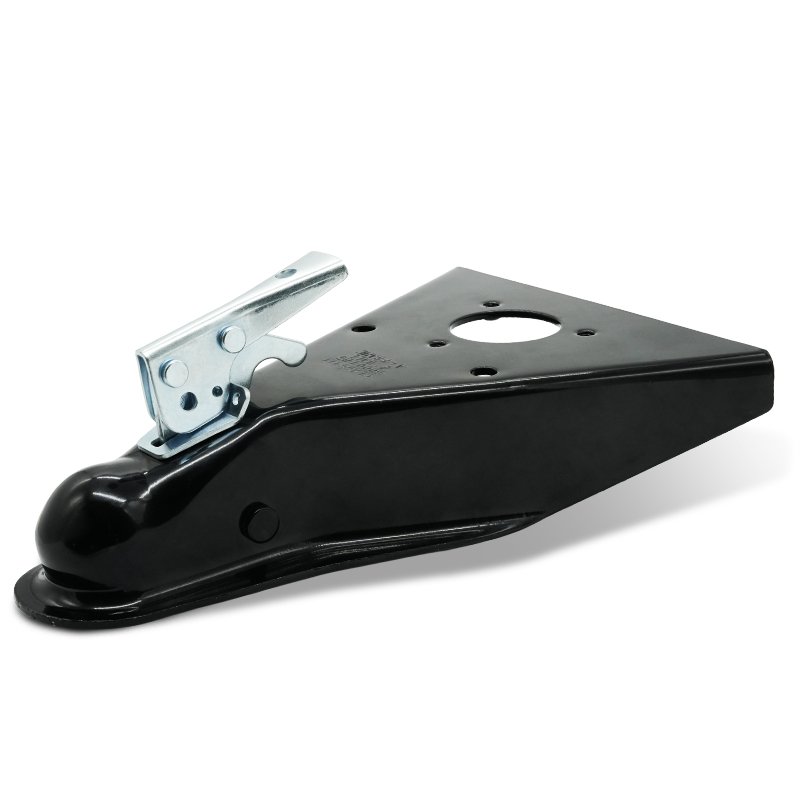
모든 팽창 이음부를 통과할 때 딸깍거리는 2인치 리시버는 단순한 불편함이 아니다. 히치 래틀은 측정 가능한 간극 상태다. 운송 업체 관리자와 엔지니어에게는 충격 하중, 핀 마모, 용접 피로를 의미한다. 본 기사에서는 이 간극이 어디서 발생하는지, 하중 작용 시 어떤 영향을 미치는지, 그리고 어느 견인 액세서리가 공차 수준에서 이를 해결하는지를 다룬다.
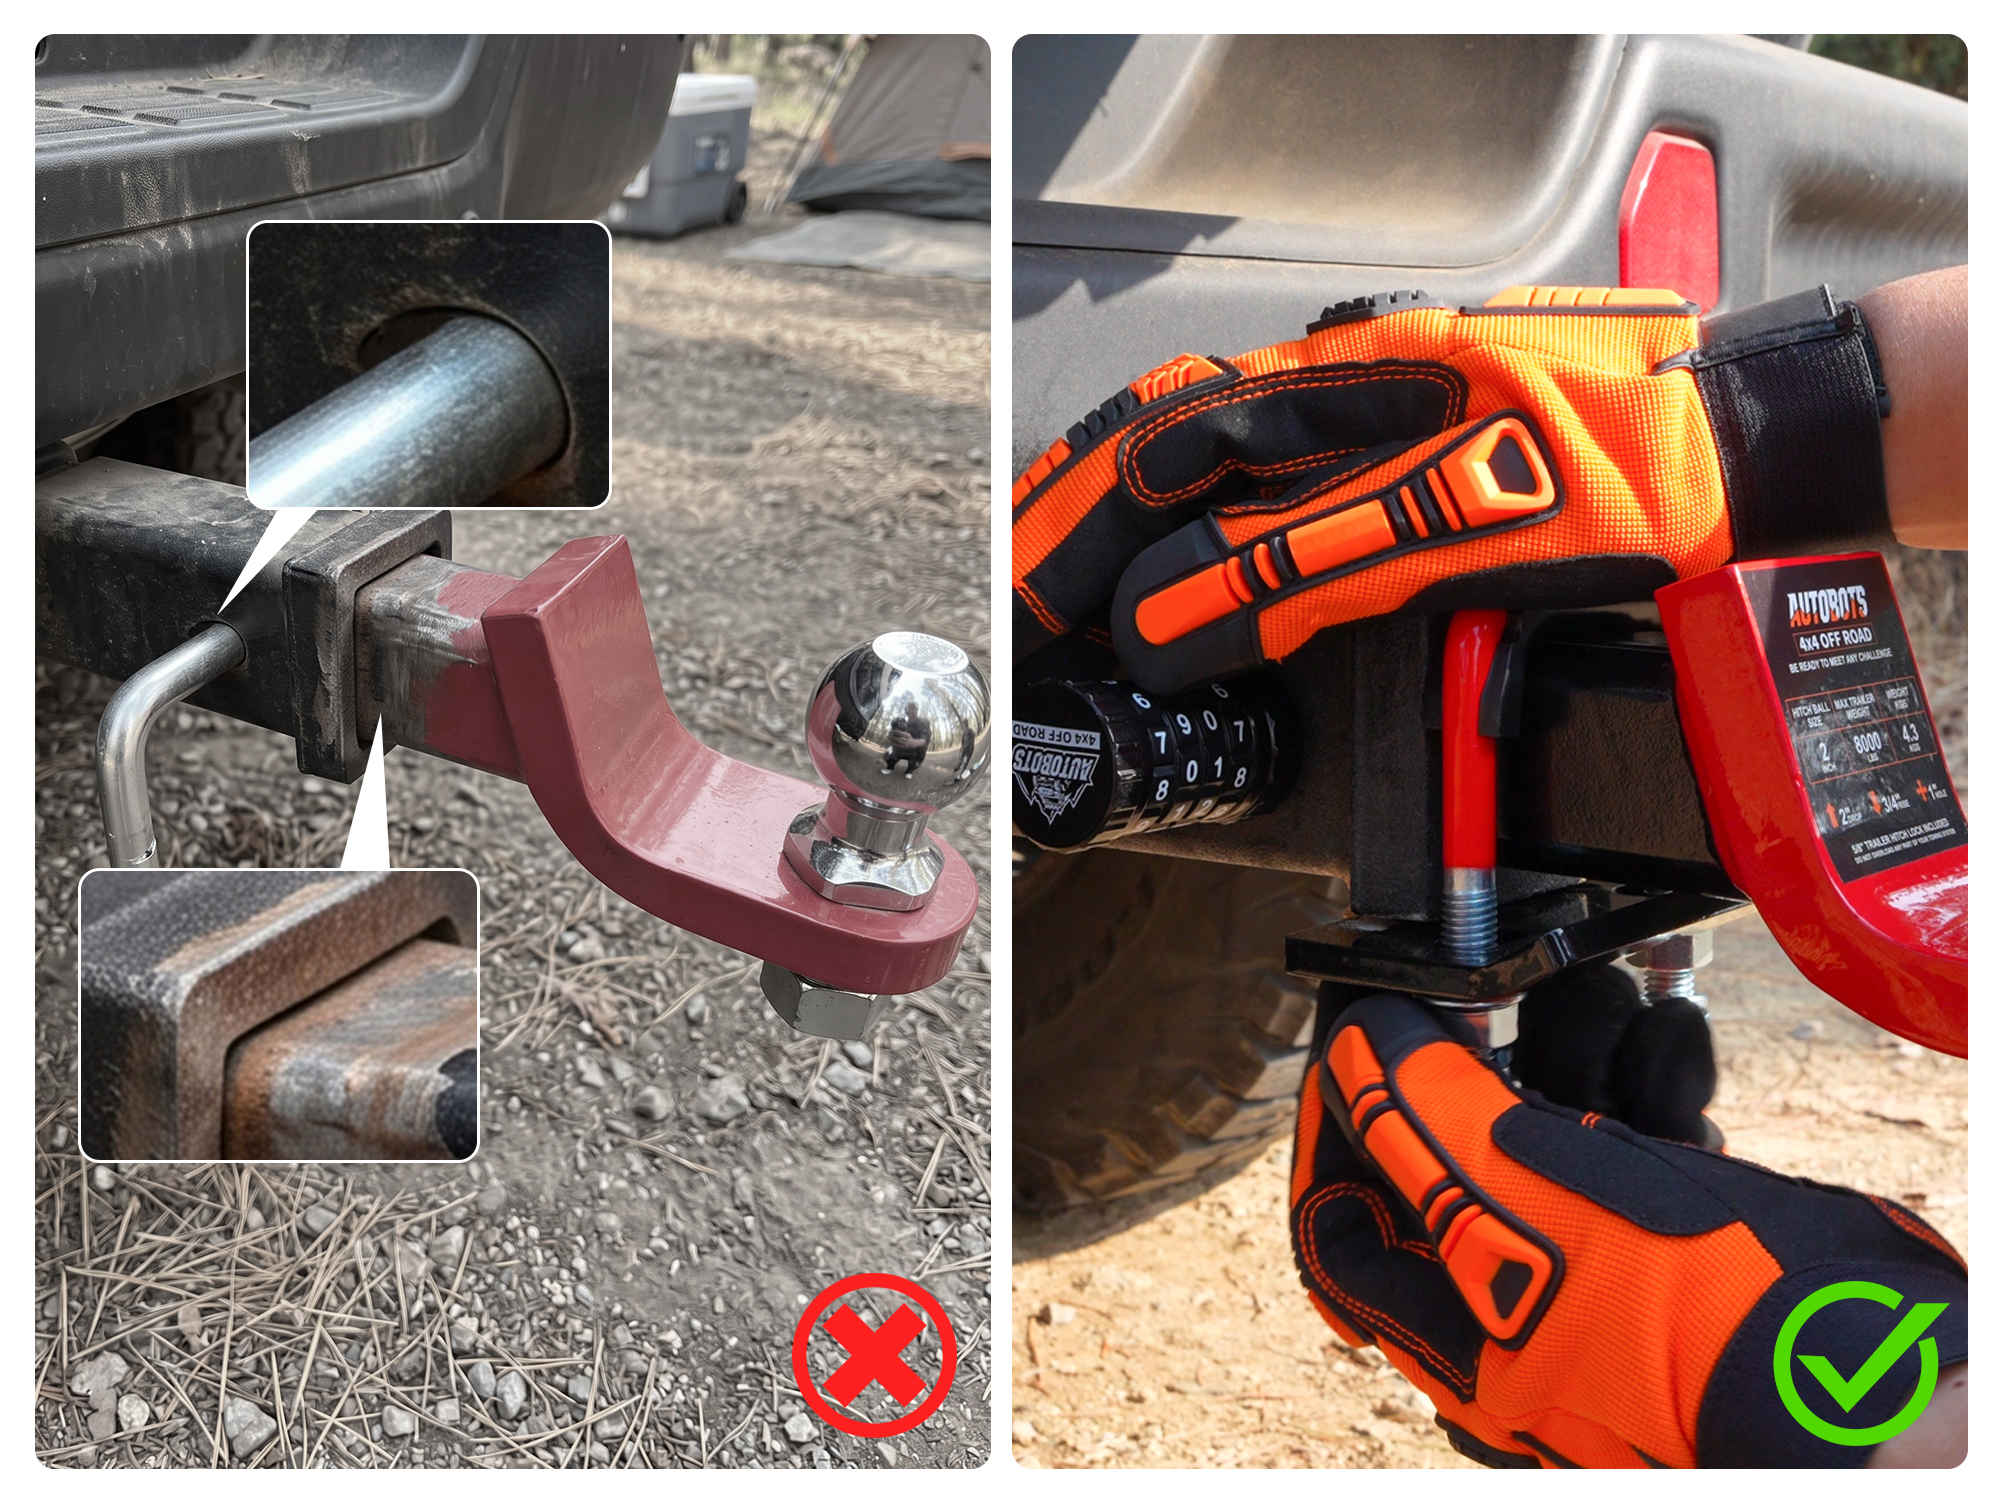
2인치 리시버는 간극 맞춤 방식이다. 여기서 '2인치'란 명목상 치수일 뿐 실제 치수가 아니다. 리시버 튜브는 내경이 일반적으로 +0.010~+0.030인치만큼 과대 제작되는데, 이는 용접된 튜브가 이음선 부위에서 왜곡되기 때문이다. 볼마운트 샤프트는 하한 범위로 제작되며, 그 지름은 1.990~1.998인치다. 극단값을 중첩하면 주행 시작 전부터 총 맞춤 간극이 1/16인치(0.060인치)에 달한다. 양산형 히치는 보통 0.030~0.060인치의 헐거움을 포함해 출고되므로, 모든 차량은 출고 당일부터 어느 정도의 히치 래틀을 보인다.
단순한 소음이 아니라 충격 하중
간극은 정적 하중을 동적 하중으로 전환시킨다. 브레이크 작동이나 가속 시마다 마운트가 간극을 가로질러 벽에 충돌한다. 5,000파운드의 톡 웨이트에서 이 충격력은 정적 하중을 훨씬 초과하며, 커플러와 프레임 전체를 강타한다. 히치 삐걱거림은 증상일 뿐이며, 충격 하중이 진짜 문제이다.
핀 보어 마모 및 타원화
간극이 존재하면 핀이 전후로 반복 충격을 받아 보어가 길어지며 타원형으로 변형된다. 5/8인치 보어(직경 0.645인치)가 한 계절 만에 0.660인치까지 확장될 수 있으며, 이 마모는 다시 더 심한 충격을 유발하는 악순환을 낳는다. 히치 핀 마모는 양의 피드백 루프이다.
저속 삐걱거림 대 고속 진동
시속 25마일 이하에서 발생하는 덜그럭거림은 순전히 간극에 의한 충격으로, 조임만으로 해결할 수 있다. 반면 시속 55마일 이상에서 나타나는 진동은 기하학적 설계와 마운트 강성 부족으로 인한 안정성 문제이다. 리시버의 느슨함은 이를 악화시키지만 근본 원인이 아니다 — 결코 티타이너를 스웨이 해소용으로 판매해서는 안 된다.
해결책의 공학적 설계: 티타이너, 웨지, 쉬머, 슬리브
모든 솔루션은 두 가지 계열로 나뉜다: 간극 제거(쉬머, 웨지) 또는 인터페이스 사전 하중 적용(볼트 다운 타이트너, 마찰 슬리브). 우수한 히치 타이트너는 이 둘을 모두 수행한다—이는 운송 업체 표준 히치 래틀 제어의 출발점이다.
볼트 다운 타이트너
클램프 볼트가 샤프트를 반대쪽 벽면에 눌러 고정하며, 30–50 ft-lbs의 사전 하중으로 견고한 접촉을 유지한다. 잔여 흔들림이 없고 조절 가능하지만, 토크는 주기적으로 재확인해야 하며, 과도한 조임은 얇은 벽면을 변형시킬 수 있다.
웨지 타이트너
경사진 웨지가 렌치 작동력을 경사각을 통해 높은 정상력으로 전환한다. 무게 대비 강성은 뛰어나지만, 진동 하에서 시트가 느슨해질 수 있다.
쉬머 팩
쉬머는 측정된 간극을 채운다. 히치 쉬머는 저렴하고 효과적이지만 정적이다: 설치 당일의 간극만 고정할 뿐, 이후 마모는 보상하지 못하며, 이종 금속 접촉은 부식을 유발할 수 있다.
마찰 슬리브
폴리머 또는 황동 슬리브가 금속 간 직접 접촉을 차단하며, 간섭과 마찰이 충격 에너지를 흡수한다. 조용하고 보호 효과가 있지만, 시간이 지남에 따라 마모된다.
| 솔루션 | 원칙 | 설치 비용 | 내구성 | 최적 시나리오 |
| 볼트 다운 타이트너 | 클램프 프리로드가 간극을 닫음 | 중간 | 높음; 매월 재토크 | 혼합 플리트, 일일 커플링 |
| 웨지 타이트너 | 테이퍼가 볼트 토크를 정상력으로 변환함 | 낮음 | 중간 수준; 시트가 느슨해질 수 있음 | 경량에서 중간 부하 |
| Шим 팩 | 정밀 재고로 측정된 간극을 채움 | 낮음 | 중간 수준; 마모 보상 없음 | 정의된 간극 랙 |
| 마찰 슬리브 | 간섭 맞춤이 충격 에너지를 흡수함 | 낮음 | 중간 수준; 주기적으로 교체함 | 소음에 민감한 도시형 트레일러 |
어느 시점에서 그 소음은 맞춤 문제라기보다는 마모된 부품에서 비롯된 것이다. 하중 축 방향과 이와 수직인 방향으로 보어 지름을 측정하라: 공칭 치수 대비 0.010–0.015인치 이상의 타원화는 리시버를 정비 한계를 넘어선 상태로 만든다 — 새 트레일러 히치 볼 마운트로는 타원화된 보어를 고칠 수 없으므로 리시버를 교체해야 한다. 입구가 사각이지 않거나 벽면이 휘었거나 용접 토우에 균열이 생겼다면 과부하 또는 피로가 원인이다 — 해당 장치는 폐기해야 한다. 직선형 샤프트를 사용할 때 전체 간극이 1/8인치를 초과하면 이는 느슨함이 아니라 마모 상태임을 의미한다 — 히치 요란 소리가 마모 지표가 되는 지점이다.
타이어 공기압 관리처럼 히치 요란 소리 억제를 표준화하라: 점검 주기, cho 값, 토크 규격.
핀 위치에서 매월 간극 점검을 실시하고 기록하며, 0.010인치 이상 증가하면 마모가 가속화되고 있음을 의미한다.
토크 재점검: 설치 후 500마일 경과 시 실시한 후 매월 점검 — 토크 렌치로 30–50피트-파운드 적용, 절대 감각으로 조이지 말 것.
윤활: 샤프트, 핀, 나사산에 항부식 윤활제 사용; 녹 스케일은 모래와 같은 입자로, 히치 핀 마모를 가속시키고 조정을 고정시킴.
핀, 잠금장치, 안전체인: 갈림 현상 점검 — 히치 핀 전용 잠금장치 및 안전체인 절차와 함께 사용할 것.
볼 및 마운트: 트레일러 히치 볼과 샤프트의 치수를 매년 점검.
전문가 팁 — 소음이 아니라 간극을 관리하라. 샤프트에 표시를 하고 매월 동일한 시계 방향 위치에서 측정; 0.010인치의 갑작스러운 증가는 1년간 기록된 히치 삐걱거림 소음보다 유의미함. 어떤 타이트너도 설치하기 전에 차량이 냉각된 상태에서 초기 간극을 기록하고, 각 트럭에는 0.010인치 두께의 쉼표(쉬머)를 반드시 비치할 것.
autobots4x4.com은 칭다오 후이리성 리깅 하드웨어 제품 유한공사의 수출 전문 부서입니다. 미국, 호주, 영국, 독일, 중동을 대상으로 공장 직거래 B2B 제조 서비스를 제공합니다. 전체 차량군에 걸쳐 앤티 래틀 히치를 표준화하거나 카탈로그용 타이트너를 조달하려는 경우, 당사는 일관된 허용 오차, 배치 단위 품질 검사, OEM 라벨링 서비스를 제공합니다. 히치 래틀 문제는 원천에서 해결됩니다.
무료 2026년 제품 카탈로그 및 도매 가격표를 요청하려면 [email protected]으로 이메일을 보내거나 웨이챗 +86-15863460168로 연락하세요. 공장 직거래이며, 완전한 수출 서류를 제공합니다.
 최신 소식
2026-05-29
2026-05-22
2026-05-14
2026-01-29
2026-01-23
2026-01-10
최신 스타일과 특별 혜택을 가장 먼저 만나보세요.
Building7, Rubber Valley Tower, Qingdao, Shandong, China
Copyright © Qingdao Huilisheng Rigging Hardware Product Co., Ltd. All Rights Reserved - 개인정보 보호 정책
 EN