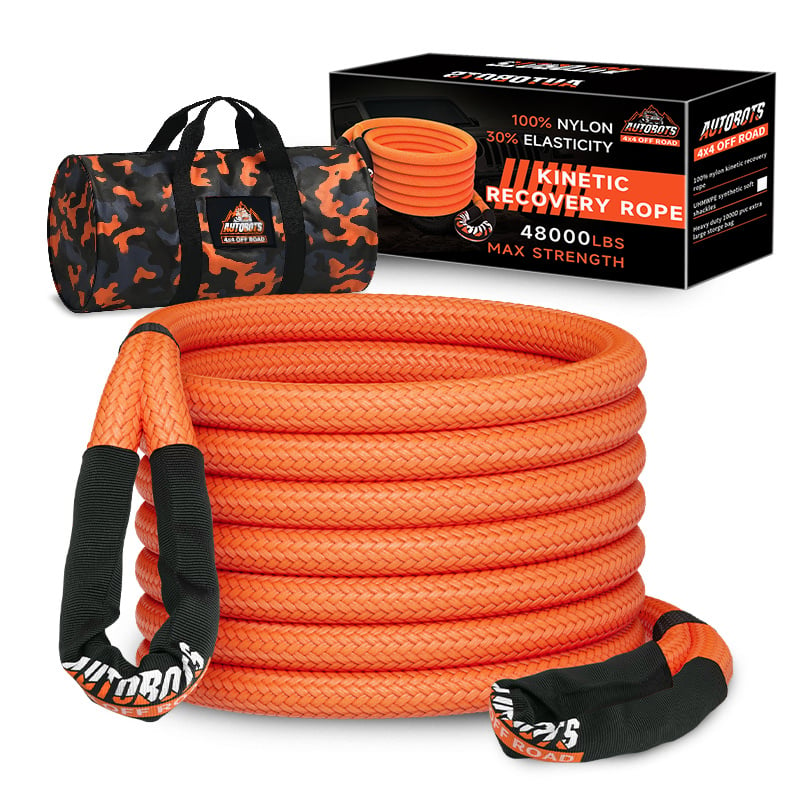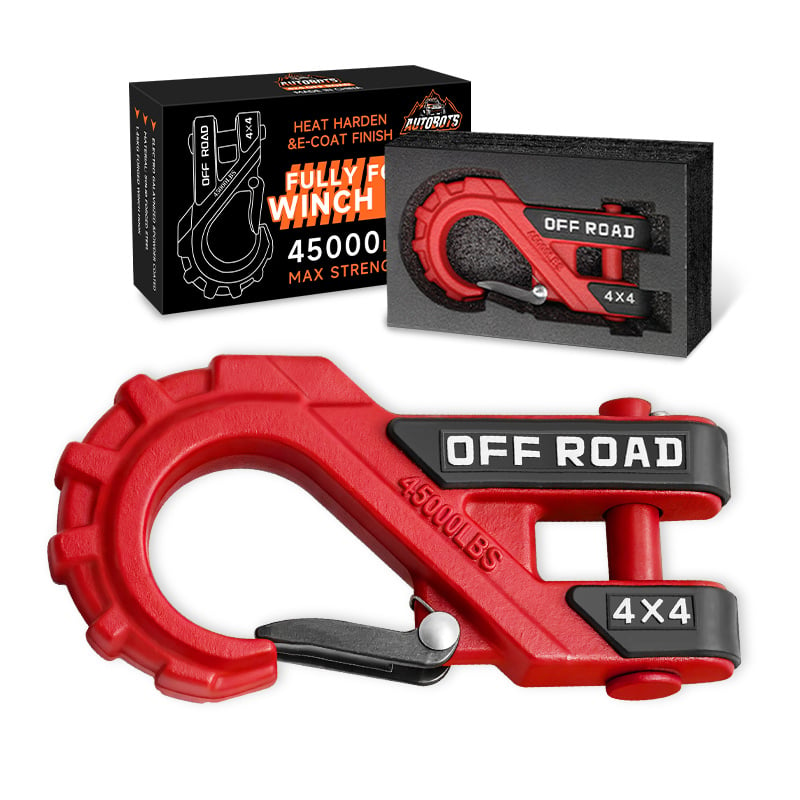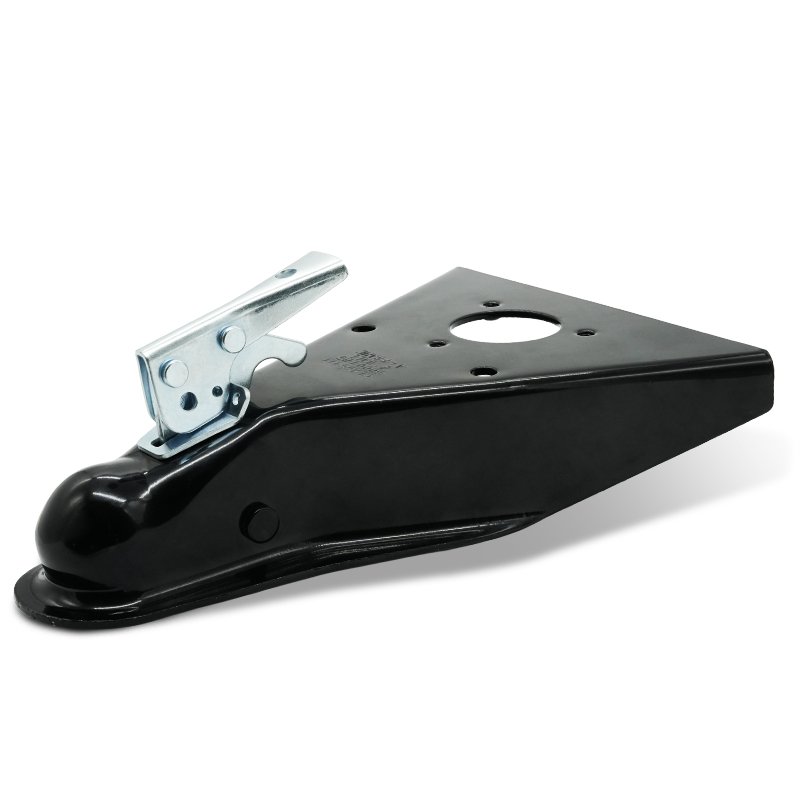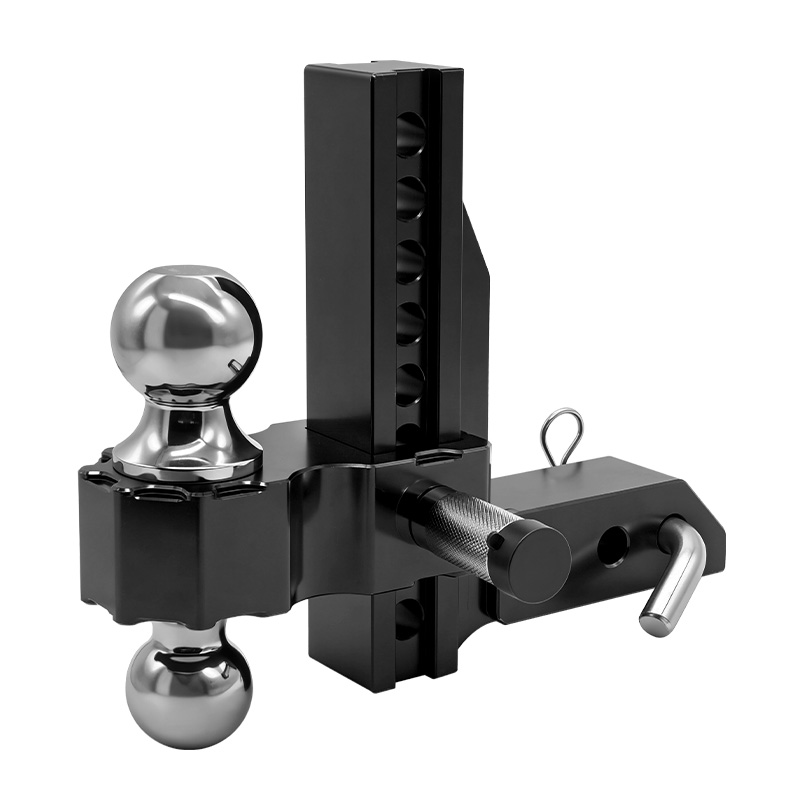
Pievilkšanas daļām un atgūšanas aprīkojumam var būt vienāds 10 000 mārciņu (lb) reitings, tomēr tās joprojām nav vienādas. Viena ir viena vesela kaltā oglekļa tērauda detaļa. Otra ir liešana vai savienota no vairākām sastāvdaļām ar metināšanu. Etiketē norādītie skaitļi izskatās identiski; tomēr praksē to veiktspēja ir ļoti atšķirīga. Šis pamācības materiāls skaidro kaltā un liešanas tērauda atšķirības vienkāršā valodā, uzsvēr visus gadījumus, kad šī atšķirība ir būtiska pievilkšanas daļām, vilkšanas aksesuāriem un off-road atgūšanas aprīkojumam, kā arī uzskaita, ko pircējiem vajadzētu pārbaudīt.
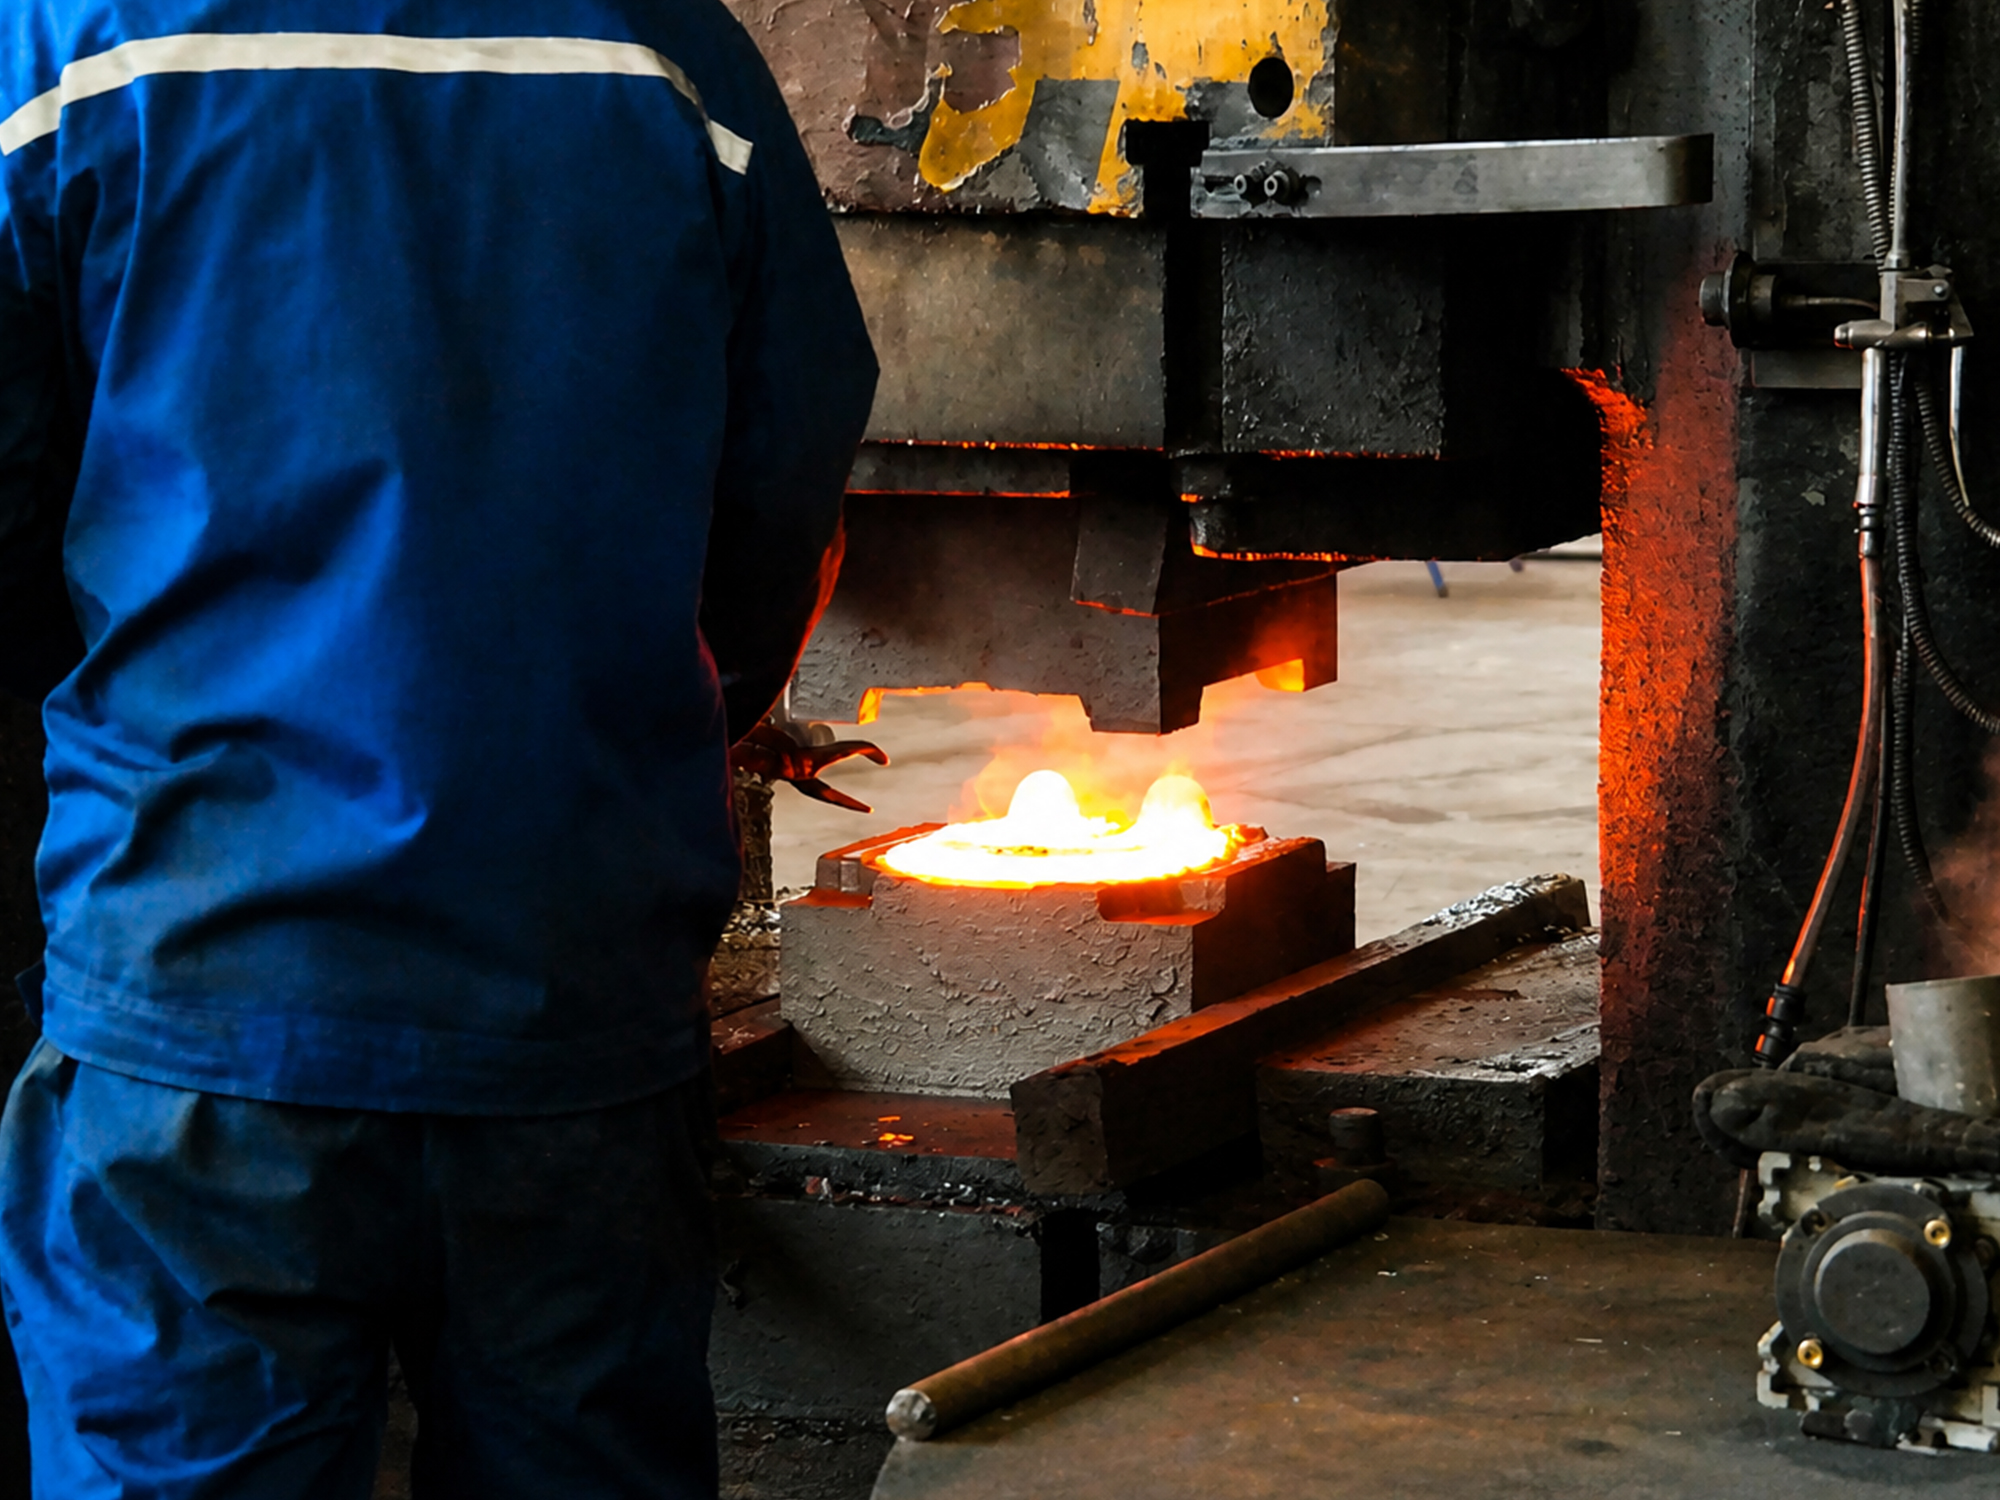
Klājuma kovšana sākas ar uzkarsētu oglekļa tērauda blīkšanu. Matrica un preses āmurs spiež cieto blīkšanu līdz tās pabeigtajai formai, tādējādi metāls tiek saspiests, nevis ielejams. Seko trīs noderīgas lietas.
Kristālu struktūra seko slodzei. Kovšana izstiepj tērauda kristālu struktūru un liec to pa detaļas kontūru, tādējādi stiprākais metāla virziens sakrīt ar slodzes virzienu, nevis ir nejauši leņķī pret to.
Detaļa iznāk kā viens vesels gabals. Nav metinājuma šuvju, nav montāžas savienojumu — nekas neatrodas pie velkamās ierīces vai āķa sprieguma punktā, kas varētu kļūt par plaisas avotu.
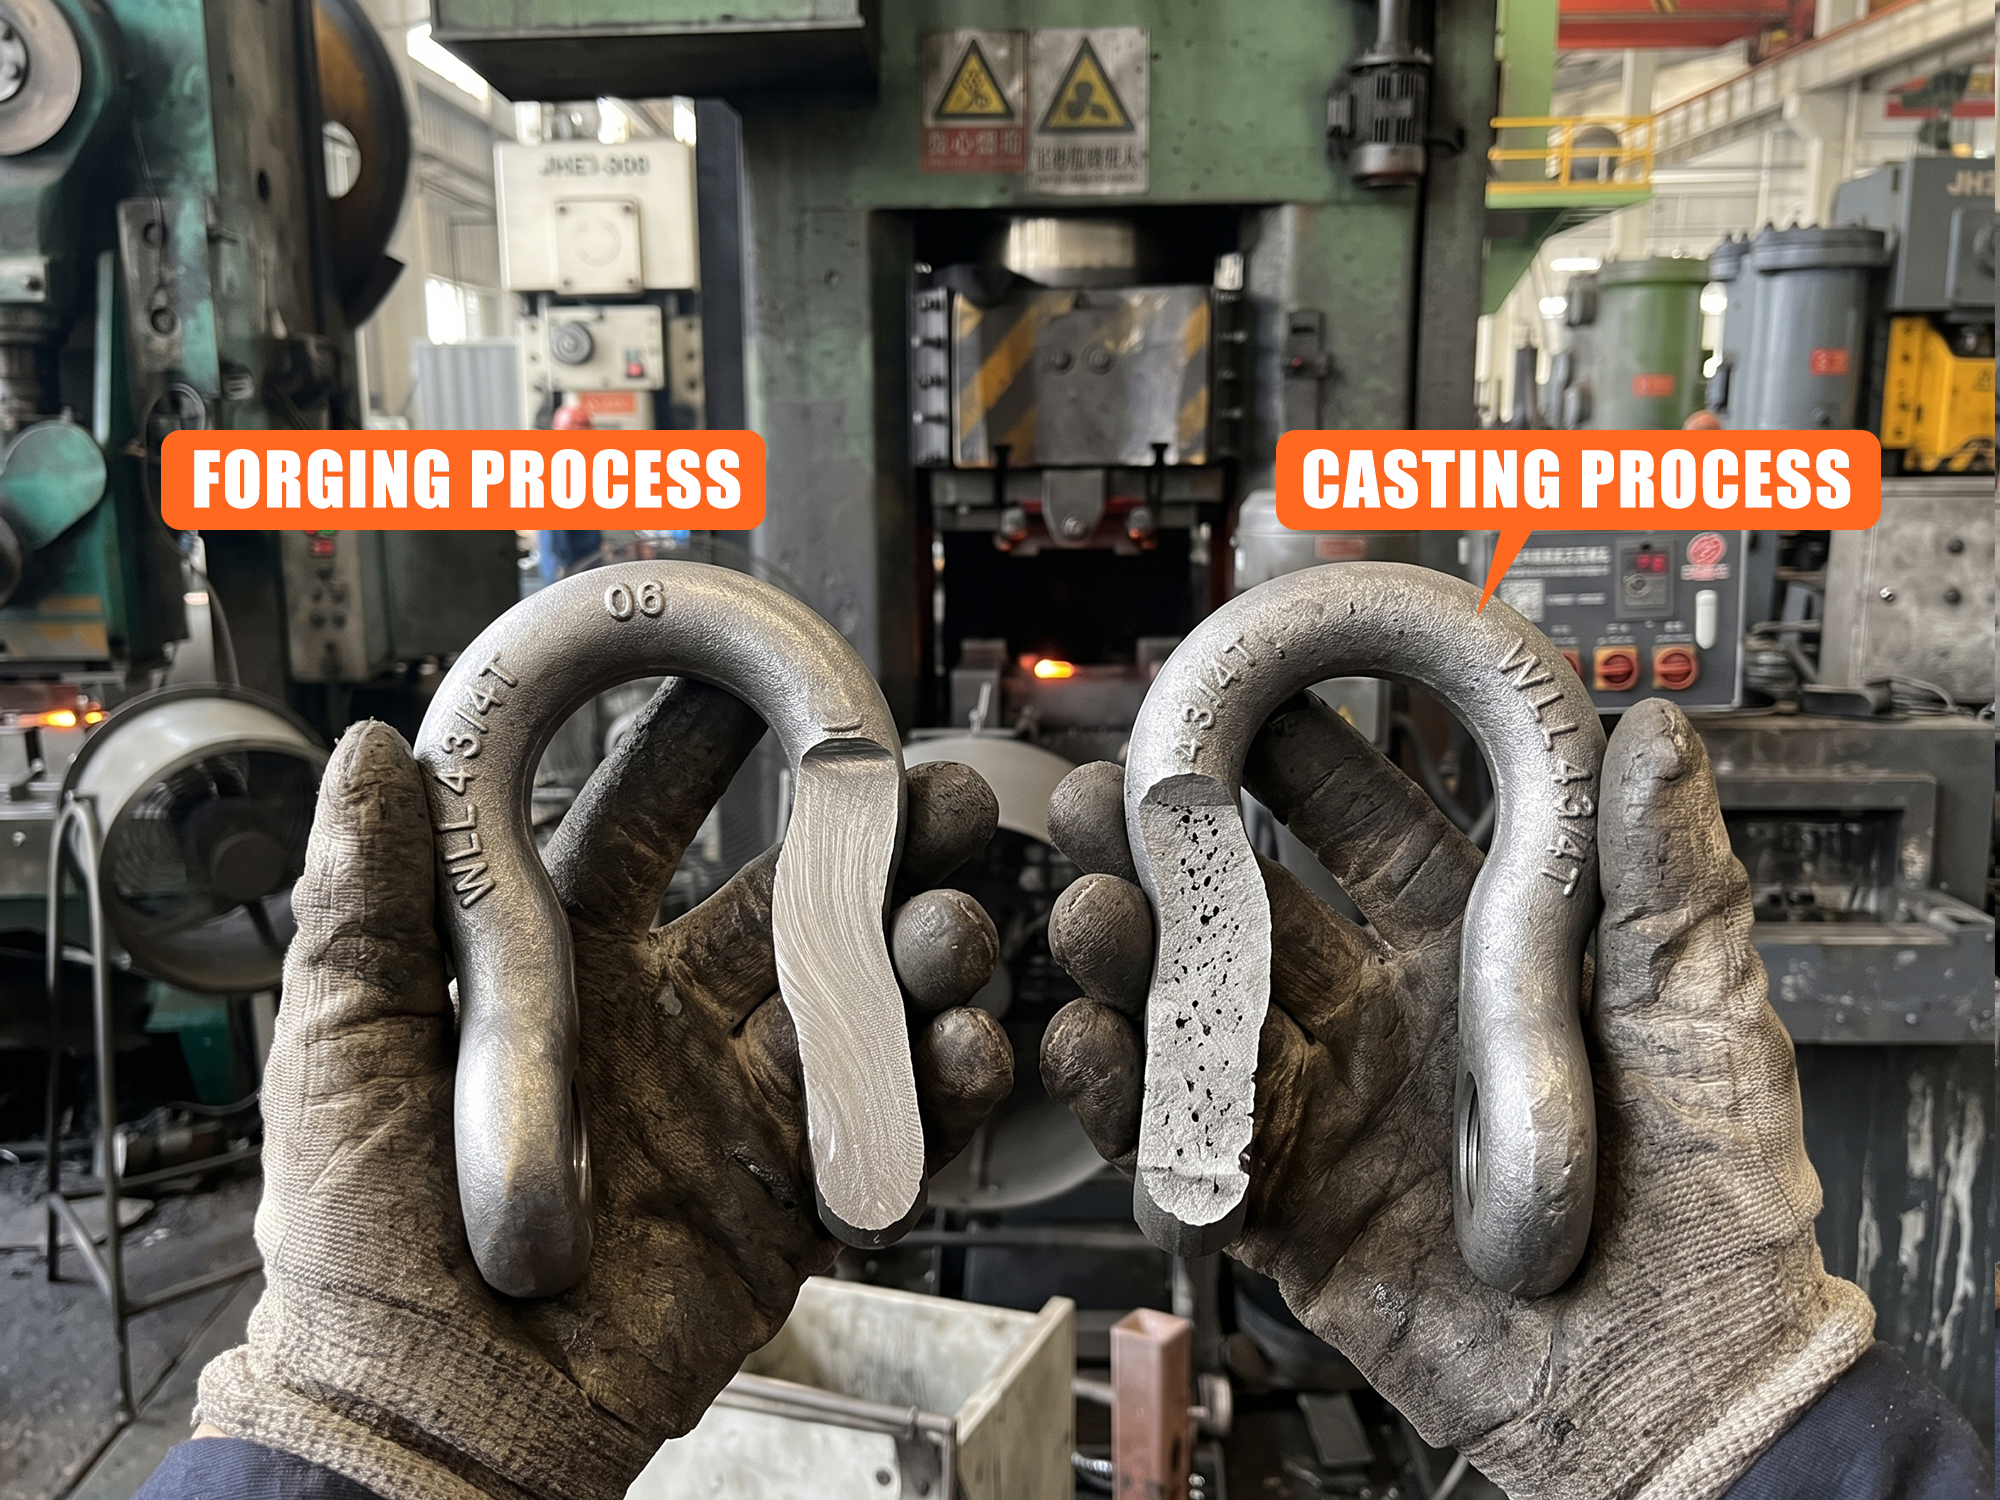
Spiediens aizver iekšējos tukšumus. Iekapsētās gāzes kabatas un sarukuma dobumi procesā nepaliek, tādēļ blīvums paliek vienmērīgs visā šķērsgriezumā. Tieši to prasa smagās ekspluatācijas piekabju daļas un atgūšanas aprīkojums.
| Funkcija | Klājuma kovēts oglekļa tērauds | Formēts tiraža svārdeklis |
| Formēšanas metode | Cietās загагas kaltne, kas tiek spiesta formā zem matricas | Kausētā metāla ieliets veidnē un atdzesēts |
| Struktūra | Nepārtraukta graudu plūsma seko detaļas kontūrai | Nejauši izvietoti graudi, nav virzienatkarīgas izturības |
| Iekšējie trūkumi | Blīva, noslēgta struktūra | Iespējama porainība, sarukums un iekļautās nesakarības |
| Uzvedība pie trieciena slodzes | Liekas un absorbē triecienu | Dzelzs; var plaisāt pie pēkšņa trieciena |
| Cikliskas slodzes izturība | Augsts, pretestīgs atkārtotiem slodzes cikliem | Zemāks, plaisas rodas iekšējās tukšumvietās |
| Svars pie tāda paša reitinga | Parasti vieglāki | Parasti smagāks |
| Atteices veids | Deformējas lēni, dod brīdinājumu | Pēkšņa lūšana |
| Metināti savienojumi montāžā | Vienkārša korpusa gadījumā nav neviena | Bieži sastopams metinātajās montāžās |
Rīku vai vilkšanas aprīkojuma pircējam šī tabula nozīmē trīs lietas: mazāk garantijas prasību, aprīkojumu, kas iztur sāli un dubļus, nepaisot plaisām, un reitingu, ko var aizstāvēt flotes klientam.
Vilkšanas aprīkojums
Uz piekabināšanas ierīces nav otrās iespējas. Kalts pintles āķis izgatavots kā vienā gabalā veidota, karstumā kalta oglekļa tērauda detaļa ar atsperei darbināmu slēdzenes rokturi un pārklāts ar melnu pulverkrāsu, kas aizsargā kalto detaļu pret ceļa sāli un būvlaukuma netīrumiem. Uz detaļas norādītās vērtības: 30 000 lb MGTW un 6 000 lb vertikālā slodze; paredzēts 2–3 collu lunete gredzeniem un piestiprināms ar četriem 1/2 collu lieliem 8. klases skrūvēm. Ja pāriet uz liešanu, tad tā pati rasējuma specifikācija zaudē drošības rezervi pret trieciena slodzēm.
Atgūšanas punkti un D gredzeni
Kad iestrēdzis kravas automobilis tiek izvilkt no dubļiem, slodze nonāk kā trieciena viļņa caur šakuli, piekabināšanas ierīci un rāmi, nevis kā vienmērīga vilkšana. Kalts D gredzena šakulis un piekabināšanas ierīce, kas iztur līdz 45 000 lb, izgatavota no viena cietā bloka un savienota ar kaltu šakuli, šo triecienu absorbē, elastīgi izliecoties un pēc tam atgriežoties sākotnējā formā. Kails liešanas izstrādājums, gluži pretēji, saplīst bez brīdinājuma.
Slodzes izlīdzināšana un suspensijas komponenti
Svara sadalīšanas pievienojumi darbojas divreiz: tie pārvieto valodas svaru uz priekšu un absorbē ceļa satricinājumus, ko rada cikliskās slodzes. Kalts tērauda svara sadalīšanas pievienojums ar kalts atsperu stieņiem iztur nogurumu, kas galu galā izraisa zemākas kvalitātes tērauda plaisas — tas ir starpība starp aprīkojumu, kas paliek ekspluatācijā desmit gadus, un aprīkojumu, kas tiek atgriezts kā prasība.
Profesionāla padoms — sešpunktu pārbaudes pārbaudes saraksts. Meklējiet mirkļa līniju: tievā sadalījuma zīme, kur divas matricas daļas ir saskārušās, ir normāla uz kovām, un tā ir viena no skaidrākajām pazīmēm, ka metāls ir presēts, nevis liests. Apskatiet virsmu: vienmērīga struktūra bez burbuļiem vai dobumiem. Pārbaudiet daļas uzrakstīto klasifikāciju — tā ir iegravēta vai uz etiķetes. Prasiet materiāla norādi rakstiskā veidā: "kritiena kovāts oglekļa tērauds", nevis "tērauds" un nevis "liekts tērauds". Pieprasiet atbilstības dokumentu komplektu: SAE J684 vilcējsistēmām, CE un ISO 9001 eksporta dokumentiem, kā arī partijas stiepšanas testa ziņojumu. Tad pārbaudiet pārklājumu — melnais pulverpārklājums iztur sāls miglu daudz labāk nekā plāns cinka pārklājums.
Kad jūs iekraujat konteineru, nevis pērkot vienu āķi, process kļūst par piegādes ķēdes jautājumu. Piegādātājs, kurš īpašo izkausēšanas, apstrādes un pabeigšanas posmus, kontrolē cietību, svaru un virsmas kvalitāti; tas, kurš montē lietnes, to nedarīs. Pirms pasūtīšanas prasiet zīmējumus un atbilstības dokumentus, pieprasiet 3D drukātu modeli pirms rīku griešanas un apstipriniet, ka ir pieejami kapacitātes uzlīmes un privātā marķējuma gravējumi, lai daļa plauktā atbilstu jūsu publicētajai piedāvājuma aprakstam.
Gatavs noteikt kaltus detaļas specifikācijas? Paziņojiet mums savu vēlamo slodzes klasi, piestiprināšanas shēmu un virsmas apdari, un mēs sniegsim citātu par karsti kaltajām oglekļa tērauda piekabes daļām un atgūšanas aprīkojumu jūsu zīmējumiem — vai arī pieprasiet 2026. gada katalogu, lai saņemtu slodzes klases, zīmējumus un atbilstības dokumentus vienā komplektā.
 Karstas ziņas
2026-05-29
2026-05-22
2026-05-14
2026-01-29
2026-01-23
2026-01-10
Būt pirmajam, kurš saņem mūsu jaunākos stilos un piedāvājumus.
Building7, Rubber Valley Tower, Qingdao, Shandong, China
Copyright © Qingdao Huilisheng Rigging Hardware Product Co., Ltd. All Rights Reserved - KONFIDENCIALITĀTES POLITIKA
 EN