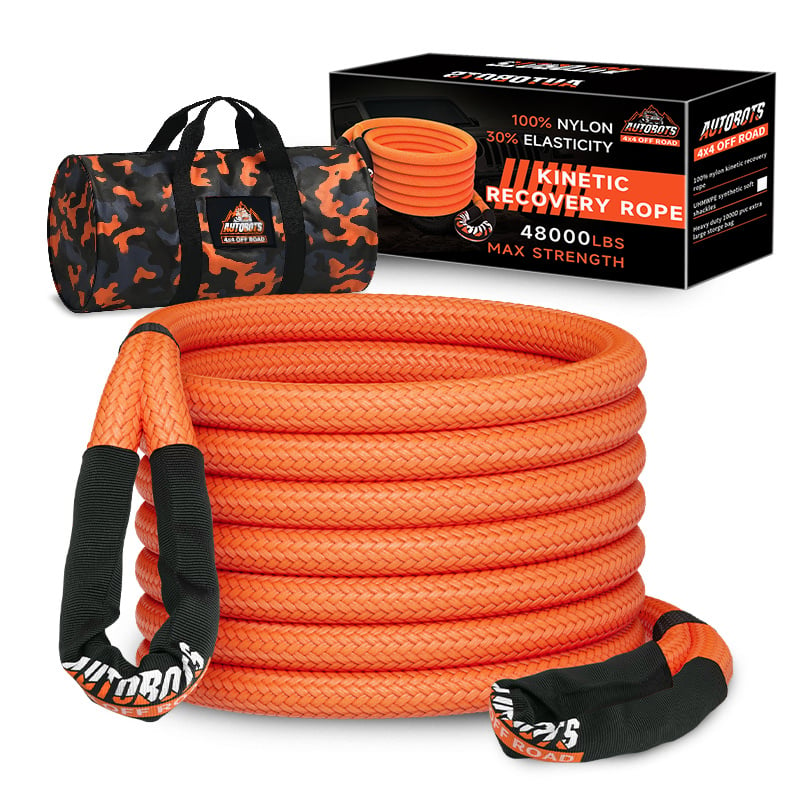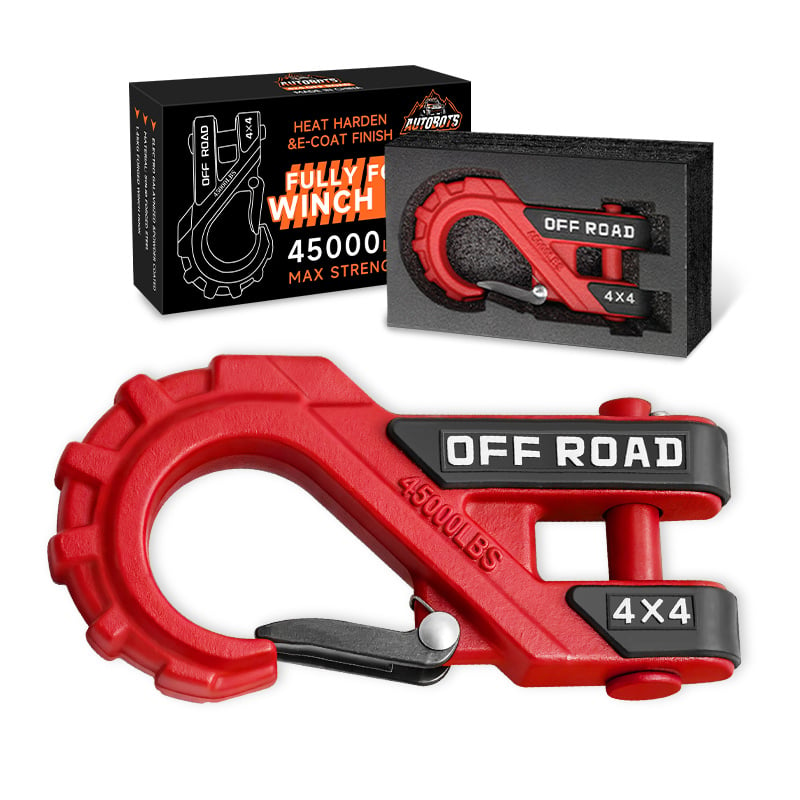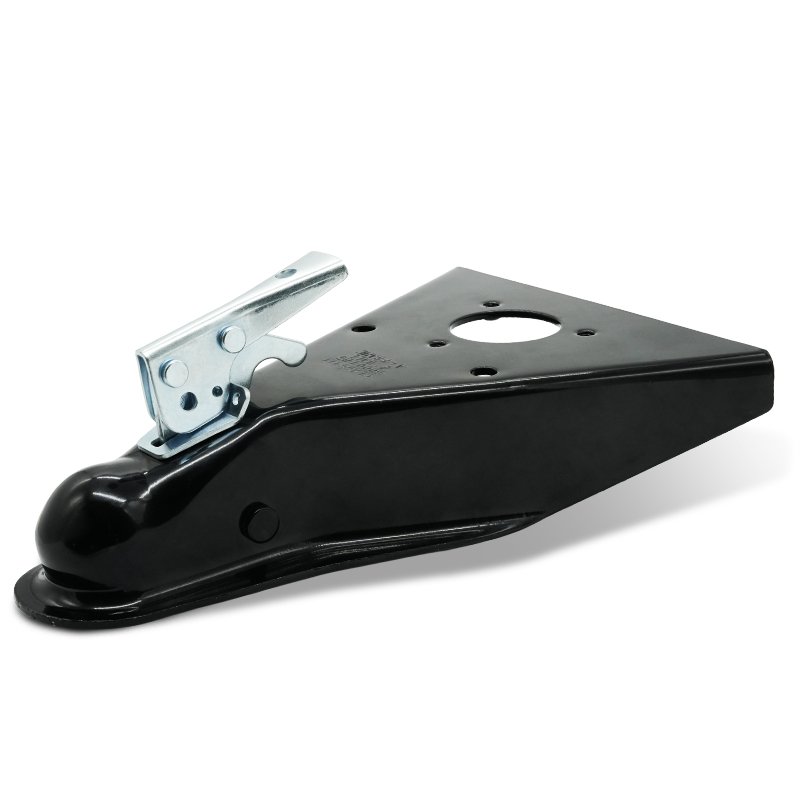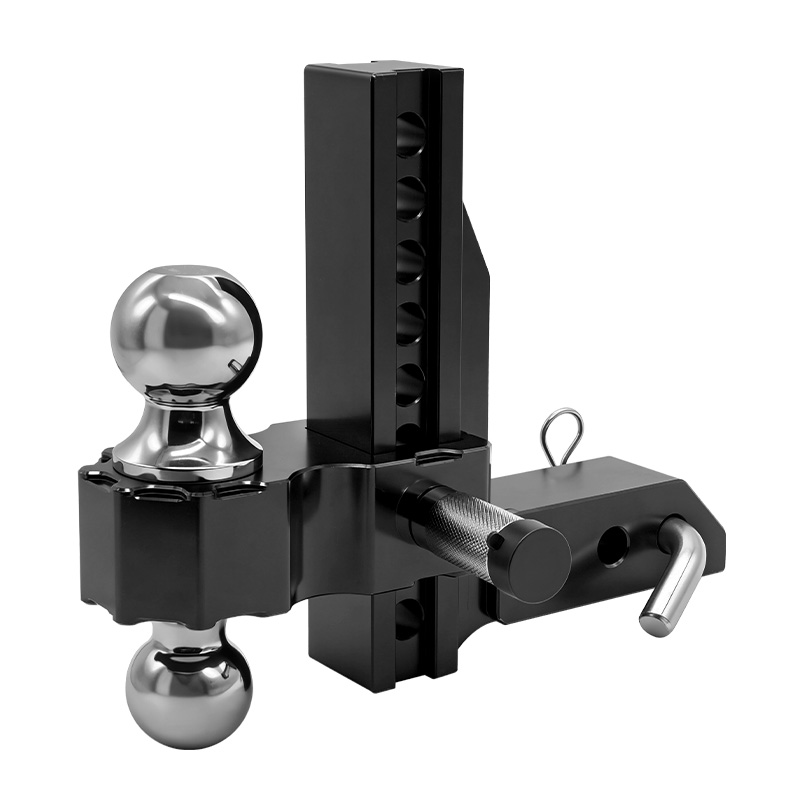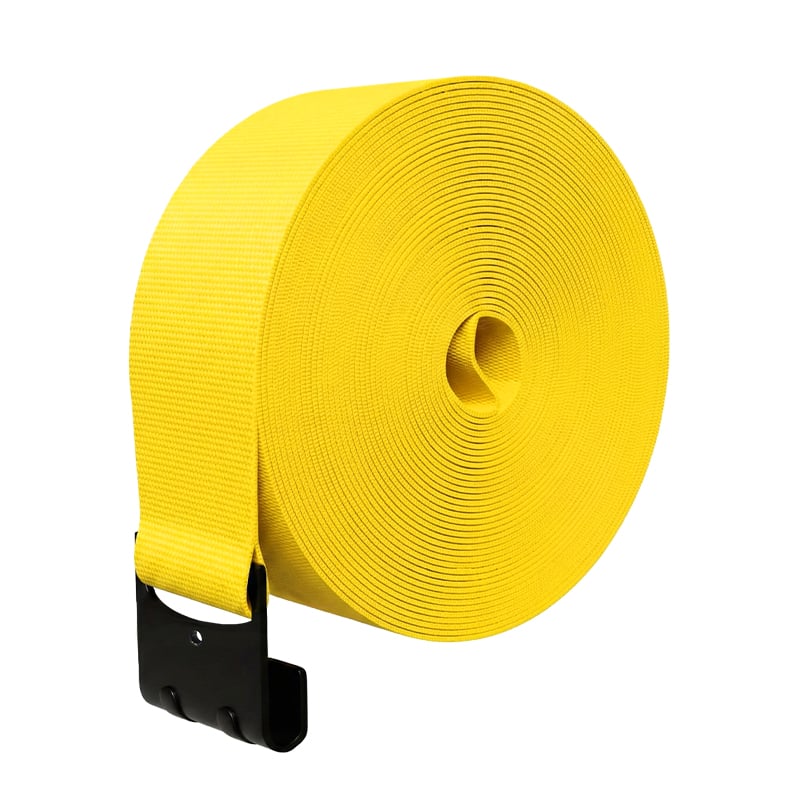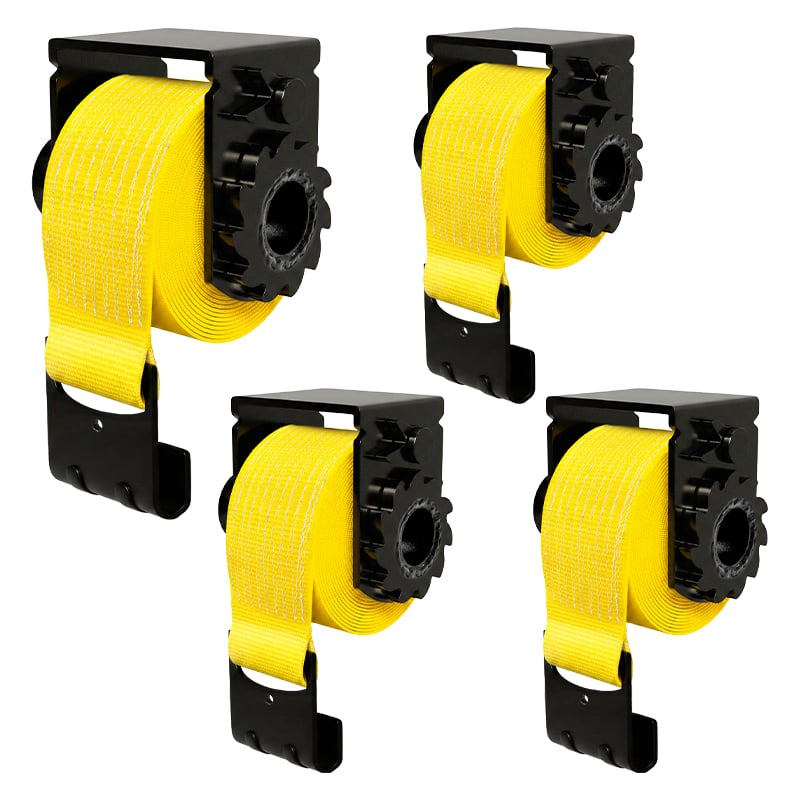
Släpvagnsdelen och bergningsutrustning kan ha samma 10 000 lb-betyg ändå inte vara likvärdiga. Den ena är en enda del av fallsmidd kolstål. Den andra är gjuten eller svetsad ihop från flera komponenter. Siffrorna på etiketten ser identiska ut; ute i fältet presterar de dock mycket olika. Den här guiden förklarar skillnaden mellan smidd och gjuten stål i enkla ord, lyfter fram var denna skillnad spelar roll för släpvagnsdelen, bogseringstillbehör och offroad-bergningsutrustning samt listar vad köpare bör verifiera.
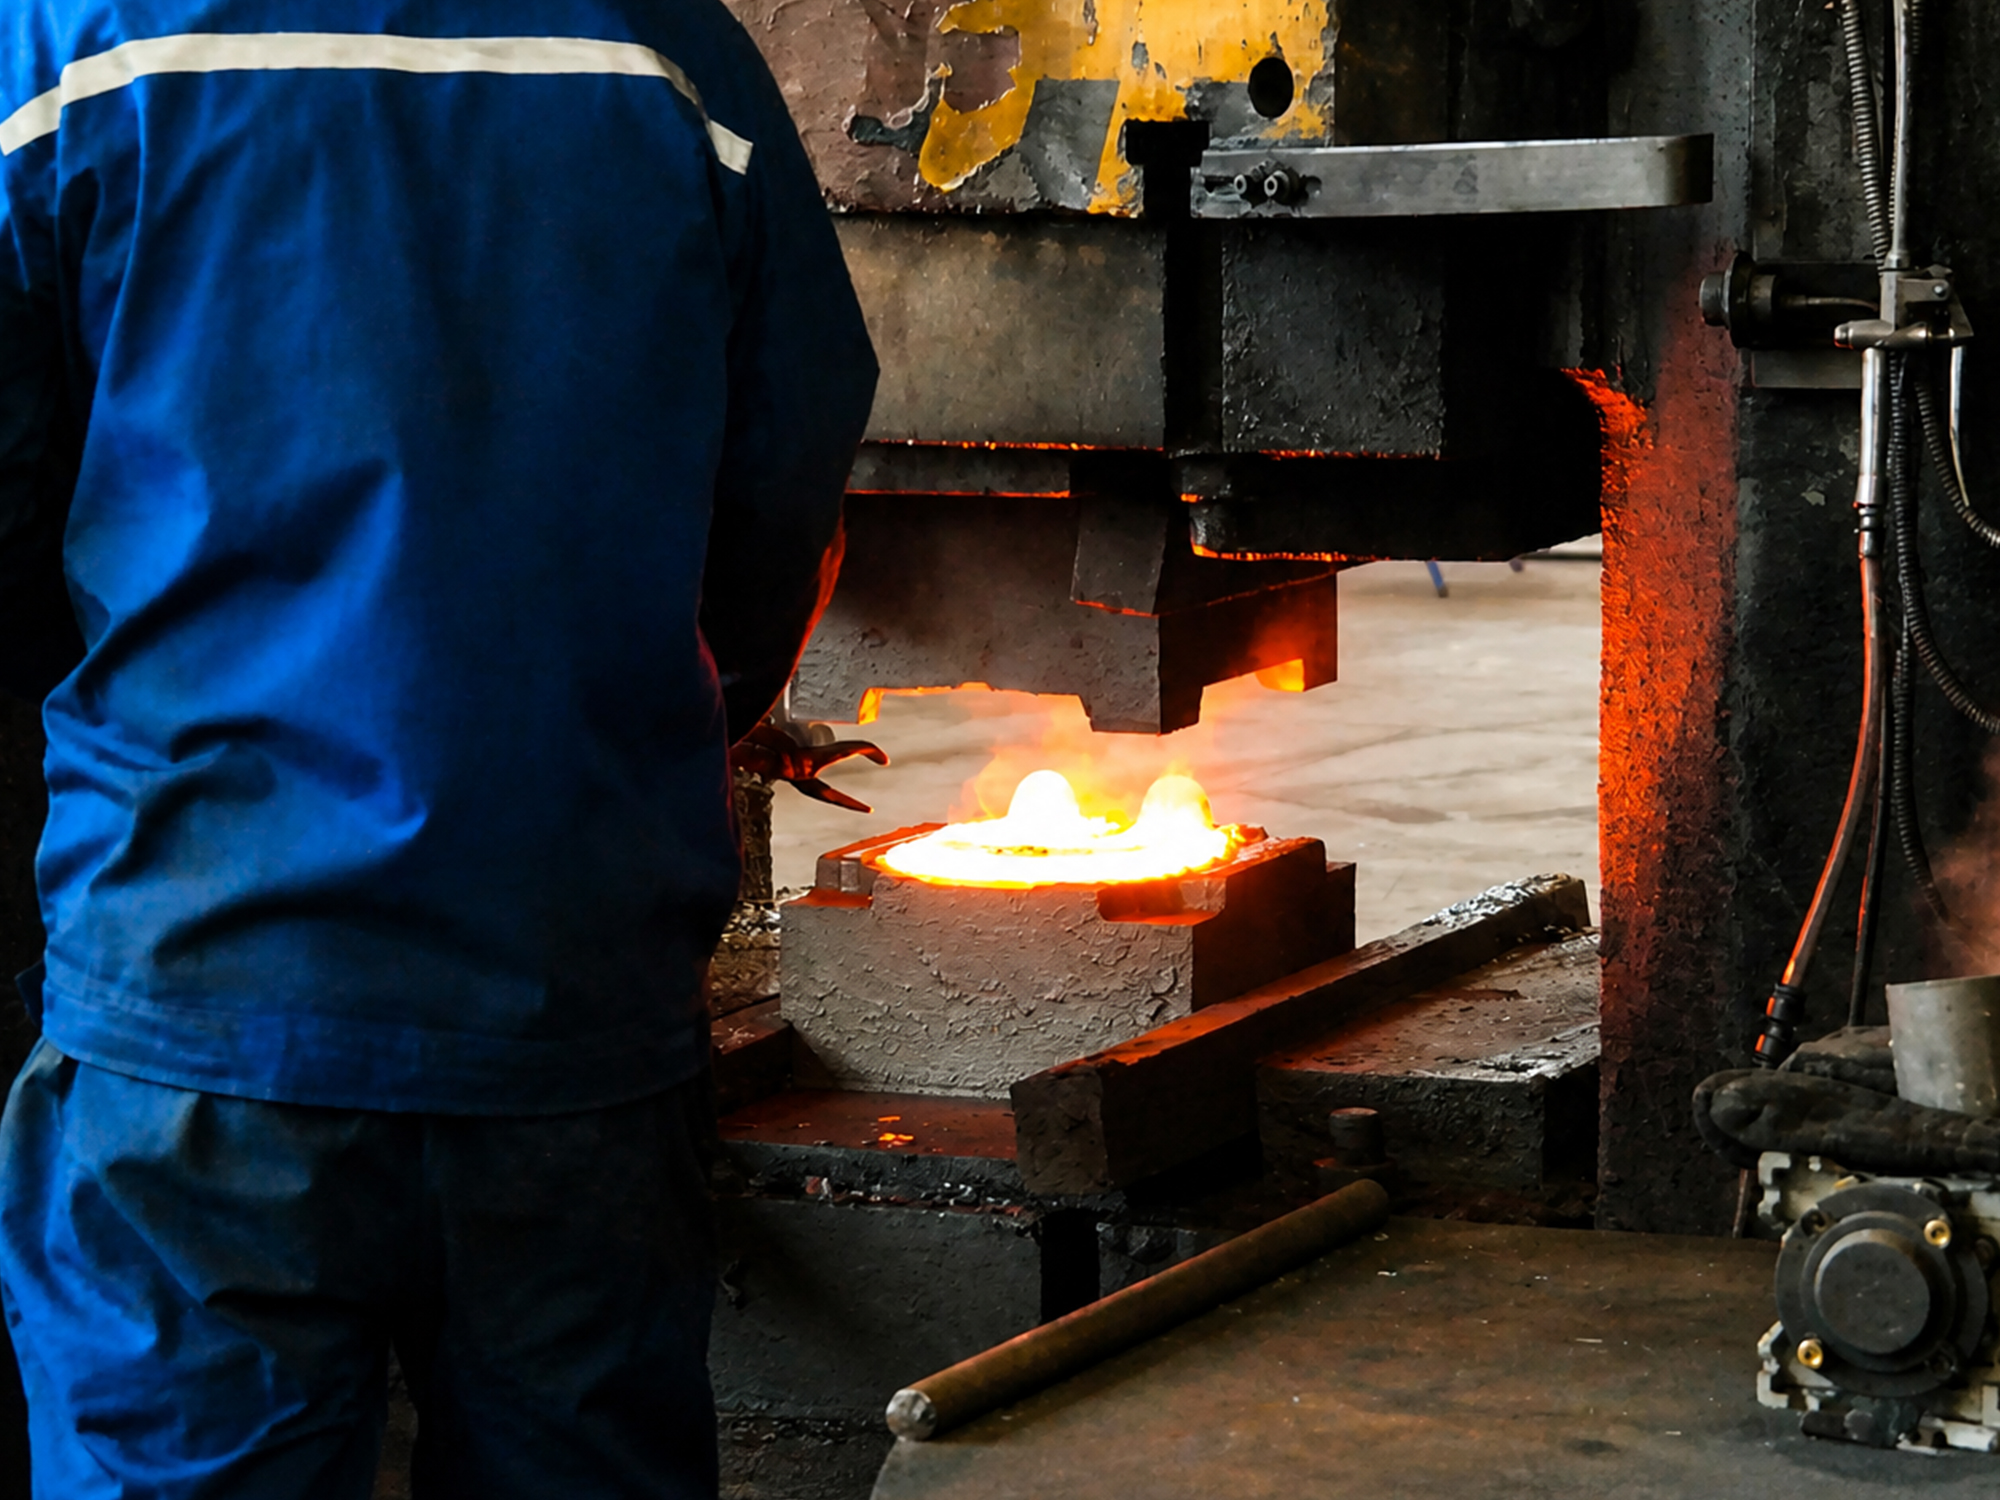
Släggbördning börjar med en upphettad kolstålbräda. En form och en presshammare formar den fasta brädan till dess slutgiltiga form, så att metallen trycks ihop istället för att slås. Tre användbara effekter uppstår.
Kornriktningen följer belastningen. Bördningen sträcker stålets korn och böjer det längs delens kontur, så att metallens starkaste riktning går i samma riktning som belastningen istället för i slumpmässiga vinklar mot den.
Delens kropp formas som ett enda stycke. Inga svetsnätdar, inga monteringsfogar – ingenting vid spänningspunkten på en koppling eller en krok som kan utlösa sprickbildning.
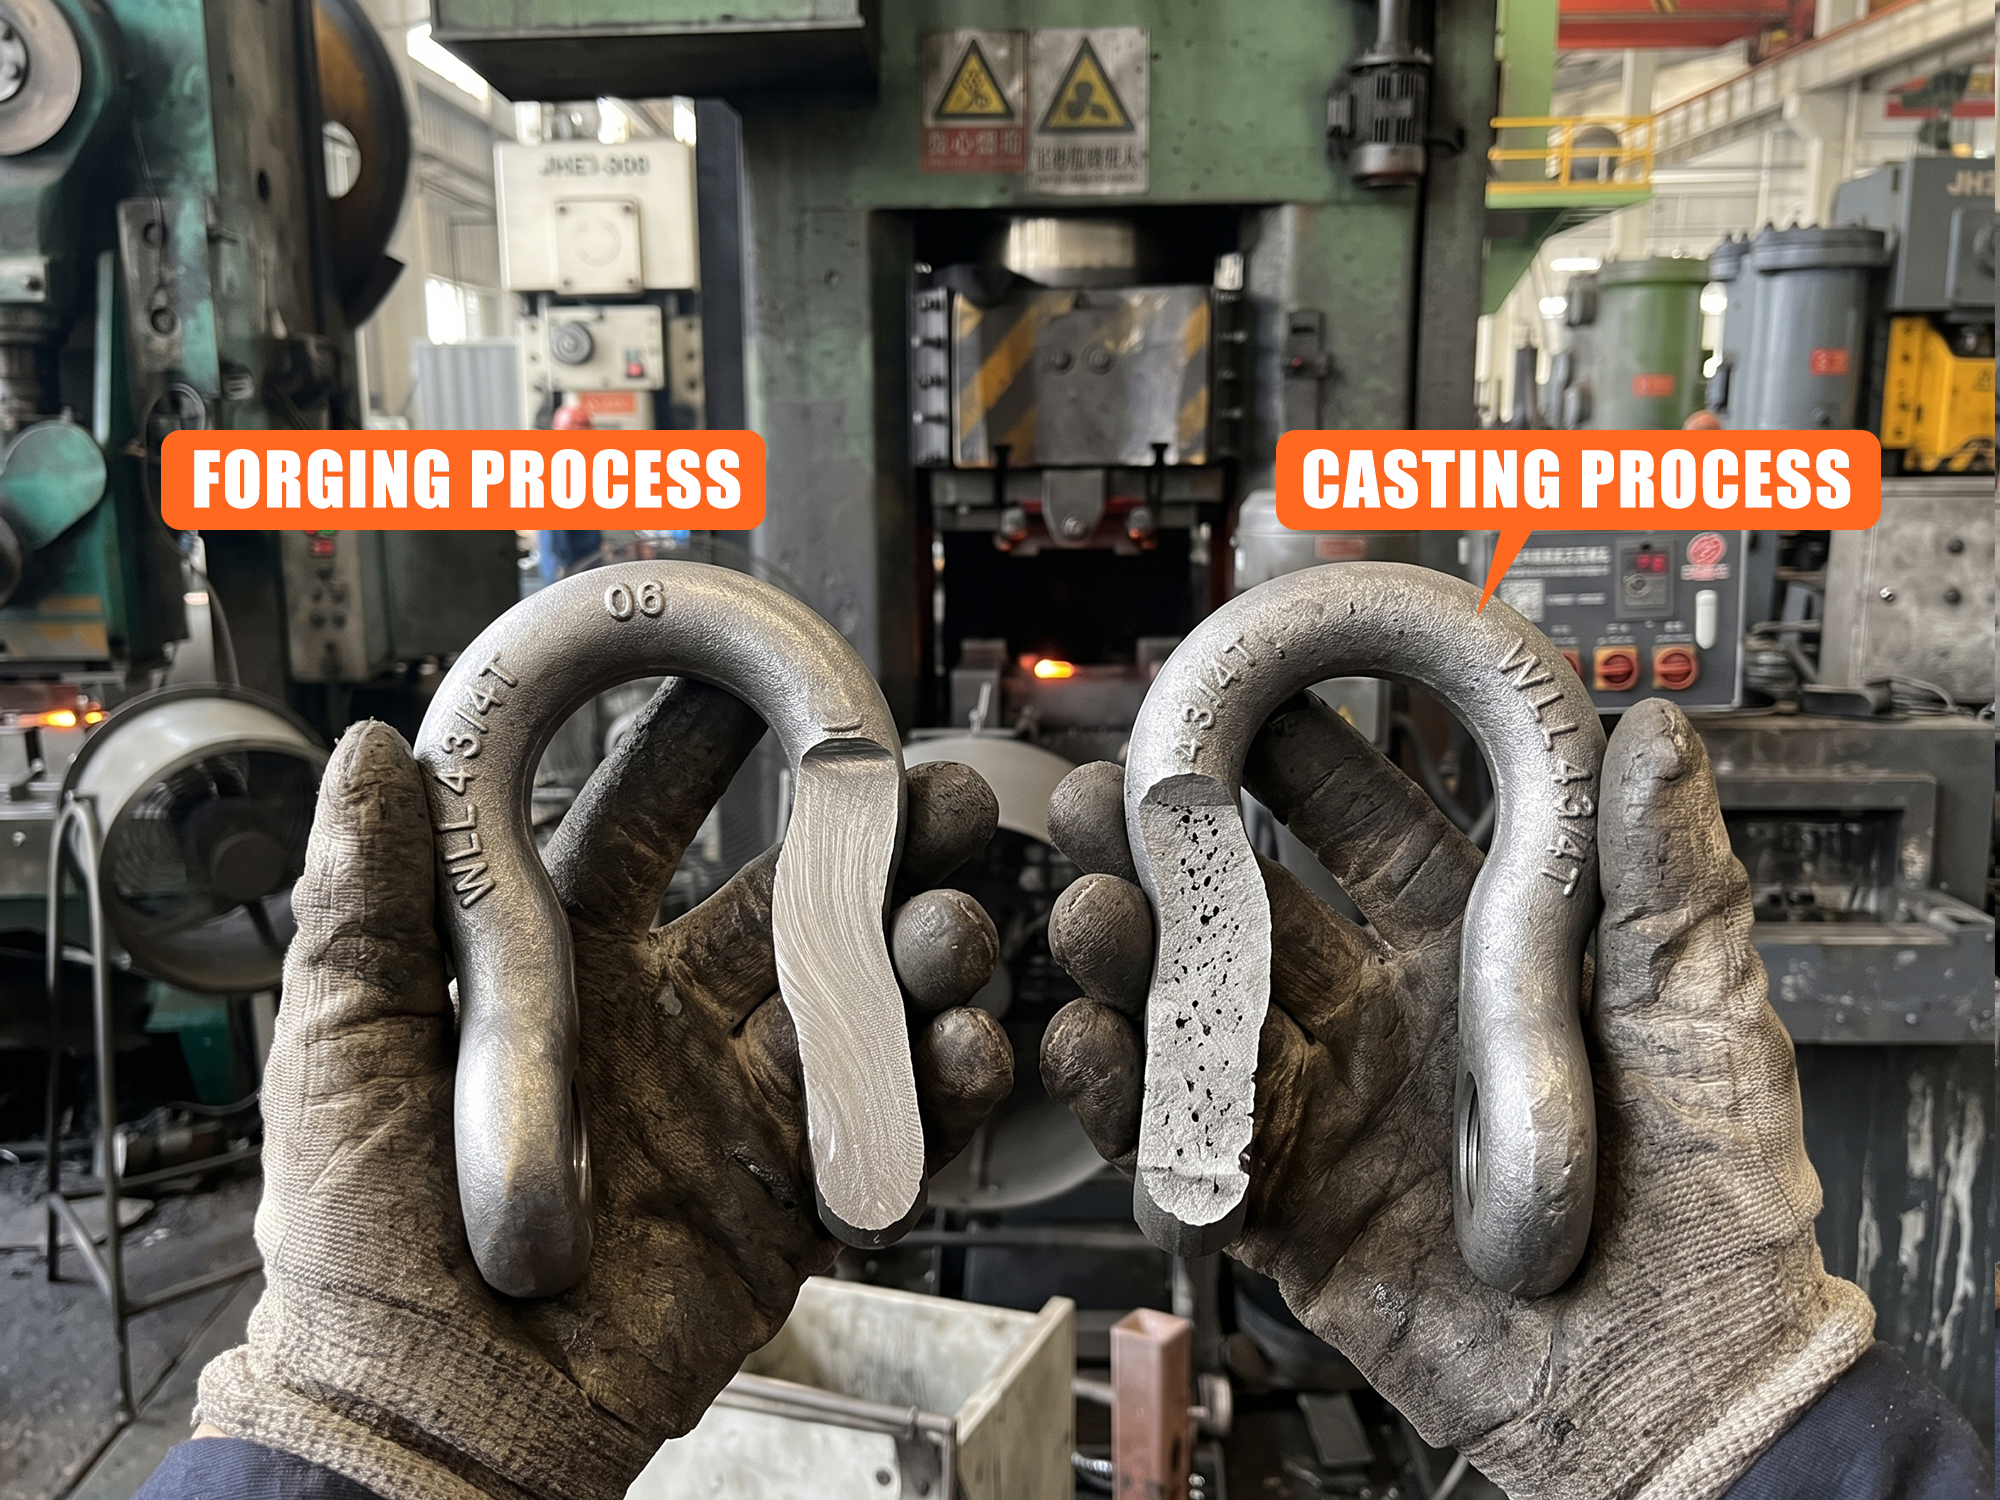
Trycket stänger inre tomrum. Fångade luftfickor och krympningshål överlever inte processen, så densiteten förblir konstant genom tvärsnittet. Det är exakt vad tunga släpvagnsdelen och bergningsutrustning kräver.
| Funktion | Släggbördnat kolstål | Format stål |
| Formningsmetod | Solid smidda billet trycks i form under en stämpel | Smält metall hälls i en form och svalnas |
| Kornstruktur | Sammanhängande kornflöde följer delens kontur | Slumpmässigt korn, ingen riktad hållfasthet |
| Inre defekter | Tät, sluten struktur | Möjlig porositet, krympning och inklikningar |
| Beteende vid stötbelastning | Böjs och absorberar stötar | Spröd; kan spricka vid plötslig stöt |
| Utmattningsliv under cyklisk belastning | Hög, motstår upprepade spänningscykler | Lägre, sprickor börjar vid interna tomrum |
| Vikt för samma klassning | Vanligtvis lättare | Vanligtvis tyngre |
| Felmod | Deformeras långsamt, ger varning | Plötslig brott |
| Svetsförbindningar i monteringen | Inga i en enhetskaross | Vanliga i svetsade monteringar |
För en köpare av riggningsutrustning eller bogserutrustning betyder den tabellen tre saker: färre garantianspråk, utrustning som överlever salt och lera utan att spricka samt en klassning som du kan försvara inför en flottkund.
Bogserutrustning
Det finns ingen andra chans när det gäller en koppling. En smidd pintle-krok är tillverkad som en enhetlig kropp av kolstål som har fallsmiddats, med en fjäderbelastad låsarm och svart pulverbeläggning som skyddar smiddelen mot vägsalt och smuts från arbetsplatsen. Siffrorna hör hemma på delen: 30 000 lb MGTW och en vertikal belastning på 6 000 lb, dimensionerad för lunett-ringar med diameter 2–3 tum och fäst med fyra muttrar av klass 8 med skruvdiameter 1/2 tum. Byt till gjutning och samma konstruktion förlorar sin säkerhetsmarginal mot stötbelastning.
Bergningspunkter och D-ringar
När en fastkörd lastbil dras ut ur gyttjan anländer belastningen som en stålvåg genom kroken, mottagaren och ramen – inte som en jämn dragkraft. En smidd D-ring-krok med mottagare som är godkänd för 45 000 lb, sågad ur en enda massiv stav och kombinerad med en smidd krok, hanterar denna stöt genom att böja sig och återgå till sin ursprungliga form. En spröd gjuten komponent spricker istället, ofta utan varning.
Lastnivellering och upphängningskomponenter
Viktfördelningskopplingar fungerar två gånger: de flyttar tungvikt framåt och dämpar vägskakning som orsakas av cykliska laster. En viktfördelningskoppling av smidd stål med smidda fjäderstänger motstånd mot utmattning som till slut spricker lägre kvalitetsstål – skillnaden mellan utrustning som förblir i drift i ett decennium och utrustning som återkommer som en reklamation.
Proftips — en sexpunktsverifikationskontrollista. Sök efter glanslinjen: en tunn skiljelinje där de två formhalvorna möttes är normal vid smidesarbete och ett av de tydligaste tecknen på trycksmide istället for gjutning. Titta på ytan: konsekvent struktur utan blåsor eller hålrum. Kontrollera märkningen på delen själv, antingen stämplad eller på en etikett. Begär materialbeteckningen skriftligen: "drop forged carbon steel", inte "steel" och inte "cast steel". Begär dokumentationen för överensstämmelse: SAE J684 för bogseringssystem, CE och ISO 9001 för exportdokumentation samt en provrapport för draghållfasthet per batch. Kontrollera sedan ytbehandlingen — svart pulverbeläggning håller längre i saltnebelsprov än en tunn zinkbeläggning.
När du lastar en container istället for att köpa en krok blir processen en fråga om leveranskedjan. En leverantör som äger smides-, bearbetnings- och slutföringsstegen kontrollerar hårdhet, vikt och ytkvalitet; någon som monterar gjutdelar gör det inte. Innan du placerar en beställning bör du begära ritningar och efterlevnadsdokumentation, begära en 3D-printad modell innan verktyg skärs, och bekräfta att kapacitetsmärkningar och privatmärkning genom gravering är tillgängliga, så att delen på hyllan matchar den produktbeskrivning du publicerar.
Redo att specificera smidda komponenter? Meddela oss dina målbelastningsvärden, monteringsmönster och önskade ytor, så offrar vi pris på drop-forgade kolstålstrailerdelar och återhämtningsutrustning enligt dina ritningar – eller begär vår katalog för 2026 för att få belastningsvärden, ritningar och efterlevnadsfiler i ett paket.
 Senaste nytt
2026-05-29
2026-05-22
2026-05-14
2026-01-29
2026-01-23
2026-01-10
Var den första som får våra senaste modeller och erbjudanden.
Building7, Rubber Valley Tower, Qingdao, Shandong, China
Copyright © Qingdao Huilisheng Rigging Hardware Product Co., Ltd. All Rights Reserved - Integritetspolicy
 EN