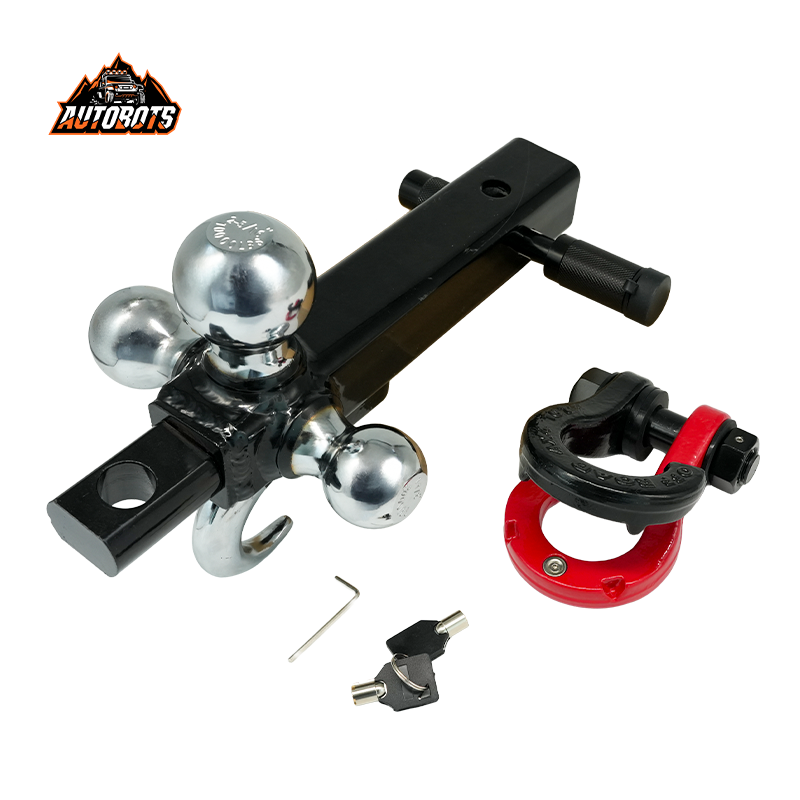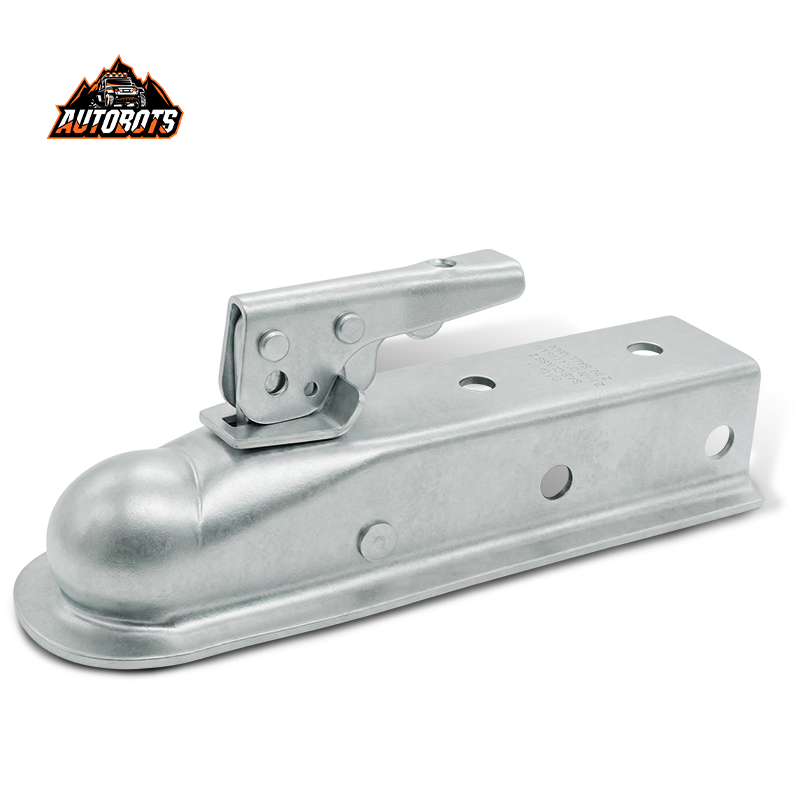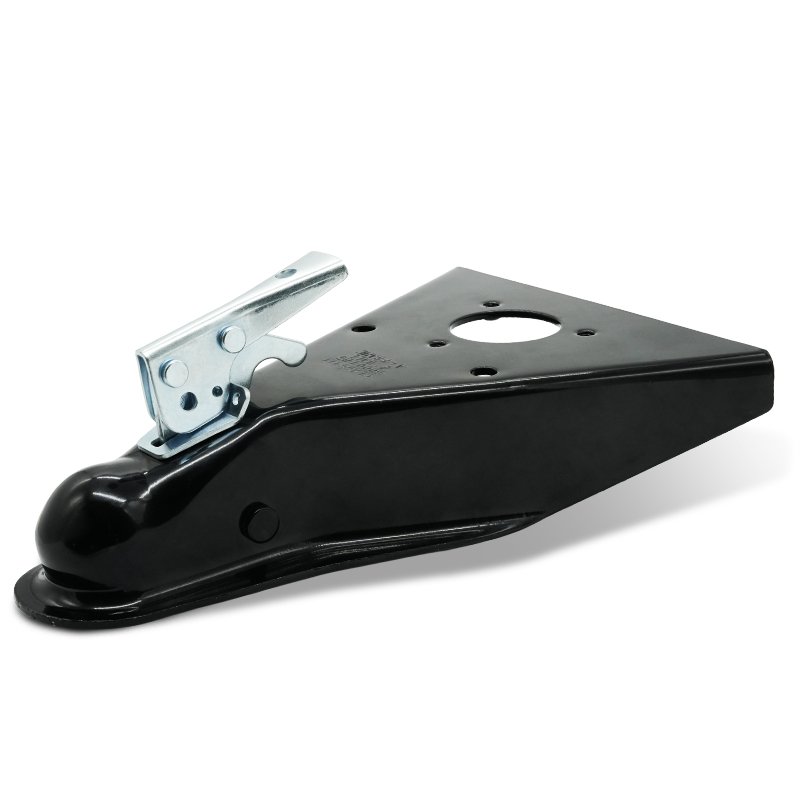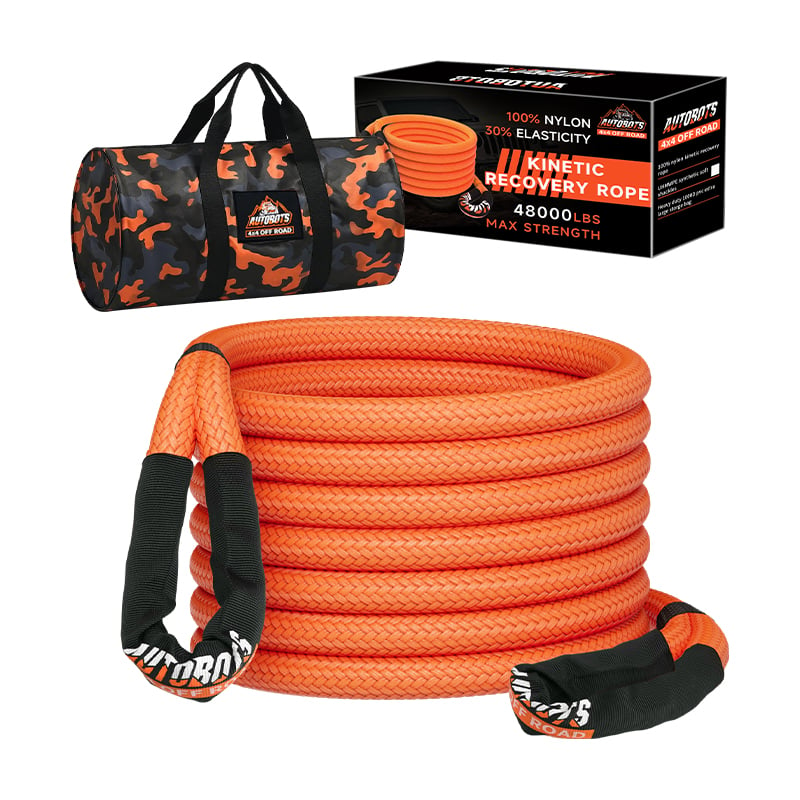
Varje containrar lämnar en fabrik, men inte varje fabrik kan tillverka containrar av modell 20 som matchar provet. För distributörer av släpvagnsdelen och bergningsutrustning är konsekvens hela verksamheten: en part som anländer med ojämn beläggning eller en koppling som spricker under last kostar långt mer än den enhetspris som sparats. Vår fabrik i Qingdao har drivit ett ISO-certifierat kvalitetssystem i över ett decennium, med tillverkning och export under samma tak. I den här artikeln går vi igenom de sju stegen som varje smidd ståldel genomgår, de fem inspektionsstegen som följer efter dem samt hur färdiga produkter förpackas och skickas till Nordamerika, Australien, Europa och Mellanöstern.
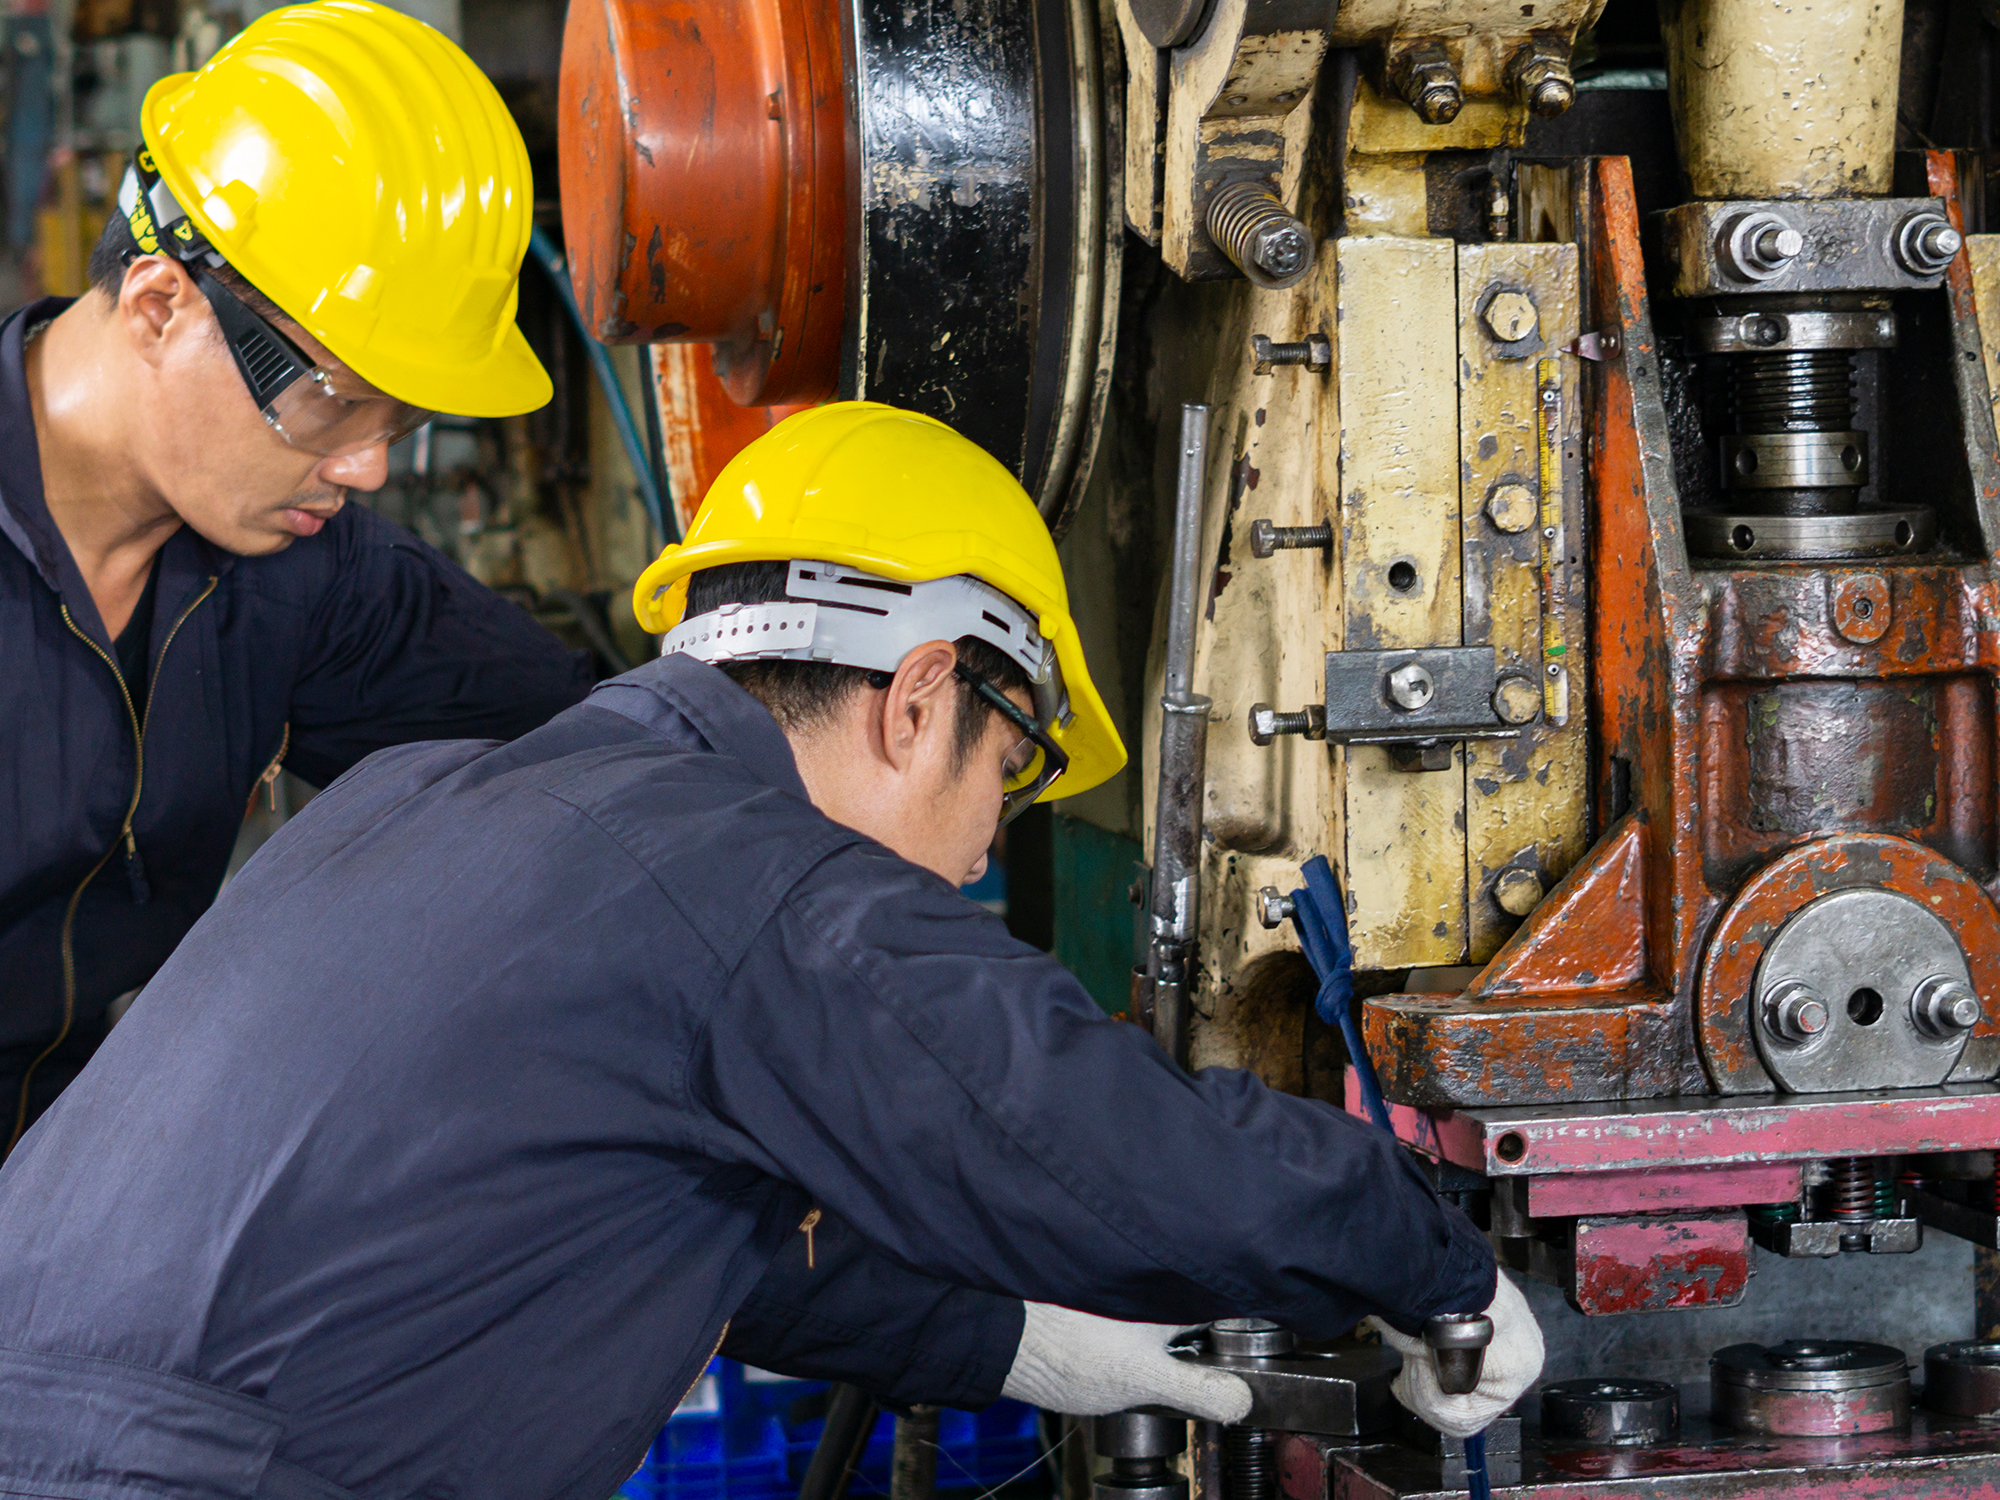
1. Skärning. Varje order börjar med certifierad kolstålplåt och stålstav, aldrig skrot eller stål från en okänd smältning. Råmaterialskivor skärs till den profil som ritningen kräver, och därefter märks de med en partikod så att en färdig del kan spåras tillbaka till sin ursprungliga stålsort.
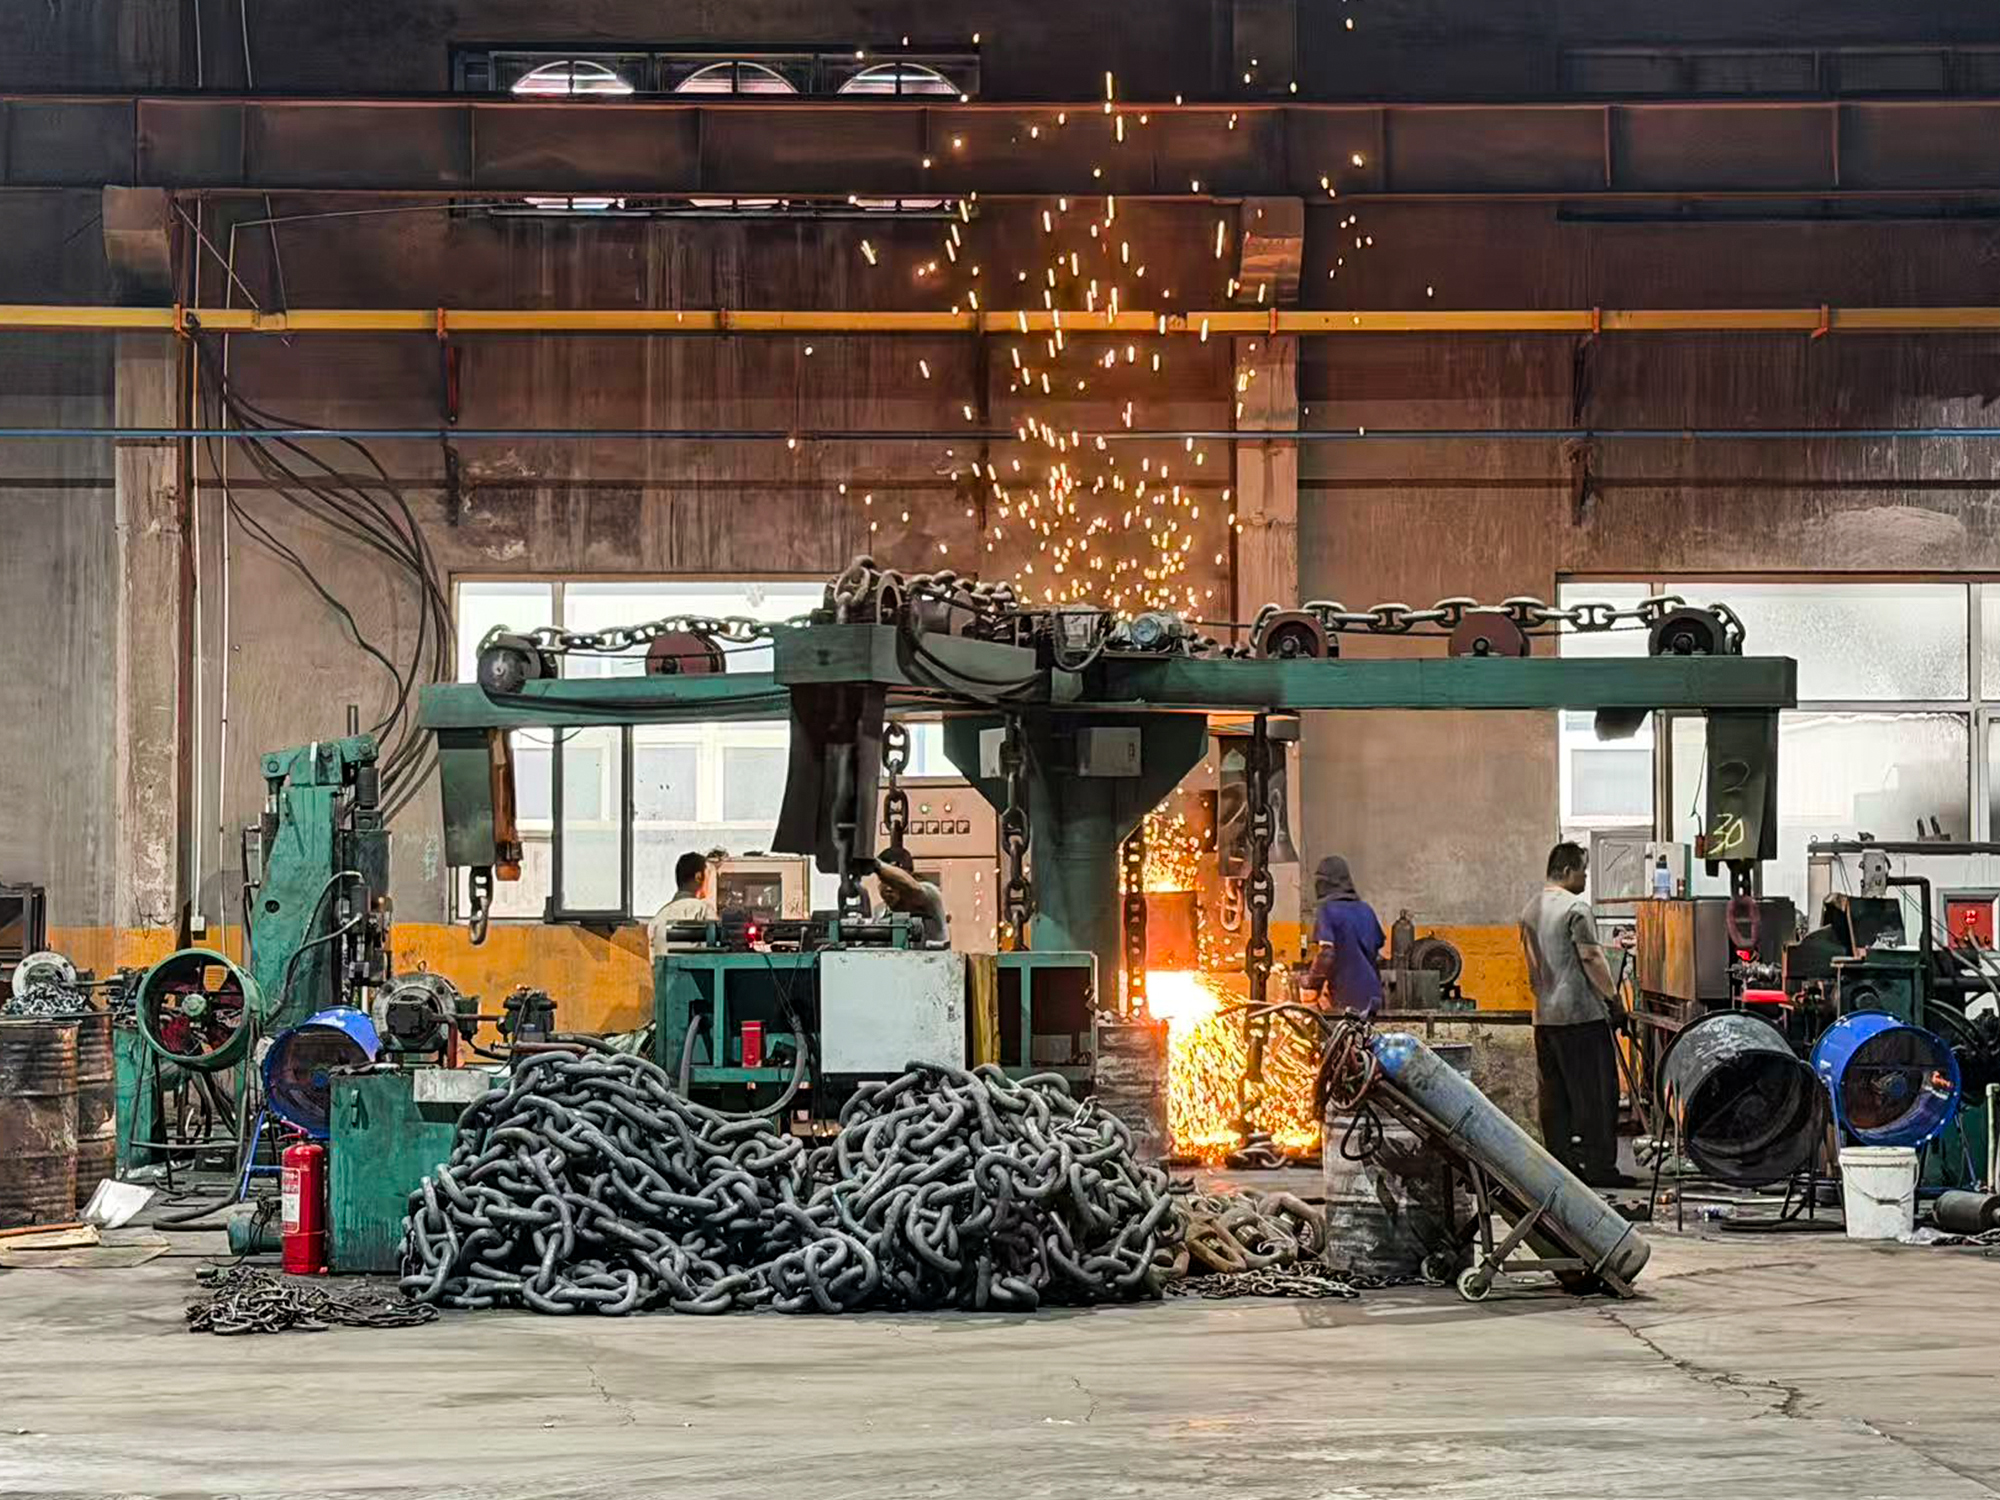
2. Smidesbearbetning. Bärande komponenter – skaft, krokar, ringar och fästen – smides istället for att svetsas ihop från platta råmaterial. Smidning justerar kornriktningen längs belastningsriktningen, vilket är vad som håller en del stabil under en belastad släpvagn i stället för att böja sig vid fogarna.
3. Slipning och formning. Operatörer tar bort smidesflash, avrundar kanterna och formar arbetsytor enligt ritningens toleranser. En slät radie vid spänningspunkten är inte bara estetisk; skarpa kanter och slipmärken är där utmattningssprickor börjar.
4. Pulverbeläggning. Delar rengörs från fett, strålas och fosfateras innan ett elektrostatiskt pulverlager appliceras och härdas i ugn. Beläggningen motstår rost, korrosion och UV-skador långt längre än standardelaktroplätering, och anpassade färger är tillgängliga för privata märkesprogram.
5. Inspektion. Varje parti följer en skriftlig inspektionsplan, med mätningar och registreringar kopplade till partikoden.
6. Lasttestning. Slutförda delar belastas provmässigt innan de släpps ut. Våra listor anger 100 % testning av färdiga produkter, och certifieringen vi bygger på omfattar SAE J684, CE, GS, ISO 9001, ROHS och EEC.
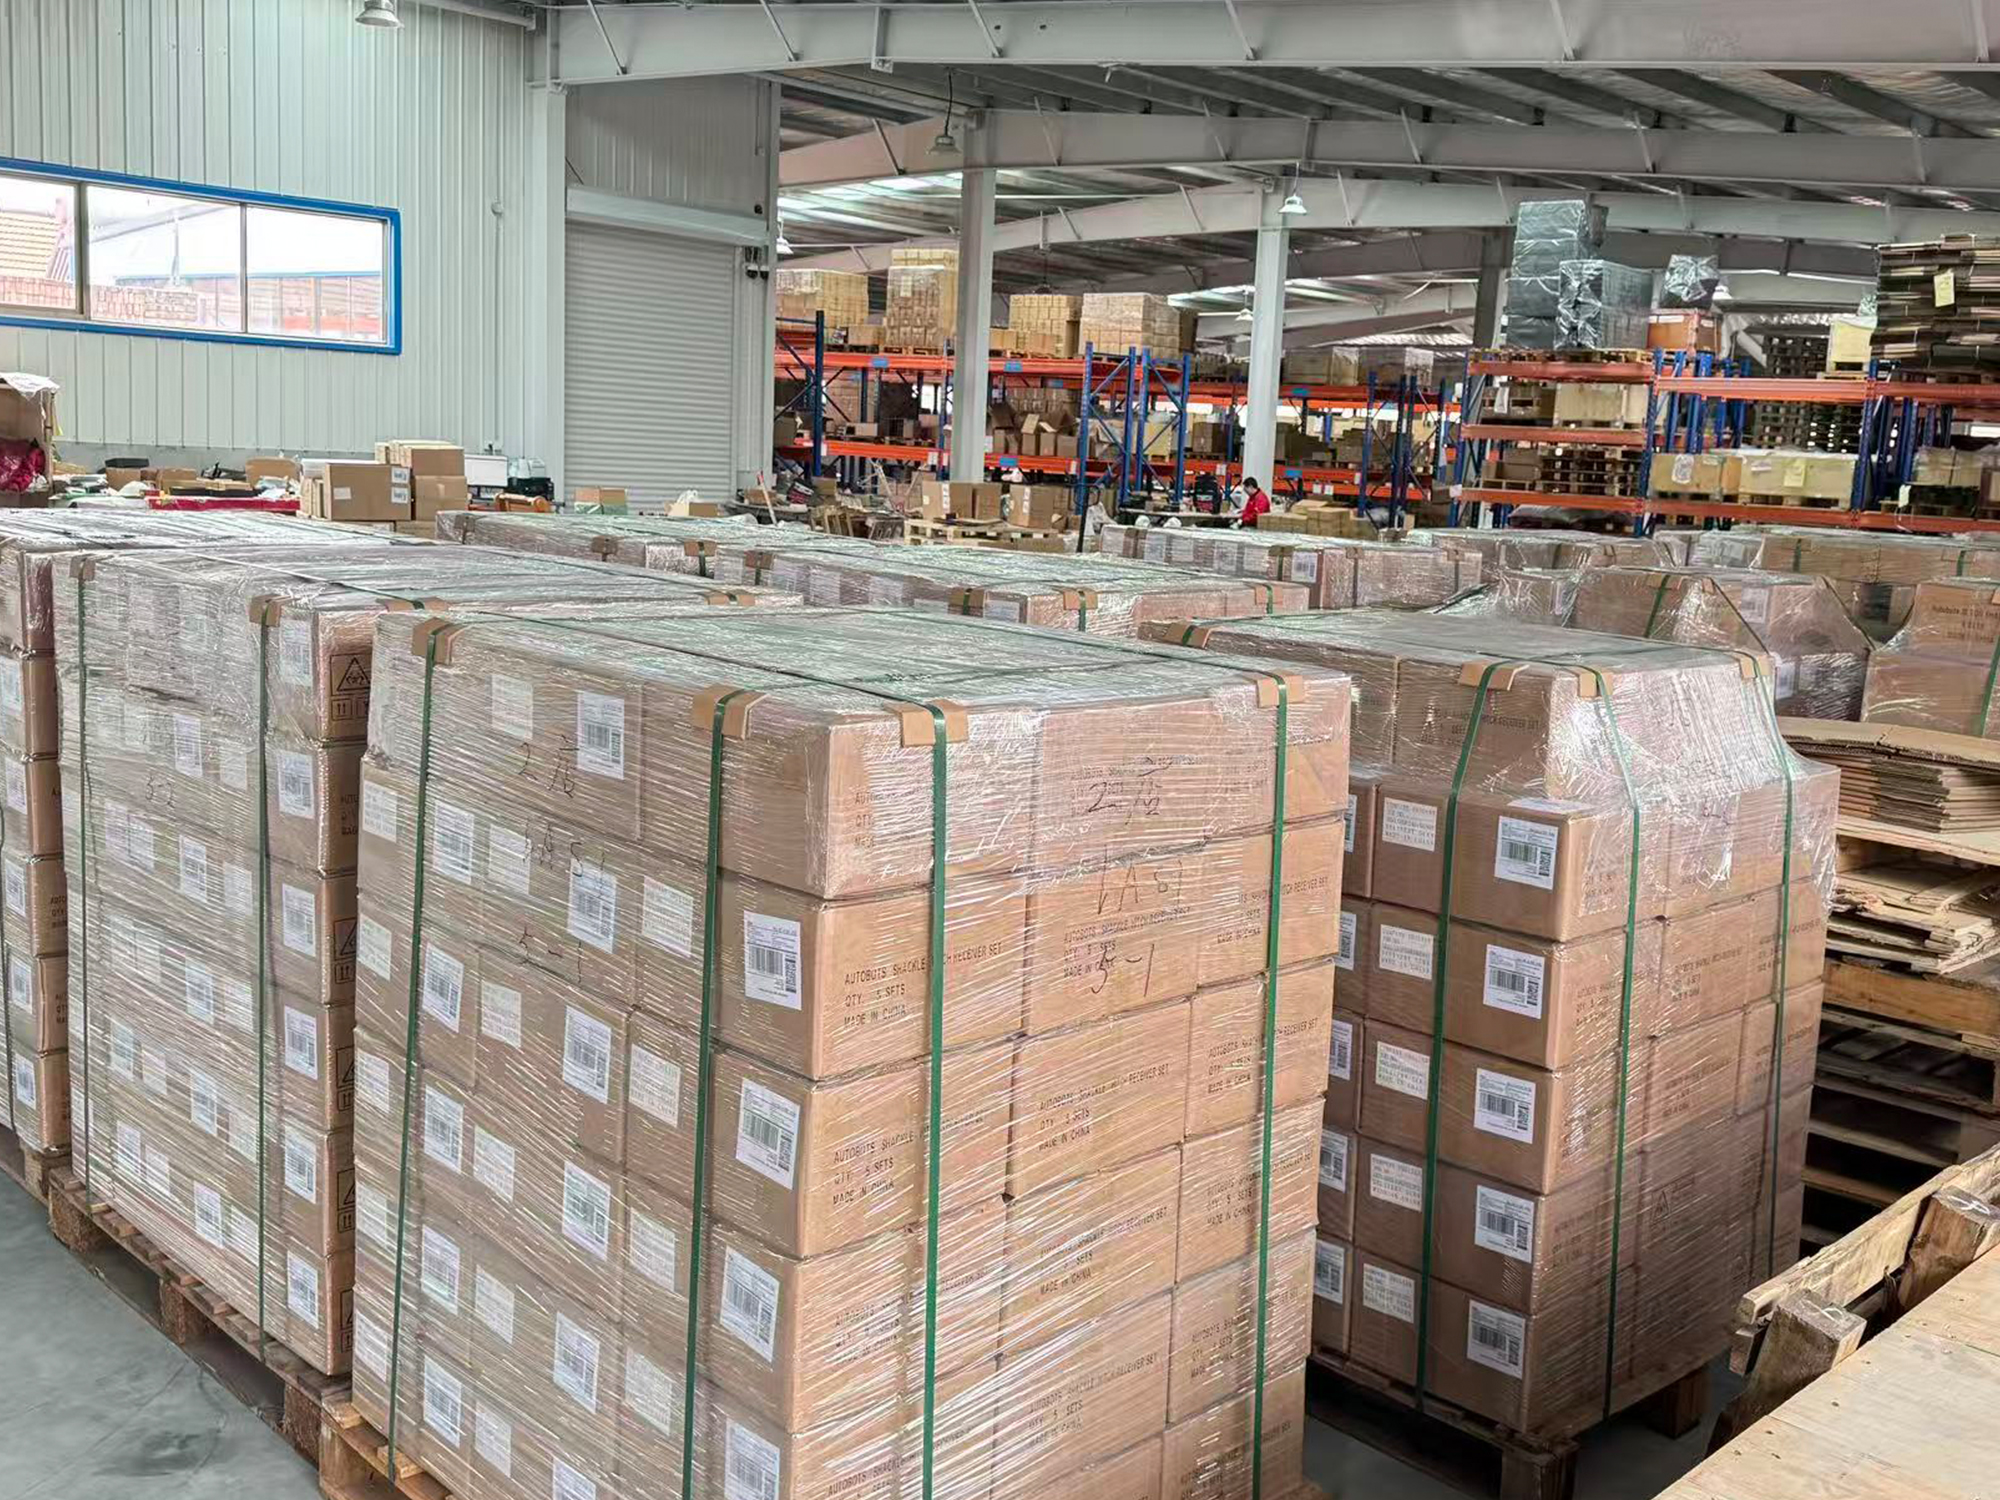
7. Förpackning. Godkända enheter förpackas i kartonger, märks och staplas på pallar samma dag som de godkänns vid testning, så att spårbarheten förblir obruten från stål till containern.
Inkommande material. Mätcertifikat och dimensionskontroller vid varje stållämningsleverans; en smältning som inte uppfyller ritningsspecifikationen avvisas innan den når pressen.
Smidd form. Varje smidd del mäts mot ritningen och undersöks på sprickor, veck och veckfaldningar – porten som upptäcker smidningsproblem medan de fortfarande är billiga att kassera.
Slipkvalitet. Ytor kontrolleras på planhet, spån och noggrannhet i radie. När en kund rapporterar en färgblåsa spåras orsaken vanligtvis hit, inte till färglinjen.
Beläggningsjämnhet. Filmtycklek och täckning verifieras över hela delen, inklusive inre ytor som lätt kan missas. Obehandlade fläckar och rinnor gör att partiet underkänns.
Slutlig belastningsprovning. Färdiga delar dras upp till angiven kapacitet. Endast enheter som klarar provet förpackas, vilket är anledningen till att vi kan erbjuda en tvåårig garanti.
| Etapp | Vad vi kontrollerar | Uppfyller standarden |
| Inkommande stål | Millsintyg, kvalitet, mått | Stämmer överens med ritningsspecifikationen |
| Skydd av förpackningar | Mått, sprickor, veck, veckfaldningar | Ritningstolerans, inga defekter |
| Slipning och formning | Planhet, kantborrar, radier | Slät, borrfri yta |
| Pulverlackering | Filmtjocklek, full täckning | Jämn film, inga nakna fläckar |
| Färdiga produkter | Belastningstest till angiven kapacitet | Godkänt innan förpackning |
Proffs tips: kontrollera kontaktpinnar, fästdon och momentinställningar före varje långtransport. Nittio sekunder med en momentnyckel förhindrar de flesta klagomål och minskar returer.
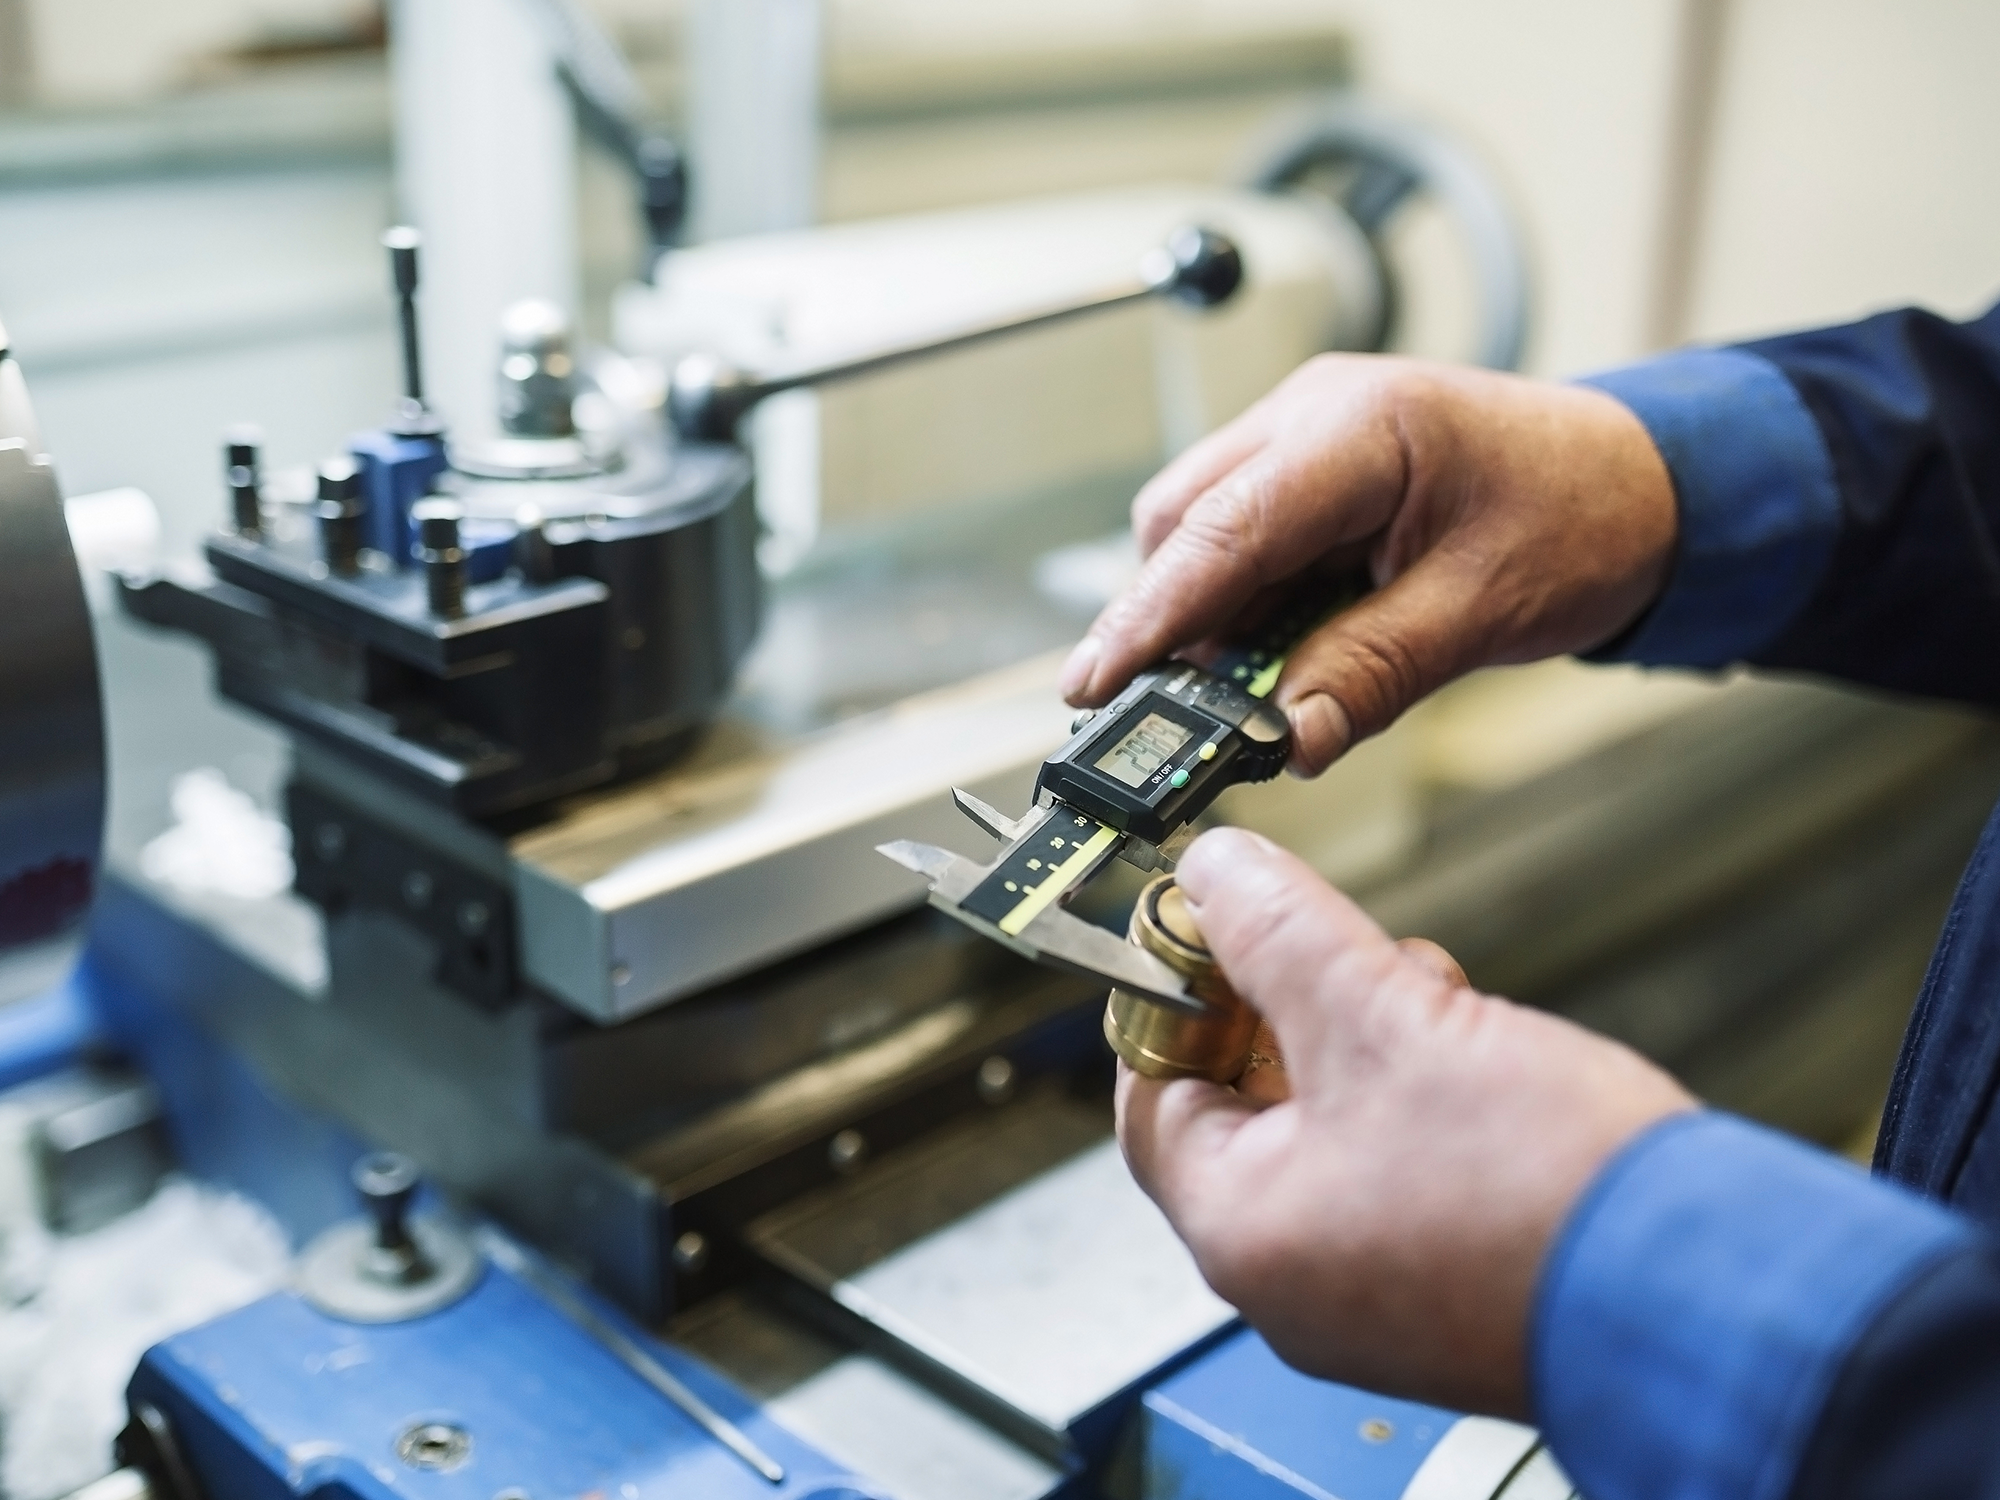
Köpare i olika regioner kräver olika dokumentation. För modellerna som omfattas av relevanta godkännanden styrs produktionen enligt SAE J684 för den amerikanska bogseringsmarknaden och enligt CE-, GS- och EEC-krav för Europa, utöver ett ISO 9001-kvalitetssystem och ROHS-kompatibilitet. Certifikatdokument och inspektionsprotokoll finns tillgängliga för varje parti, så att en importör kan lämna dem till en återförsäljare eller en tullagent utan att behöva kontakta oss. Anpassade karosserifärger, lasergravering och privatmärkt förpackning är tillgängliga för distributörer som säljer under eget varumärke.
Delar lämnar produktionslinjen en och en i färgkodade eller bruna kartonger, sedan placeras de i vågformade masterkartonger och på exportpallar. Kartongerna är remmade och skyddade mot fukt, och containerladdning planeras per SKU så att blandbeställningar anländer i sekvens. Akuta beställningar skickas via express (5–7 dagar) eller flyg (12–15 dagar, minst 22 kg per sändning); volymbeställningar går med sjöfart i 20-fots- och 40-fots-containrar. Vi offrar FOB, CFR, CIF, EXW, DDP och DDU, så att distributörer kan ta emot lager utan fraktforwarder.
En del som överlever en säsong är billig; en del som överlever sju år är lager du kan sätta ditt namn på. Varje enhet passerar de fem kontrollstationerna ovan innan den förpackas, vilket är anledningen till att tvåårig garanti och OEM/ODM-anpassning kommer från samma produktionslinje.
Redo att jämföra provexemplar? Skicka oss dina specifikationer för ett fabriksdirektpris, ledtider och testrapporter för ditt marknadsområde. Grossister kan också bläddra bland dragutrustningen , den återställningsutrustning eller takelageutrustning linjer.
 Senaste nytt
2026-05-29
2026-05-22
2026-05-14
2026-01-29
2026-01-23
2026-01-10
Var den första som får våra senaste modeller och erbjudanden.
Building7, Rubber Valley Tower, Qingdao, Shandong, China
Copyright © Qingdao Huilisheng Rigging Hardware Product Co., Ltd. All Rights Reserved - Integritetspolicy
 EN