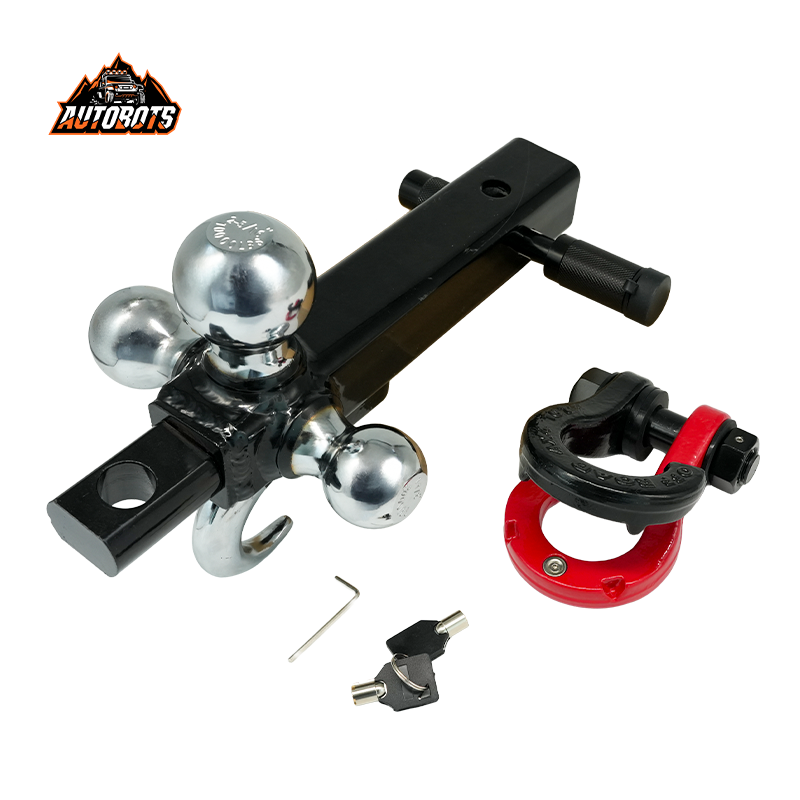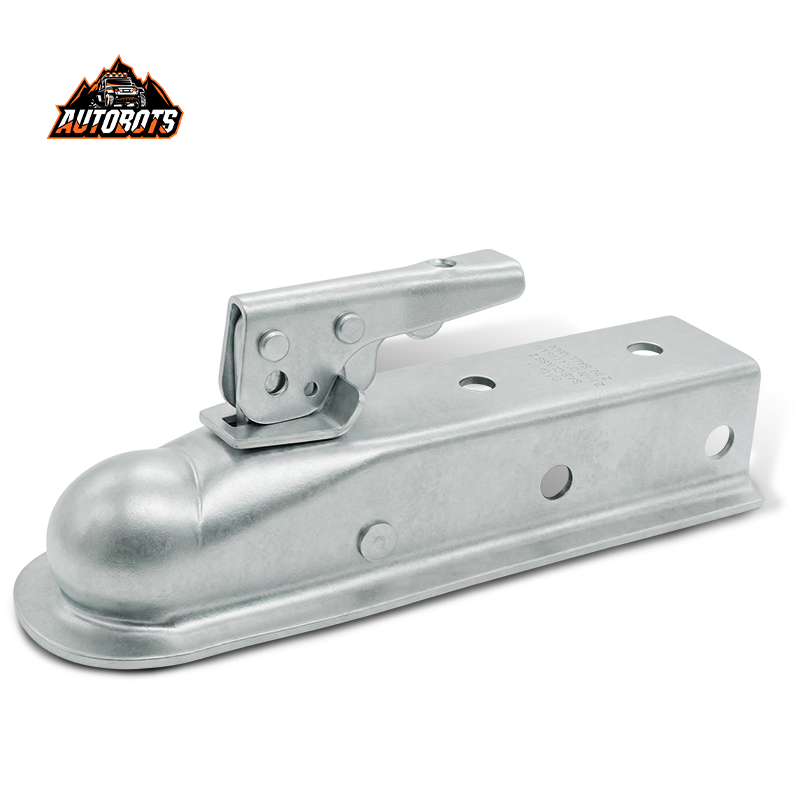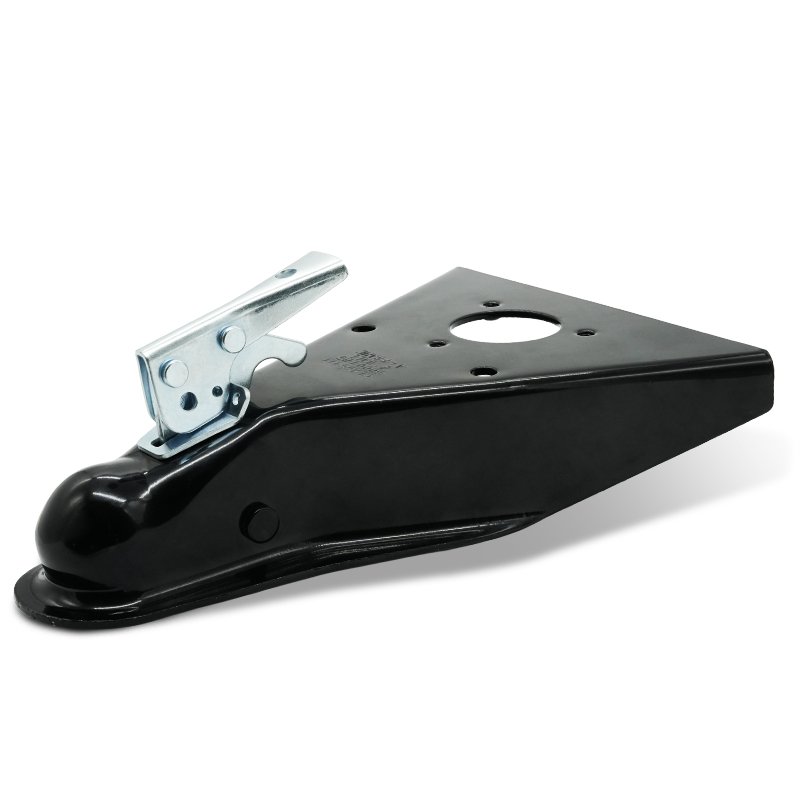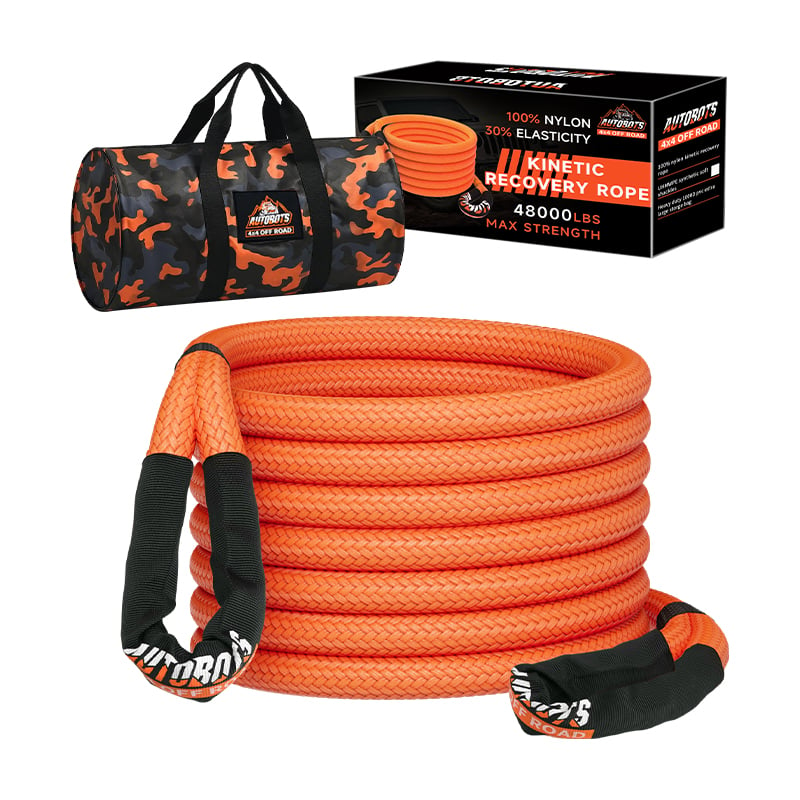
يغادر كل حاوية مصنعًا، لكن ليس كل مصنع قادرًا على جعل الحاوية رقم ٢٠ تطابق العينة. فبالنسبة لموزِّعي قطع مقطورات ومعدات الاسترداد، يشكِّل الاتساق جوهر العمل بأكمله: فالدفعة التي تصل بطلاء غير متجانس، أو القفل الذي يتشقَّق تحت الحمل، تكلِّف أكثر بكثيرٍ من السعر الوحدوي الذي وفَّرته. وقد طبَّقت مصنعنا في تشينغداو نظام جودة معتمدًا وفق معايير الأيزو لأكثر من عقدٍ من الزمن، مع إنجاز عمليات التصنيع والتصدير في موقع واحد. ويستعرض هذا المقال المراحل السبع التي تمرُّ بها كل قطعة فولاذية مُصنَّعة بالطرق، والبوابات الخمس للفحص التي تسبقها، وكيف تُعبَّأ البضائع الجاهزة وتُشحن إلى أمريكا الشمالية وأستراليا وأوروبا والشرق الأوسط.
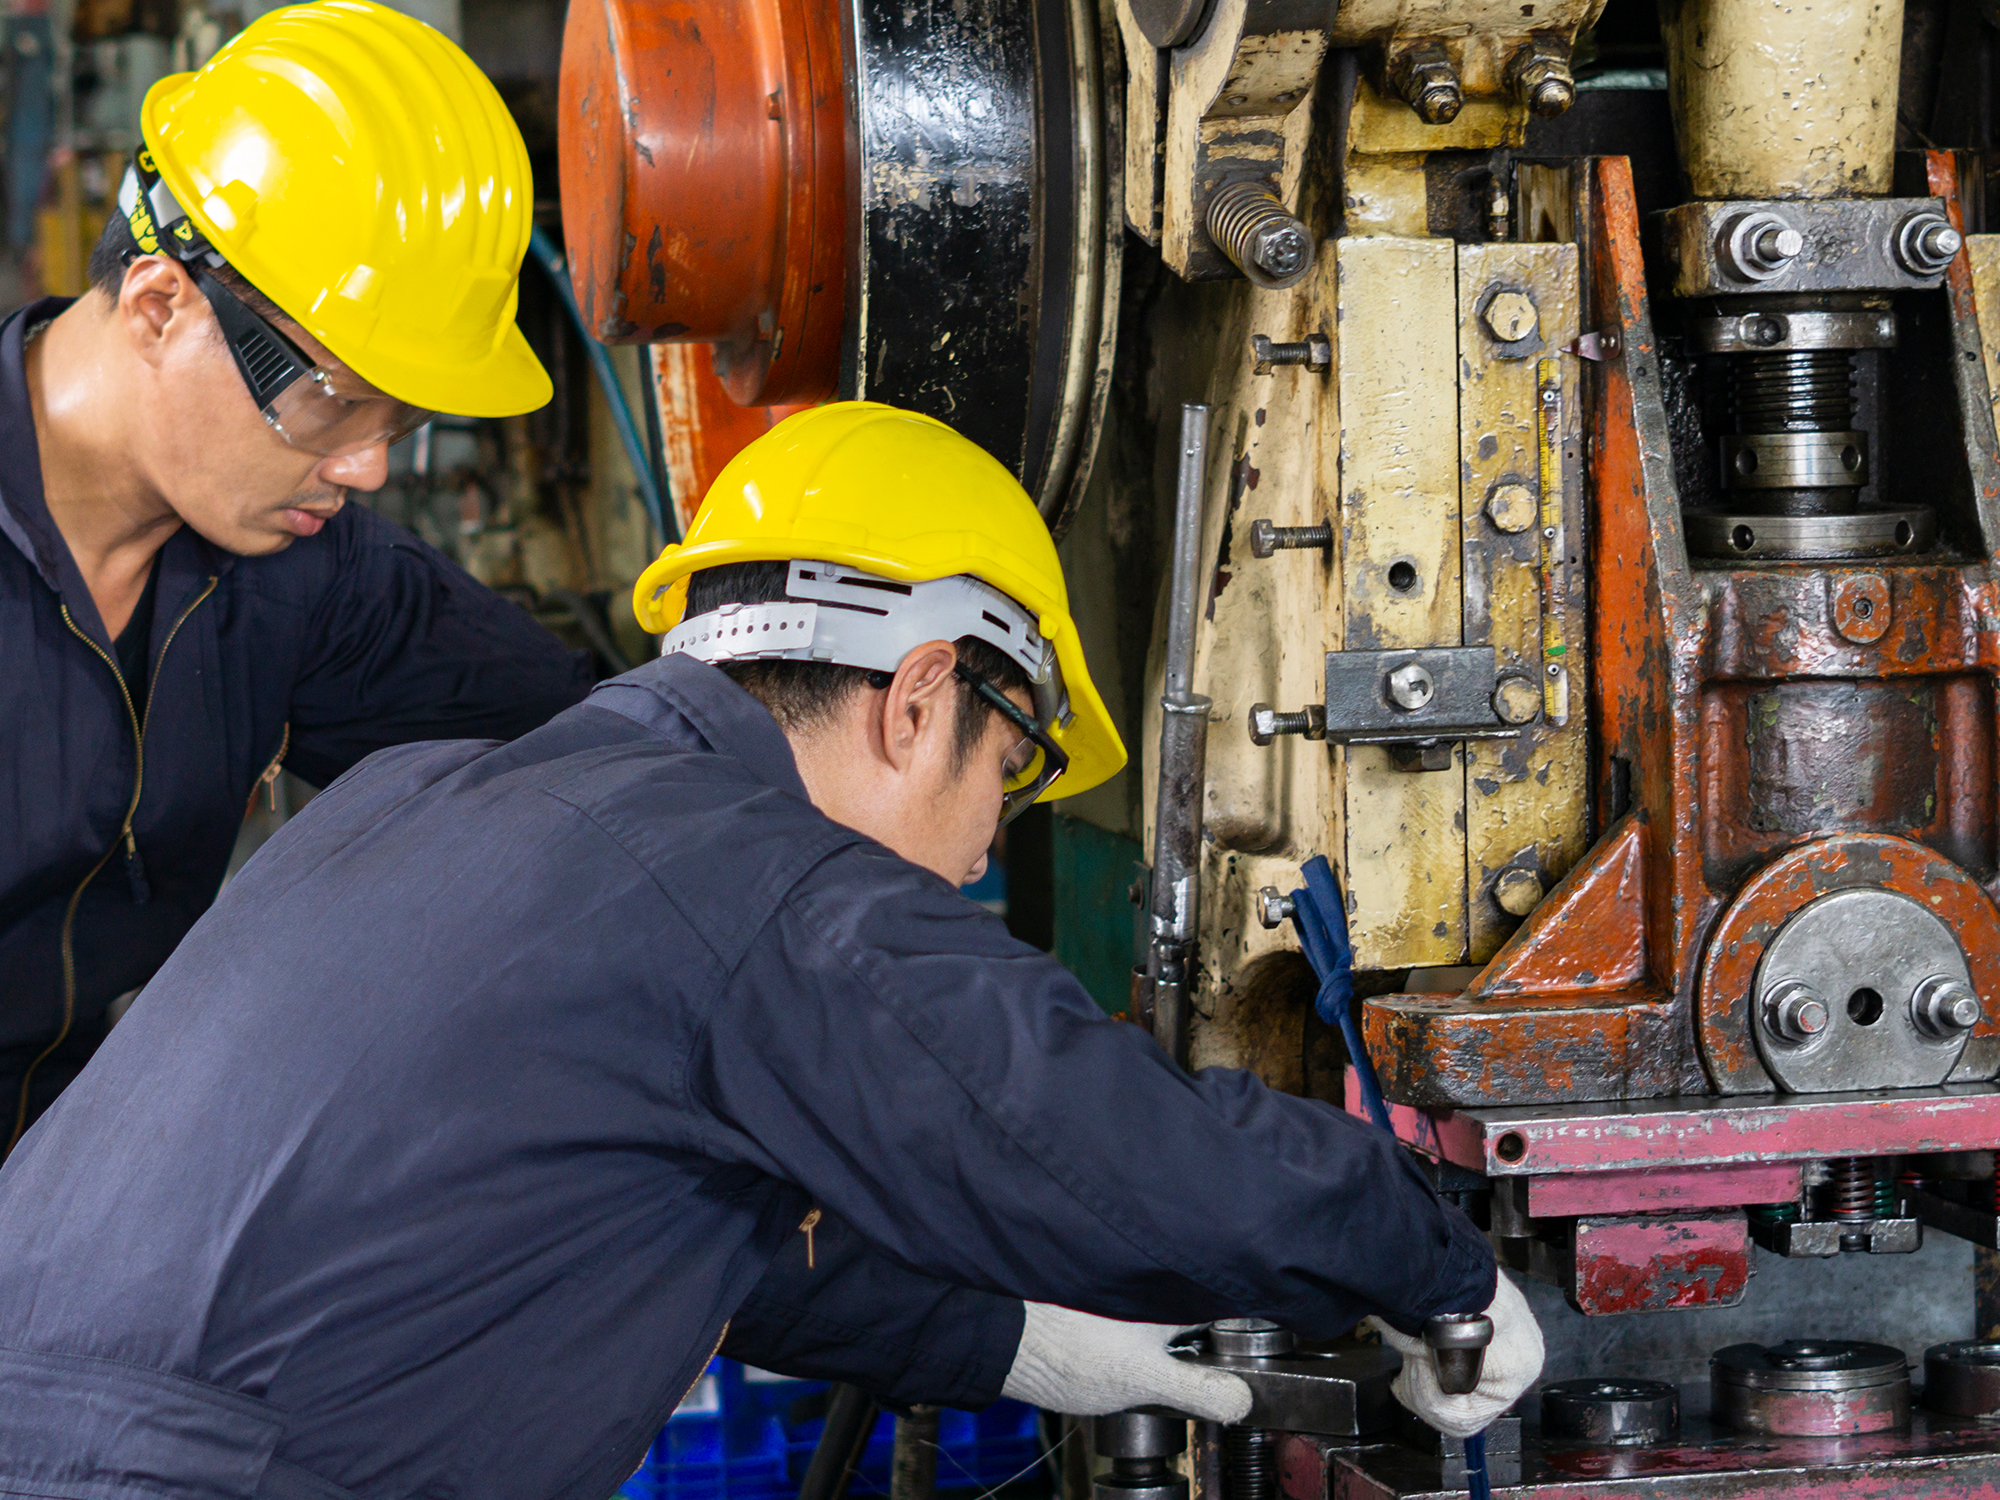
١. التقطيع. يبدأ كل طلب كصفائح وقضبان من الفولاذ الكربوني المعتمد، وليس كخردة أو كمواد ذات حرارة غير معروفة. وتُقطَع القطع الأولية وفق الملف المطلوب في الرسم الفني، ثم تُطْبَع عليها رمز دفعةٍ يسمح بتتبع الجزء المُنتَج إلى دفعة الفولاذ الأصلية.
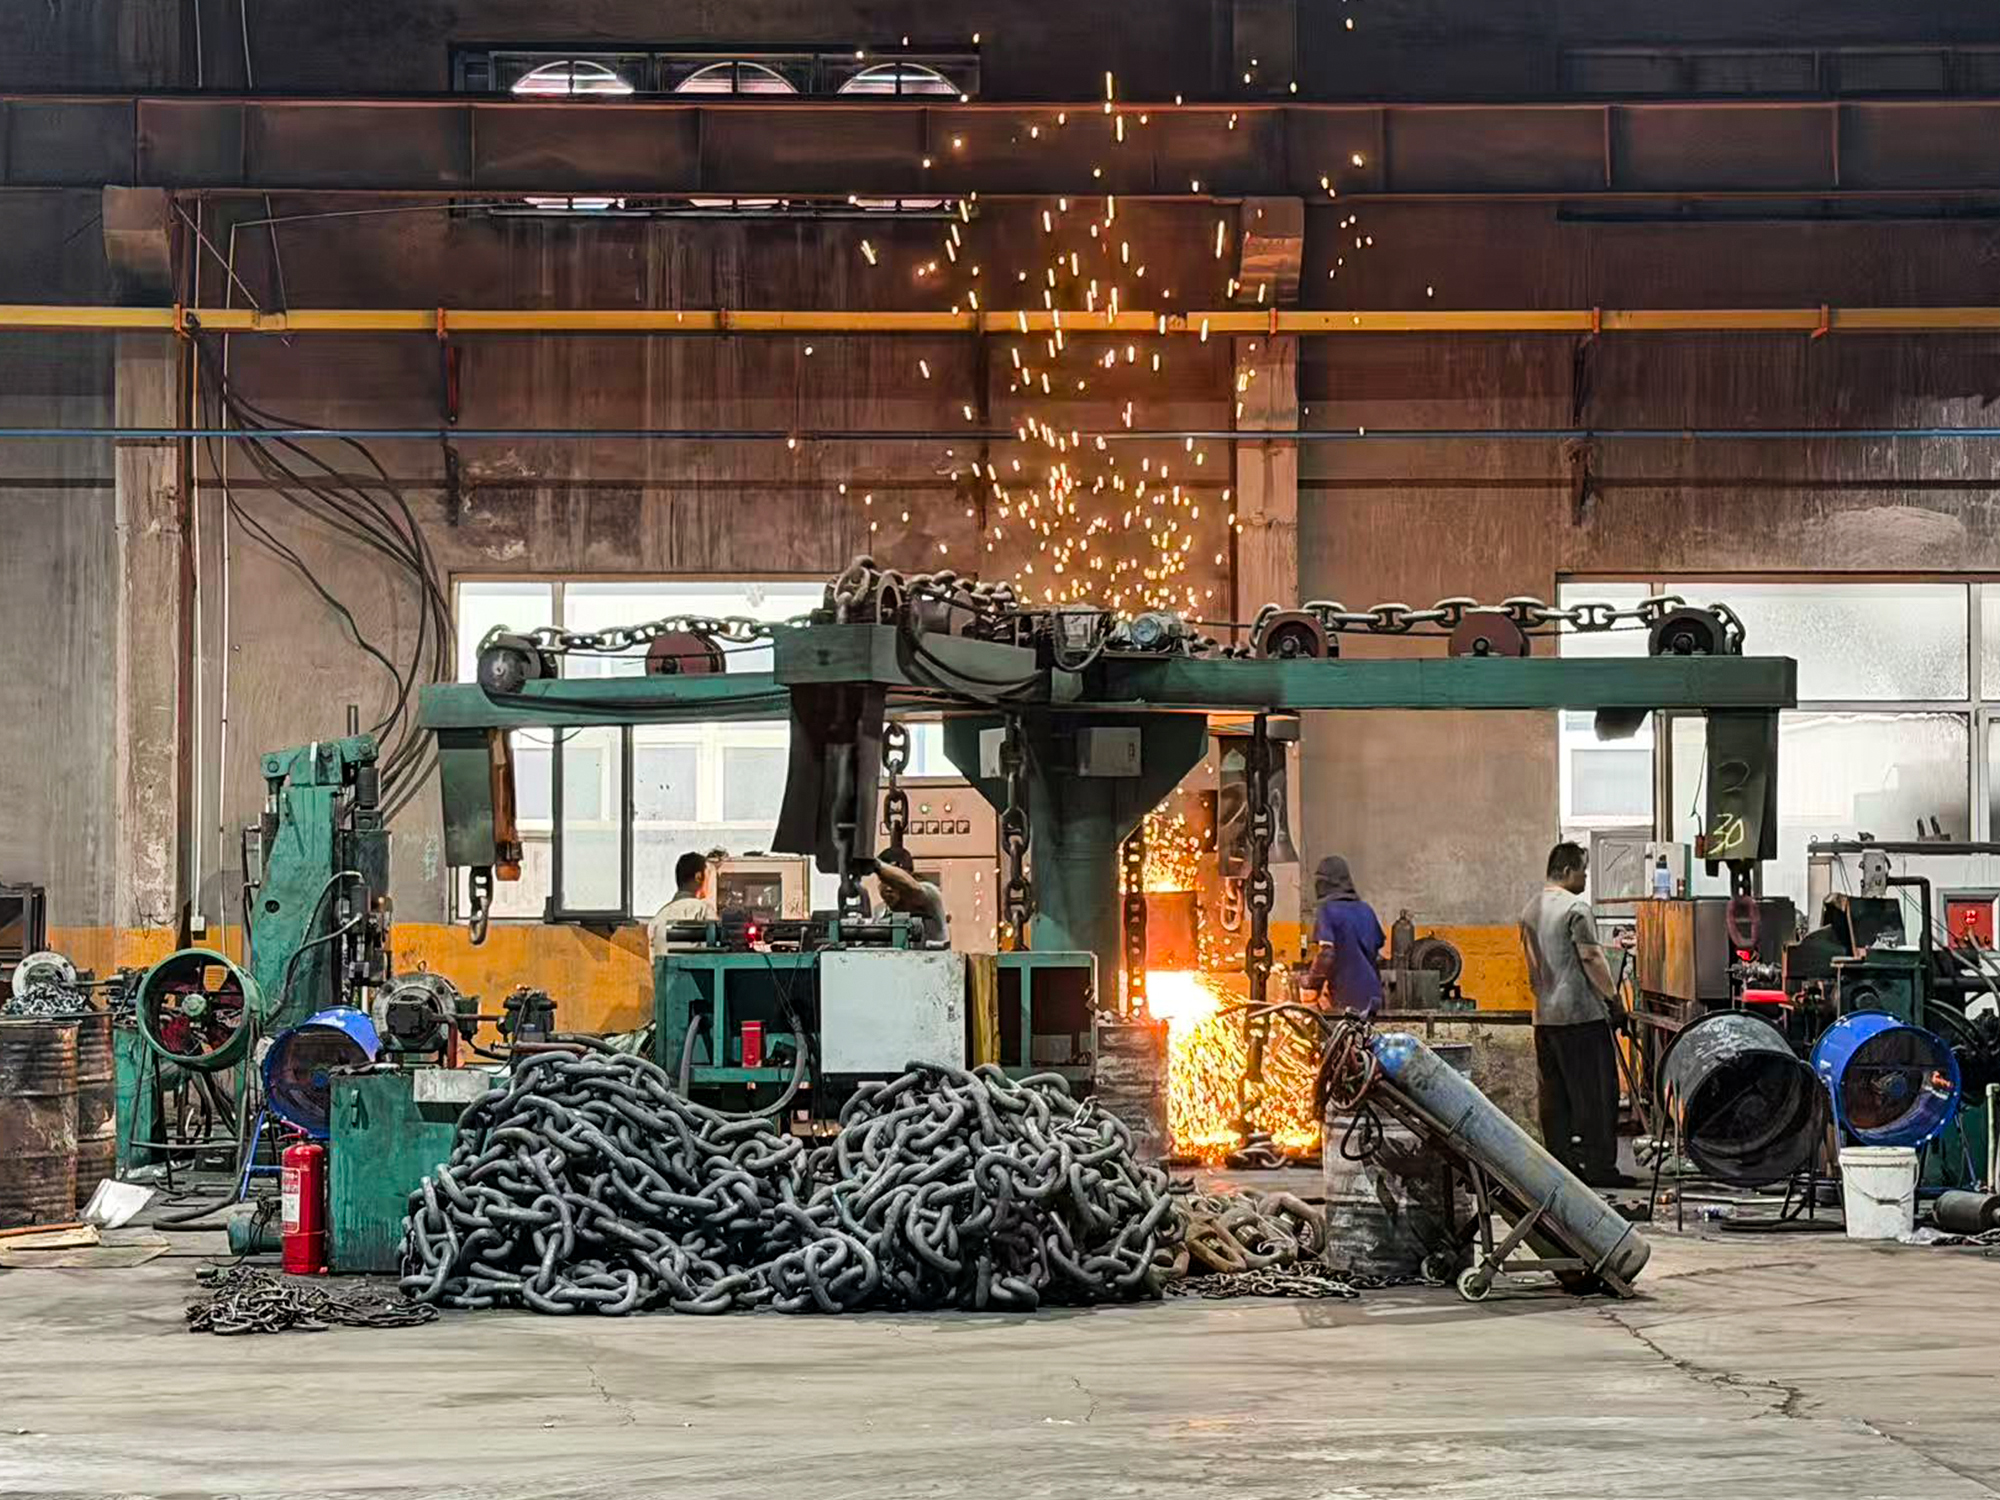
الخطوة الثانية: التشكيل بالضغط الحراري. تُشكَّل مكونات تحمل الأحمال — مثل الأسياخ والخطافات والحلقات ووحدات التثبيت — بالضغط الحراري بدلًا من لحامها من صفائح مسطحة. ويؤدي الضغط الحراري إلى محاذاة اتجاه حبات المعدن على طول مسار التحميل، وهو ما يضمن ثبات الجزء تحت حمولة المقطورة بدلًا من انحنائه عند المفصل.
الخطوة الثالثة: الجَلْخ والتشكيل. يقوم المشغلون بإزالة الزوائد الناتجة عن عملية التشكيل بالضغط الحراري، وتنعيم الحواف، وتشكيل الأسطح العاملة وفق التحمل المحدَّد في الرسم الفني. وإن نعومة نصف القطر عند نقطة الإجهاد ليست لأغراض جمالية فقط؛ فالحواف الحادة وآثار الجَلْخ هي المواقع التي تبدأ فيها شقوق التعب.
الخطوة الرابعة: الطلاء بالبودرة. تُنظَّف الأجزاء من الزيوت، ثم تُقذَف وتُفسَّد كيميائيًّا قبل تطبيق طبقة مسحوقية كهروستاتيكية تُخبَز في فرن. وتتفوَّق هذه الطلاءات في مقاومتها للصدأ والتآكل والأضرار الناجمة عن الأشعة فوق البنفسجية مقارنةً بالطلاء الكهربائي القياسي، كما تتوافر ألوان مخصصة لبرامج العلامات الخاصة.
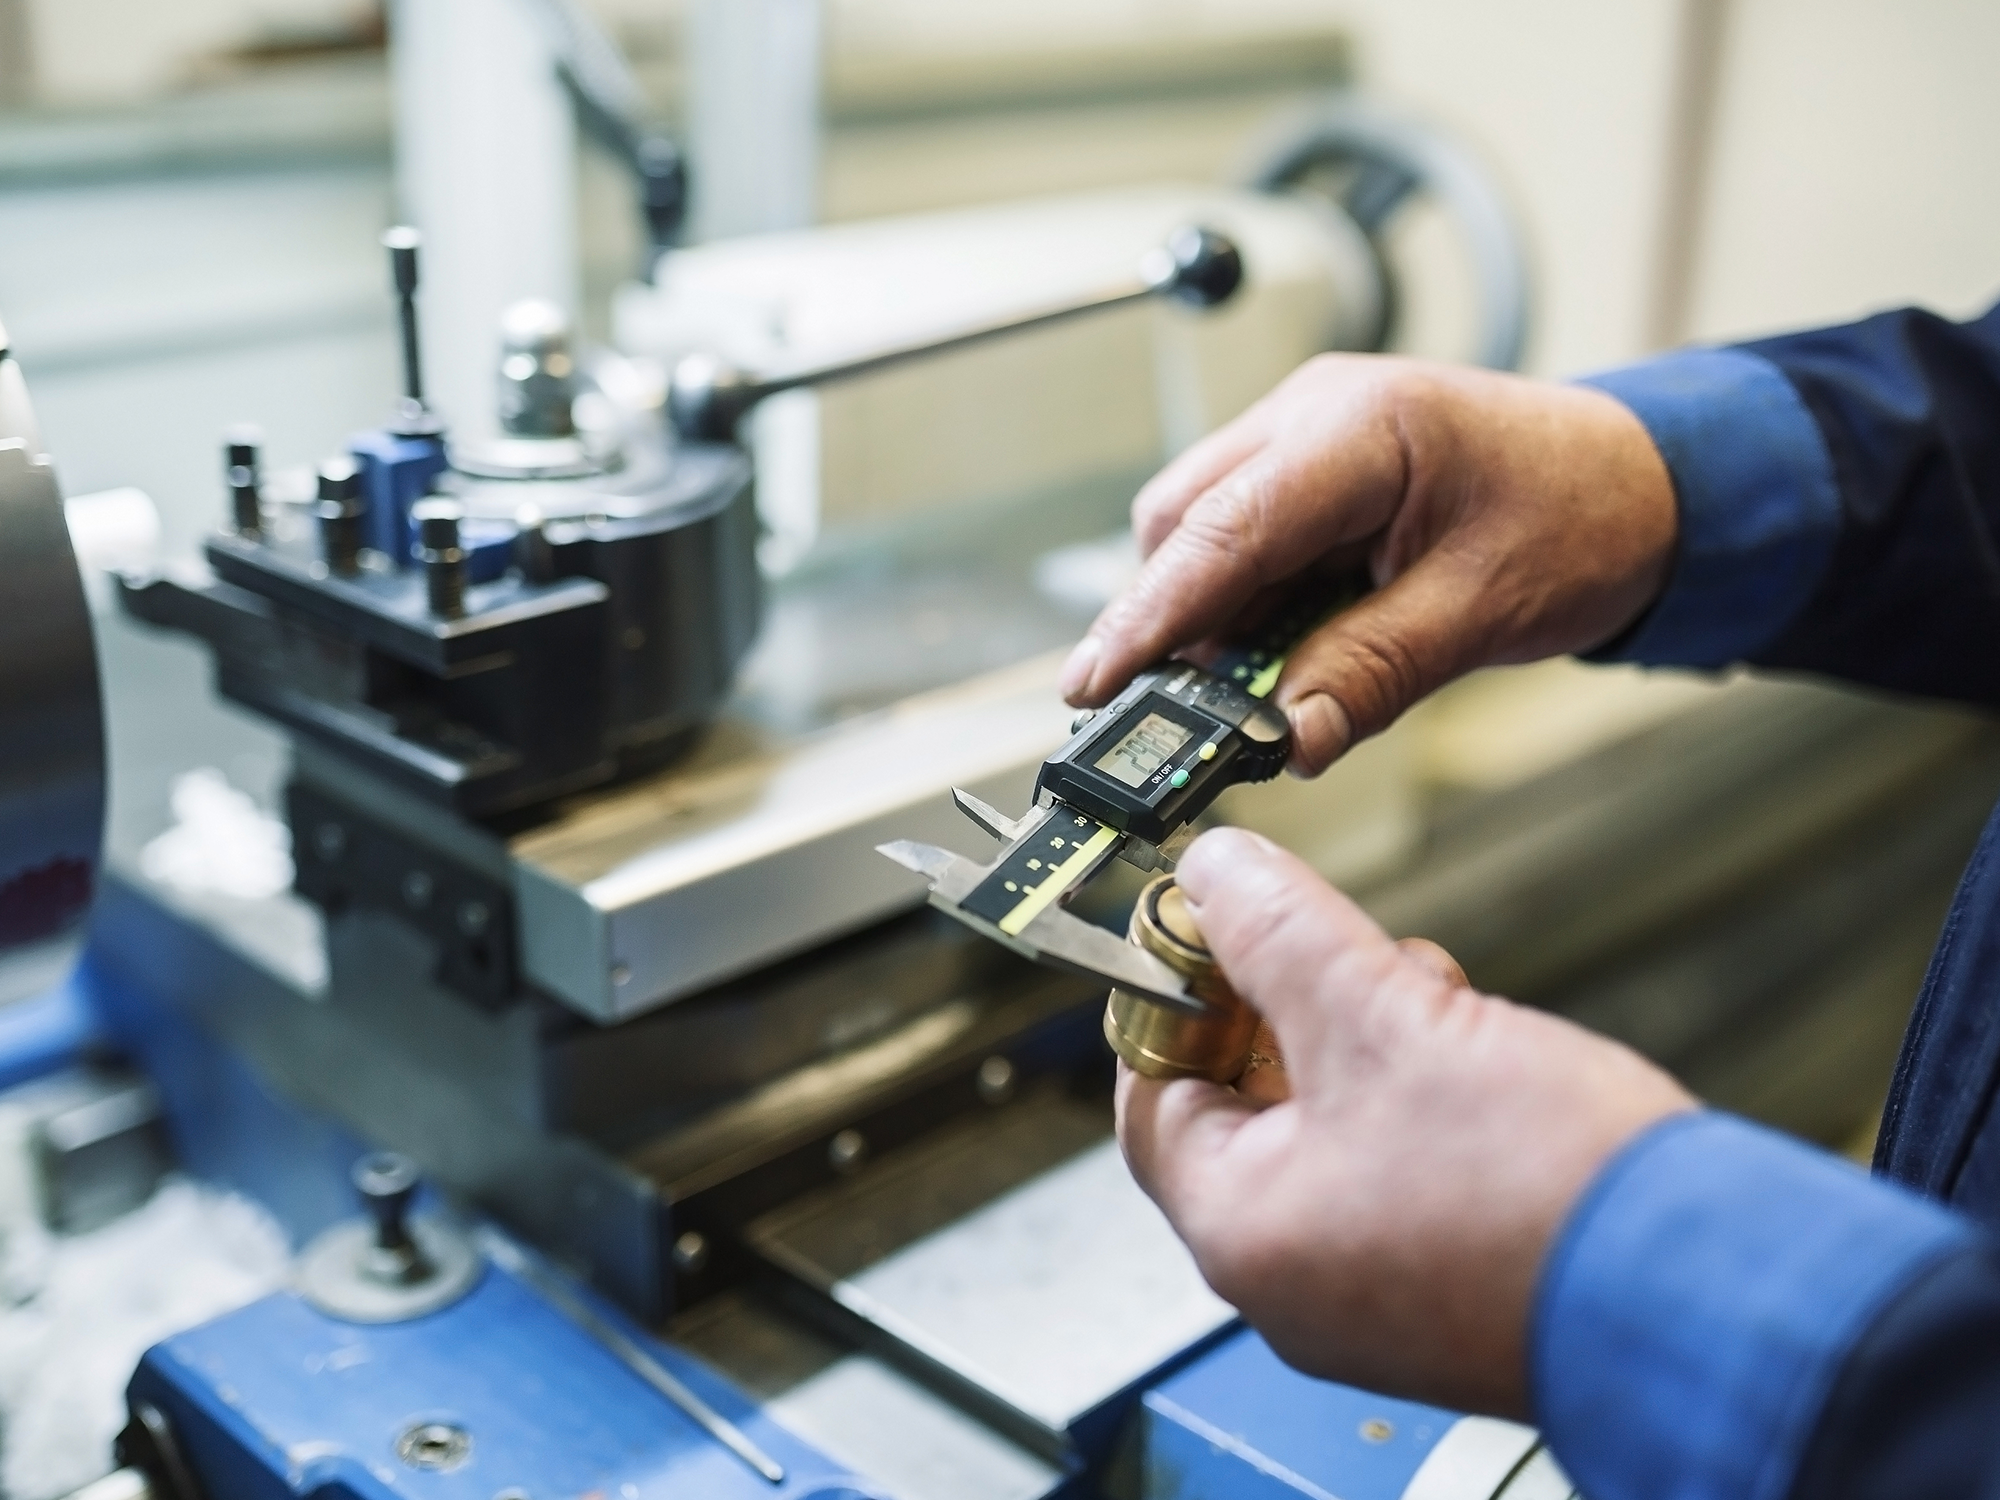
٥. الفحص. يتم اتباع خطة تفتيش مكتوبة لكل دفعة، مع قياسها وتسجيلها وفقًا لرمز الدفعة.
٦. اختبار التحميل. تخضع الأجزاء المُنْهَى تصنيعها لاختبار تحميل تجريبي قبل الإطلاق. وتشير قوائمنا إلى إخضاع ١٠٠٪ من المنتج النهائي للاختبار، كما أن الشهادة التي نُصمِّم وفقها تشمل معايير SAE J684 وCE وGS وISO 9001 وROHS وEEC.
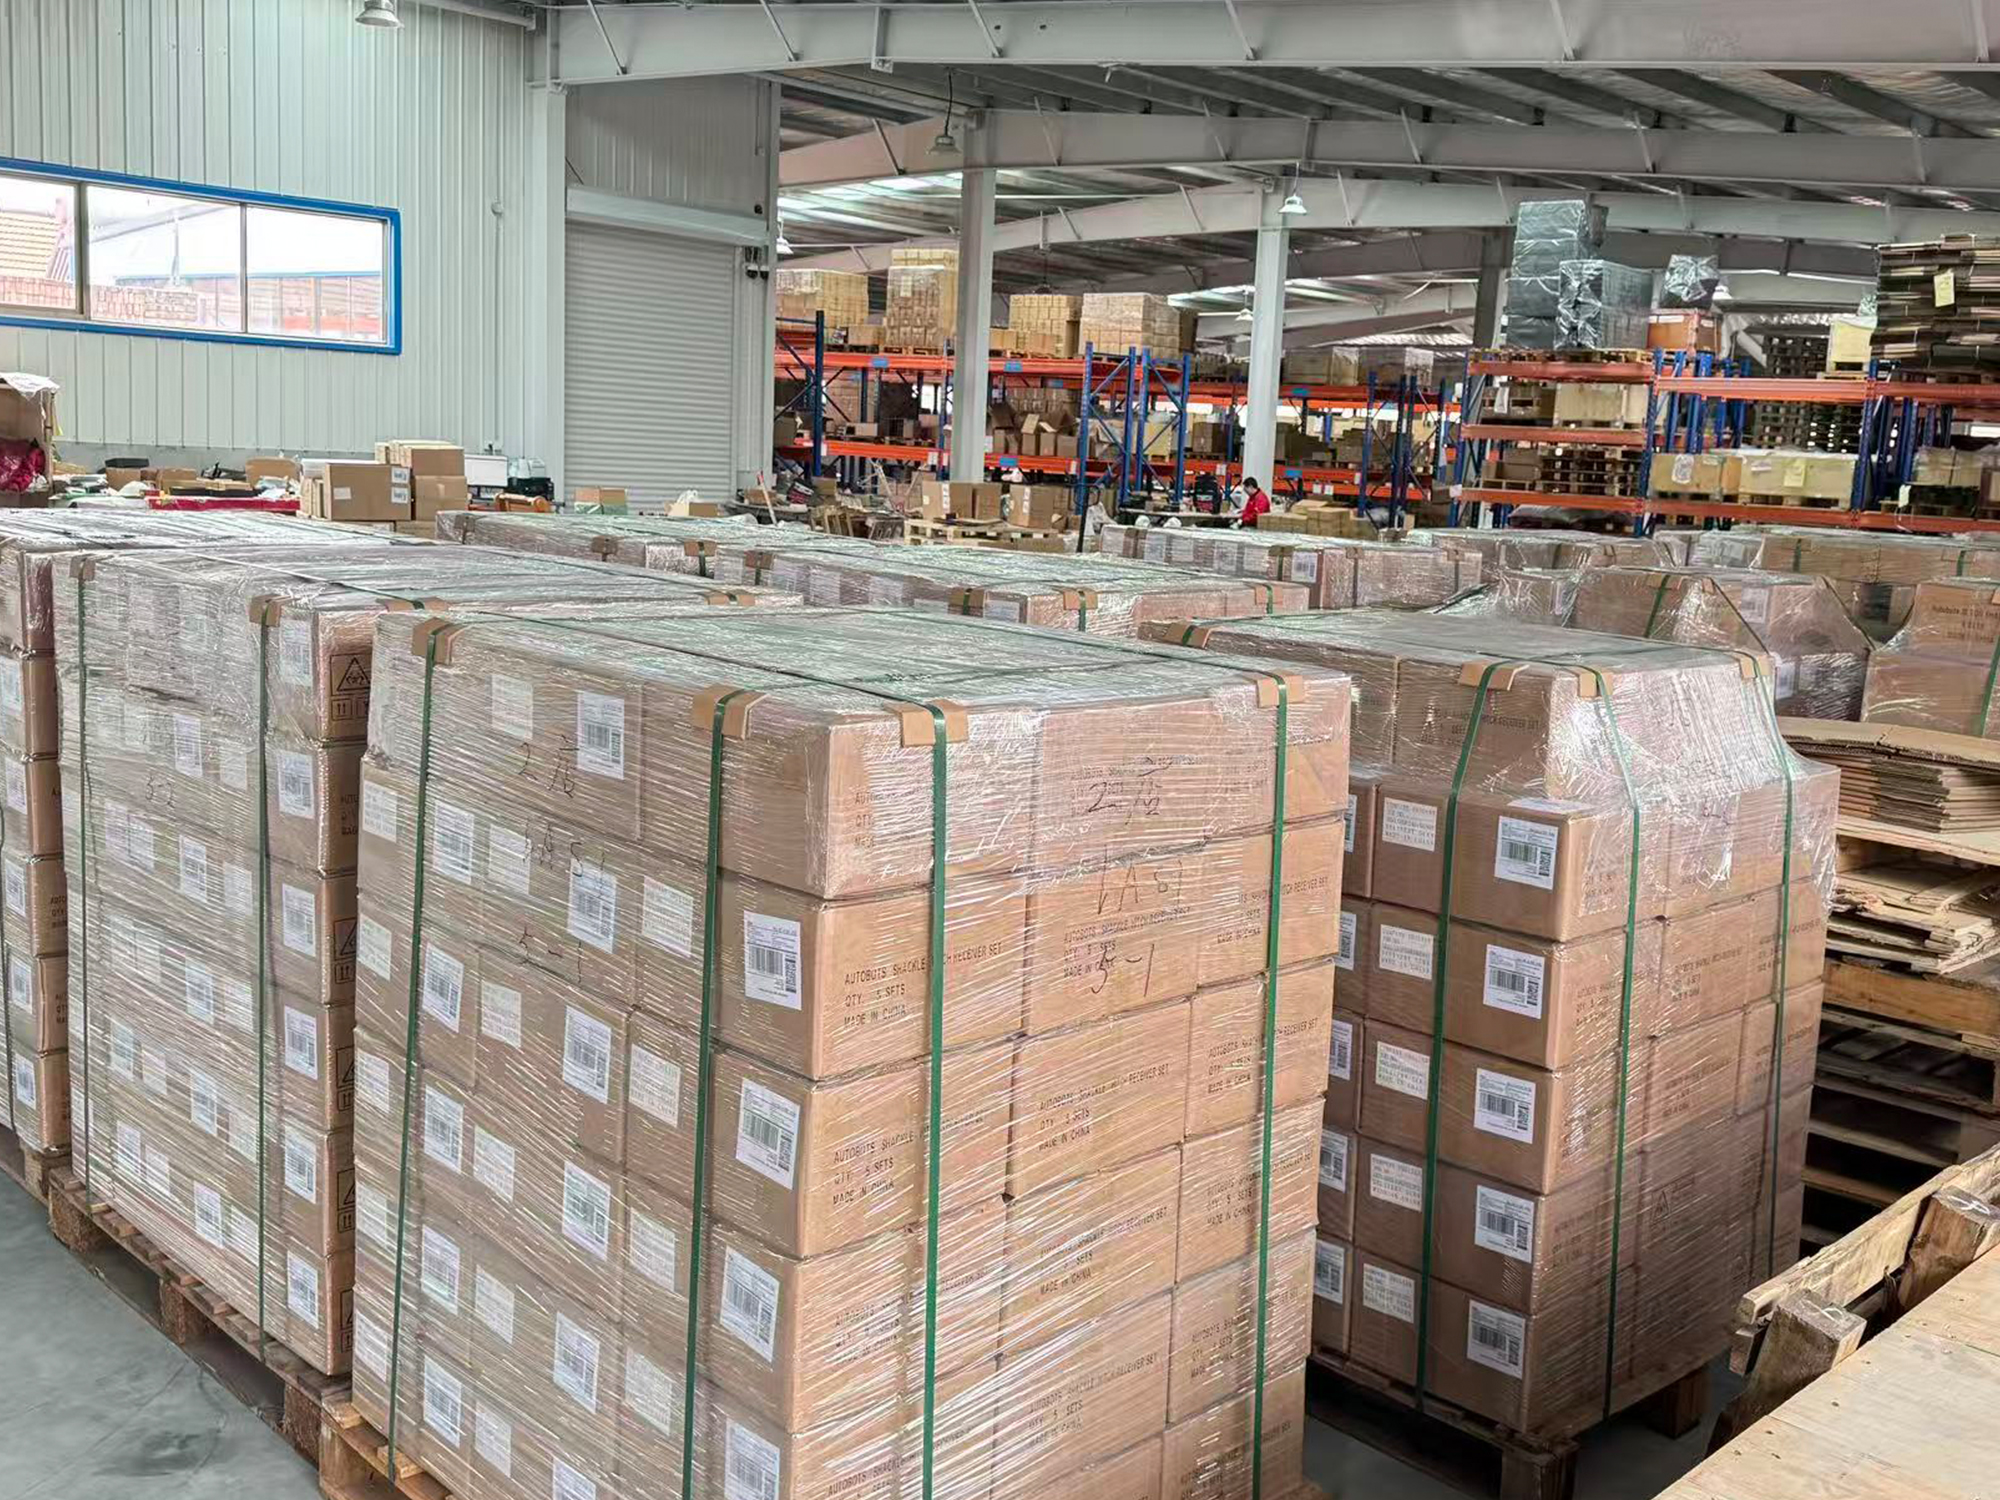
٧. التغليف. تُعبَّأ الوحدات الناجحة في علب، وتُوسَم وتُرصَّ على الباليتات في نفس اليوم الذي تجتاز فيه الاختبارات، مما يضمن استمرارية إمكانية التتبع من مرحلة الفولاذ حتى الحاوية.
المواد الداخلة: شهادات المصهر والفحوصات البعدية تُجرى على كل شحنة فولاذ؛ وتُرفض أي دفعة حرارية لا تتطابق مع المواصفات الرسمية قبل وصولها إلى آلة الضغط.
الشكل المُشكَّل بالطرق. يتم قياس كل جزء مُشكَّل بالطرق وفقًا للرسم الهندسي، والتحقق من وجود شقوق أو تجعّدات أو طيّات — وهي المرحلة التي تكشف مشاكل التشكيل بالطرق في وقتٍ مبكِّرٍ حينما تكون تكلفة التخلّص منها منخفضة.
جودة الجلخ. تُفحَص الأسطح للتأكد من استوائها، ووجود الحواف الحادة (البروزات)، ودقة نصف القطر. وعندما يبلّغ العميل عن ظهور فقاعات في الطلاء، فإن السبب عادةً ما يُرجَع إلى هذه المرحلة، وليس إلى خط الطلاء.
توحُّد الطلاء. تتم معايرة سماكة الفيلم وتغطيته على كامل الجزء، بما في ذلك الأسطح الداخلية التي يسهل إهمالها. وأي بقع عارية أو تدفقات زائدة في الطلاء تؤدي إلى رفض الدفعة بأكملها.
اختبار التحميل النهائي. تخضع الأجزاء المُنتَجة لاختبار سحبٍ عند السعة المُحدَّدة لها. ولا تُعبَّأ إلا الوحدات الناجحة، ولذلك يمكننا الإعلان عن ضمانٍ مدته سنتان.
| المسرح | ما نقوم بفحصه | اجتياز المعيار |
| الفُولاذُ الوَارِدُ | شهادة المصهر، الدرجة، الأبعاد | تطابق مواصفات الرسم الهندسي |
| التشكيل بالضرب | الأبعاد، الشقوق، التجعّدات، الطيّات | التسامح المحدَّد في الرسم الهندسي، دون عيوب |
| الجلخ والتشكيل | المستوى، الحواف البارزة، نصف القطر | سطح أملس خالٍ من الحواف البارزة |
| طلاء المسحوق | سمك الفيلم، التغطية الكاملة | فيلم متجانس دون أماكن عارية |
| المنتجات الجاهزة | اختبار التحميل حتى السعة المُحددة | اجتياز الاختبار قبل التعبئة |
نصيحة محترفة: تفقّد الدبابيس والمشابك وإعدادات العزم قبل كل رحلة طويلة. تكفي تسعون ثانية باستخدام مفتاح عزم لمنع معظم الشكاوى وتقليل حالات الإرجاع.
يطلب المشترون في المناطق المختلفة أوراق عمل مختلفة. وللنماذج المشمولة بالموافقات ذات الصلة، تدار عملية الإنتاج وفق معيار SAE J684 للسوق الأمريكية لسحب المقطورات، ووفق متطلبات CE وGS وEEC لأوروبا، بالإضافة إلى نظام الجودة ISO 9001 والامتثال لمتطلبات ROHS. وتوجد وثائق الاعتماد وسجلات الفحص خلف كل دفعة، بحيث يستطيع المستورد تسليمها مباشرةً إلى التاجر أو وكيل الجمارك دون الحاجة إلى متابعتنا. كما تتوفر ألوان هيكل مخصصة، ونقش ليزري، وتغليف بعلامة تجارية خاصة للموزعين الذين يبيعون تحت علامتهم التجارية الخاصة.
تخرج القطع من الخط قطعة واحدة لكل علبة ملونة أو علبة كرافت، ثم تُوضع في علب كرتون مموجة رئيسية وتُحمَّل على البالتات المخصصة للتصدير. وتُربط العلب بالشريط اللاصق وتُحمى من الرطوبة، كما يُخطَّط لتحميل الحاويات وفقًا لكل رمز من رموز الوحدات المخزنية (SKU) بحيث تصل الطلبات المختلطة بالترتيب المتسلسل. أما البرامج العاجلة فتُشحن عبر الخدمة السريعة (من ٥ إلى ٧ أيام) أو عبر الطائرة (من ١٢ إلى ١٥ يومًا، بحد أدنى ٢٢ كجم لكل شحنة)، بينما تُشحن الكميات الكبيرة عبر البحر باستخدام حاويات بسعة ٢٠ قدمًا و٤٠ قدمًا. ونقدِّم أسعار التسعير وفق شروط FOB وCFR وCIF وEXW وDDP وDDU، مما يسمح للموزِّعين باستلام المخزون دون الحاجة إلى وسيط شحن.
القطعة التي تدوم موسمًا واحدًا تكون رخيصة؛ أما التي تدوم سبعة مواسم فهي مخزونٌ يمكنك وضع اسمك عليه. ويمر كل جهازٍ بالبوابات الخمس المذكورة أعلاه قبل تغليفه، ولذلك تصدر الضمانة لمدة عامين والتخصيص حسب المواصفات الأصلية (OEM) أو حسب التصميم الخاص (ODM) من نفس الخط الإنتاجي.
مستعد للمقارنة بين العيّنات؟ أرسل إلينا مواصفاتك للحصول على عرض سعر مباشر من المصنع، وأوقات التسليم، وتقارير الاختبار الخاصة بسوقك. ويمكن للمشترين الجملة أيضًا تصفح نطاق معدات السحب ، والمجموعة معدات الاسترداد لل تجهيزات الرفع الخطوط.
 أخبار عاجلة
2026-05-29
2026-05-22
2026-05-14
2026-01-29
2026-01-23
2026-01-10
كن أول من يحصل على أحدث طرازاتنا وعروضنا.
Building7, Rubber Valley Tower, Qingdao, Shandong, China
Copyright © Qingdao Huilisheng Rigging Hardware Product Co., Ltd. All Rights Reserved - سياسة الخصوصية
 EN