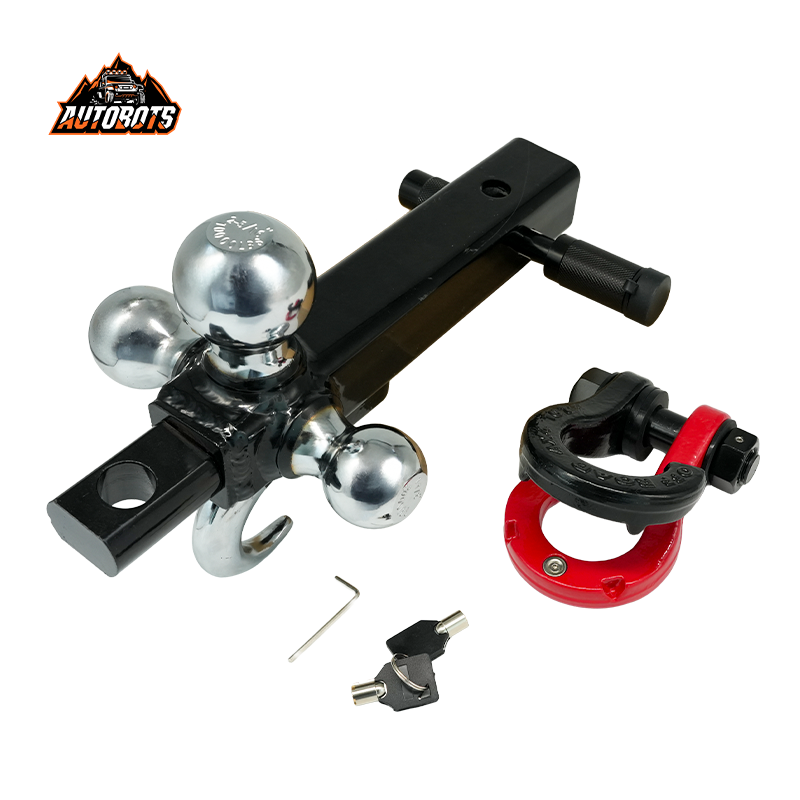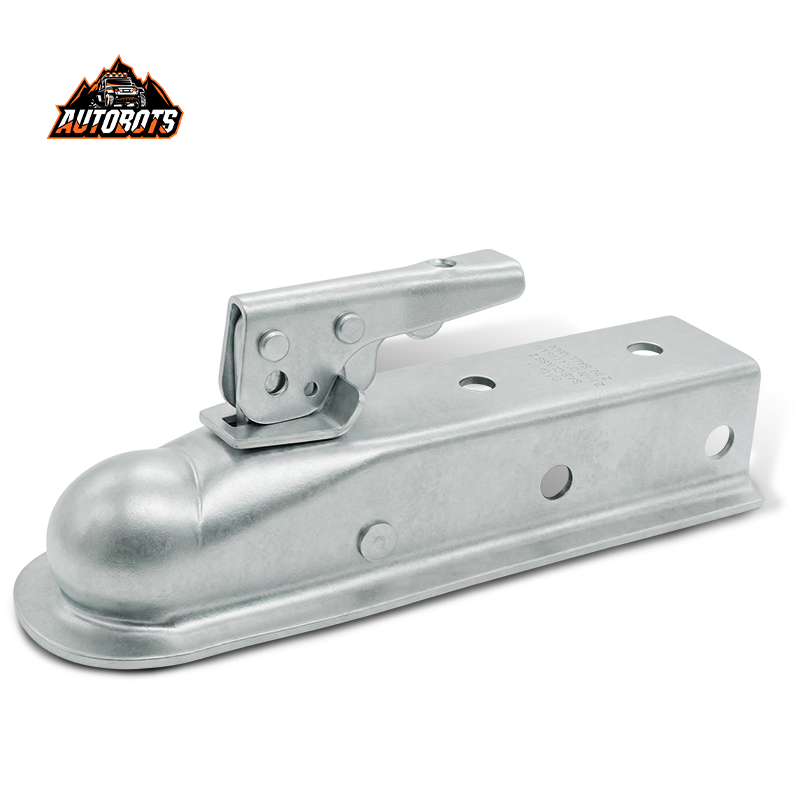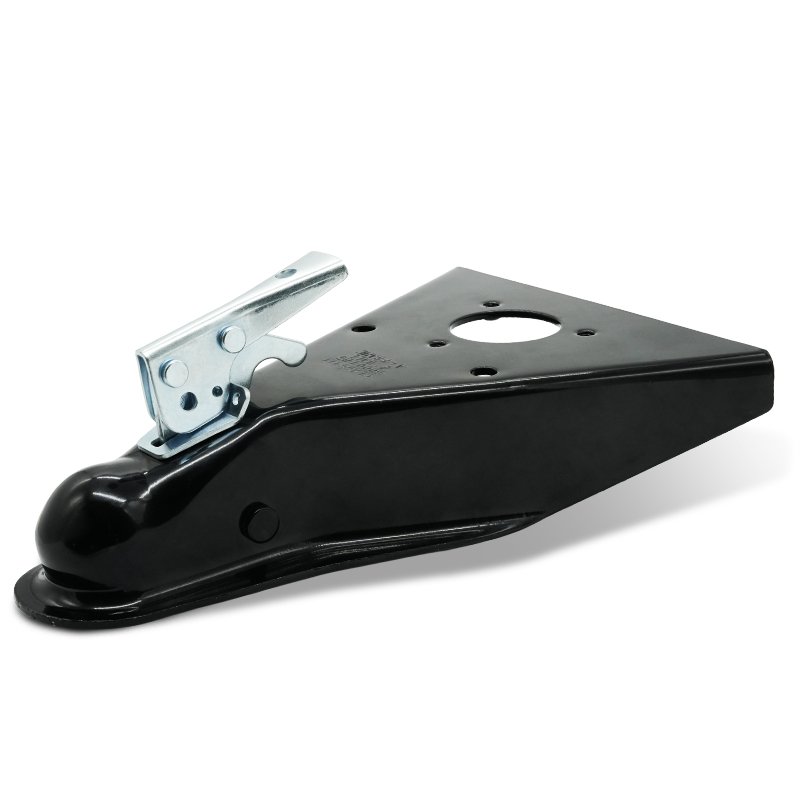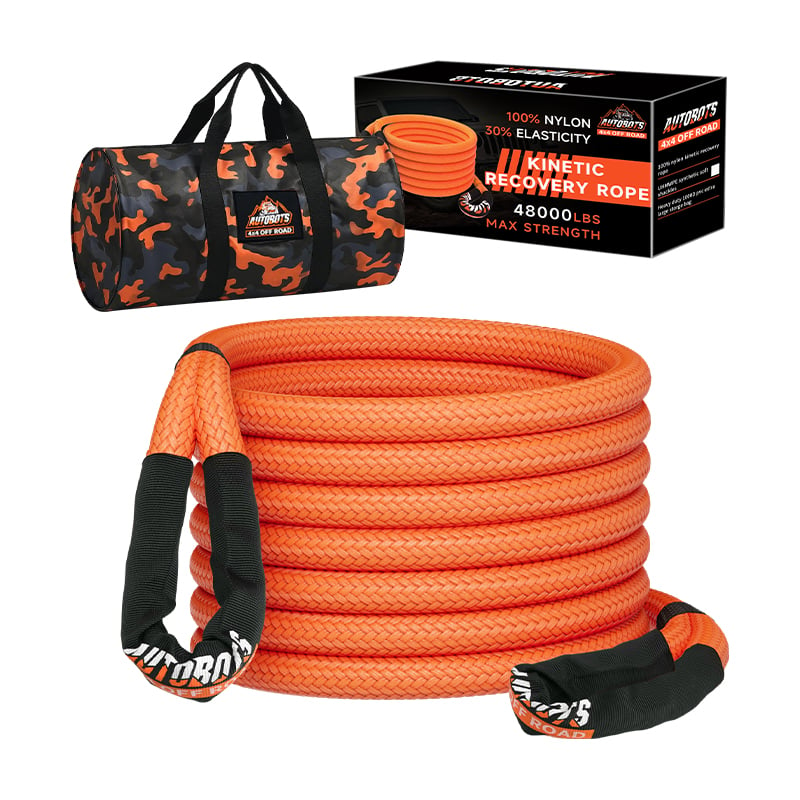
Секој контейнер напушта фабрика, но не секоја фабрика може да произведе контейнер 20 кој ќе одговара на примерокот. За дистрибутерите на делови за приколки и опрема за спасување, постојаноста е целата работа: партија што пристигнува со неравномерно премазување или хук што се цепи под товар, кошта многу повеќе од единечната цена што е спестена. Нашата фабрика во Цингдао работи со ISO-сертифициран систем за квалитет повеќе од десет години, со производство и извоз под едно кровно просторство. Овој член ги објаснува седумте фази низ кои минува секој кован челичен дел, петте контролни точки зад нив и како готовите производи се пакуваат и испраќаат до Северна Америка, Австралија, Европа и Блискиот Исток.
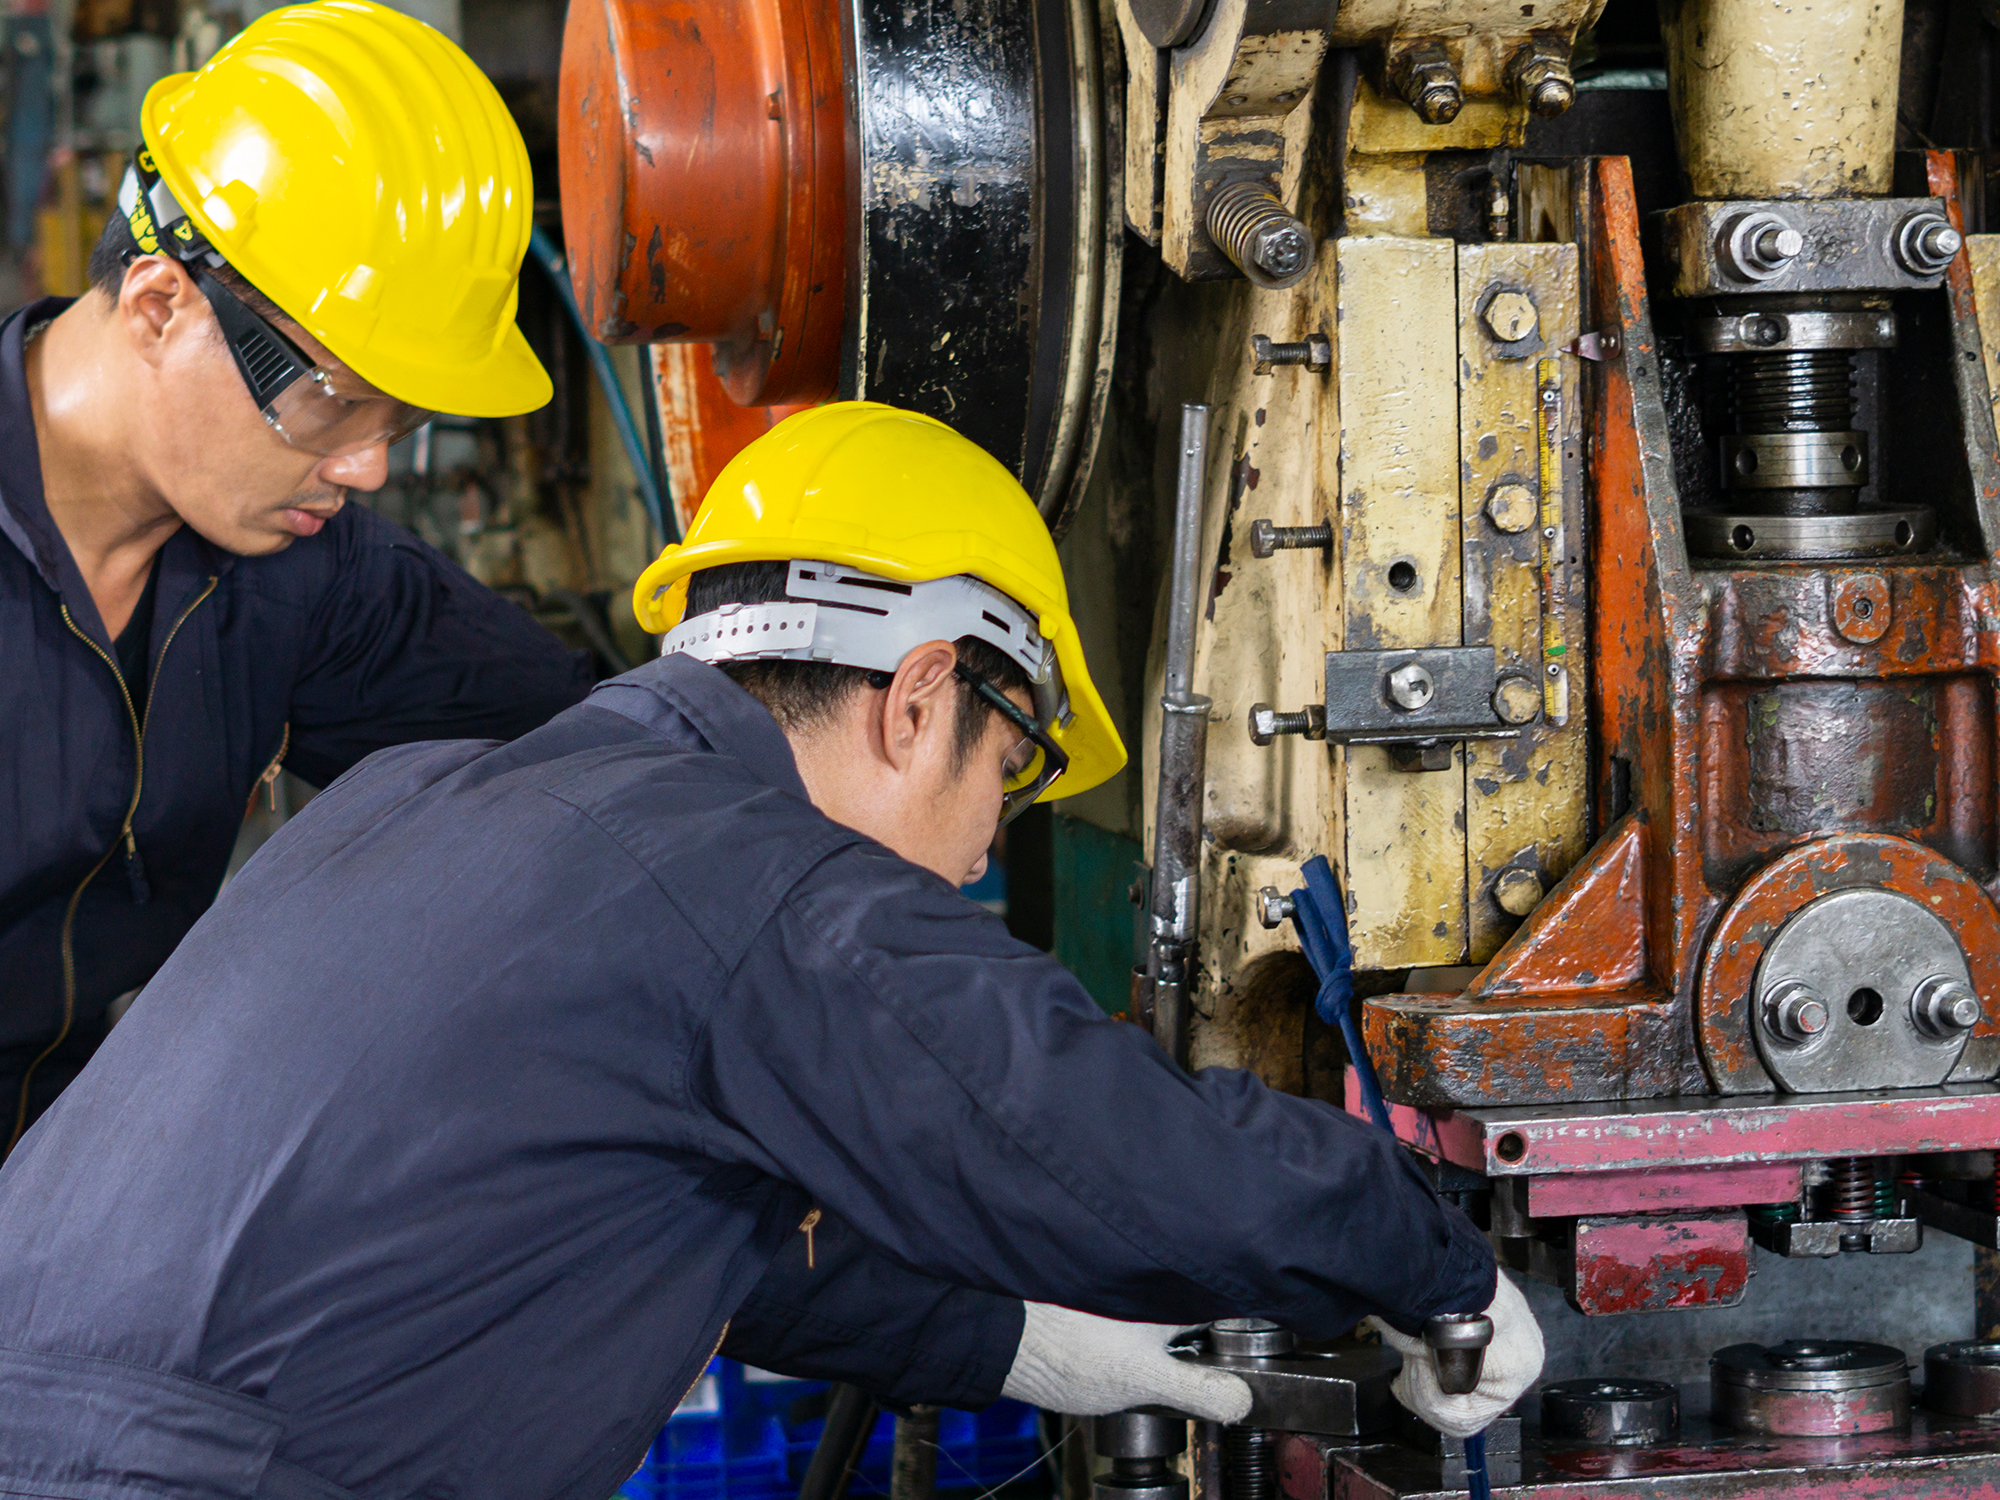
1. Сечење. Секој нарачка започнува со сертифицирана челична плоча и шипки од јаглероден челик, никогаш со отпад или непознато топло. Заготовките се исечени според профилот што го бара цртежот, а потоа се означуваат со серијски код за да може готовиот дел да се проследи до изворниот челичен топло.
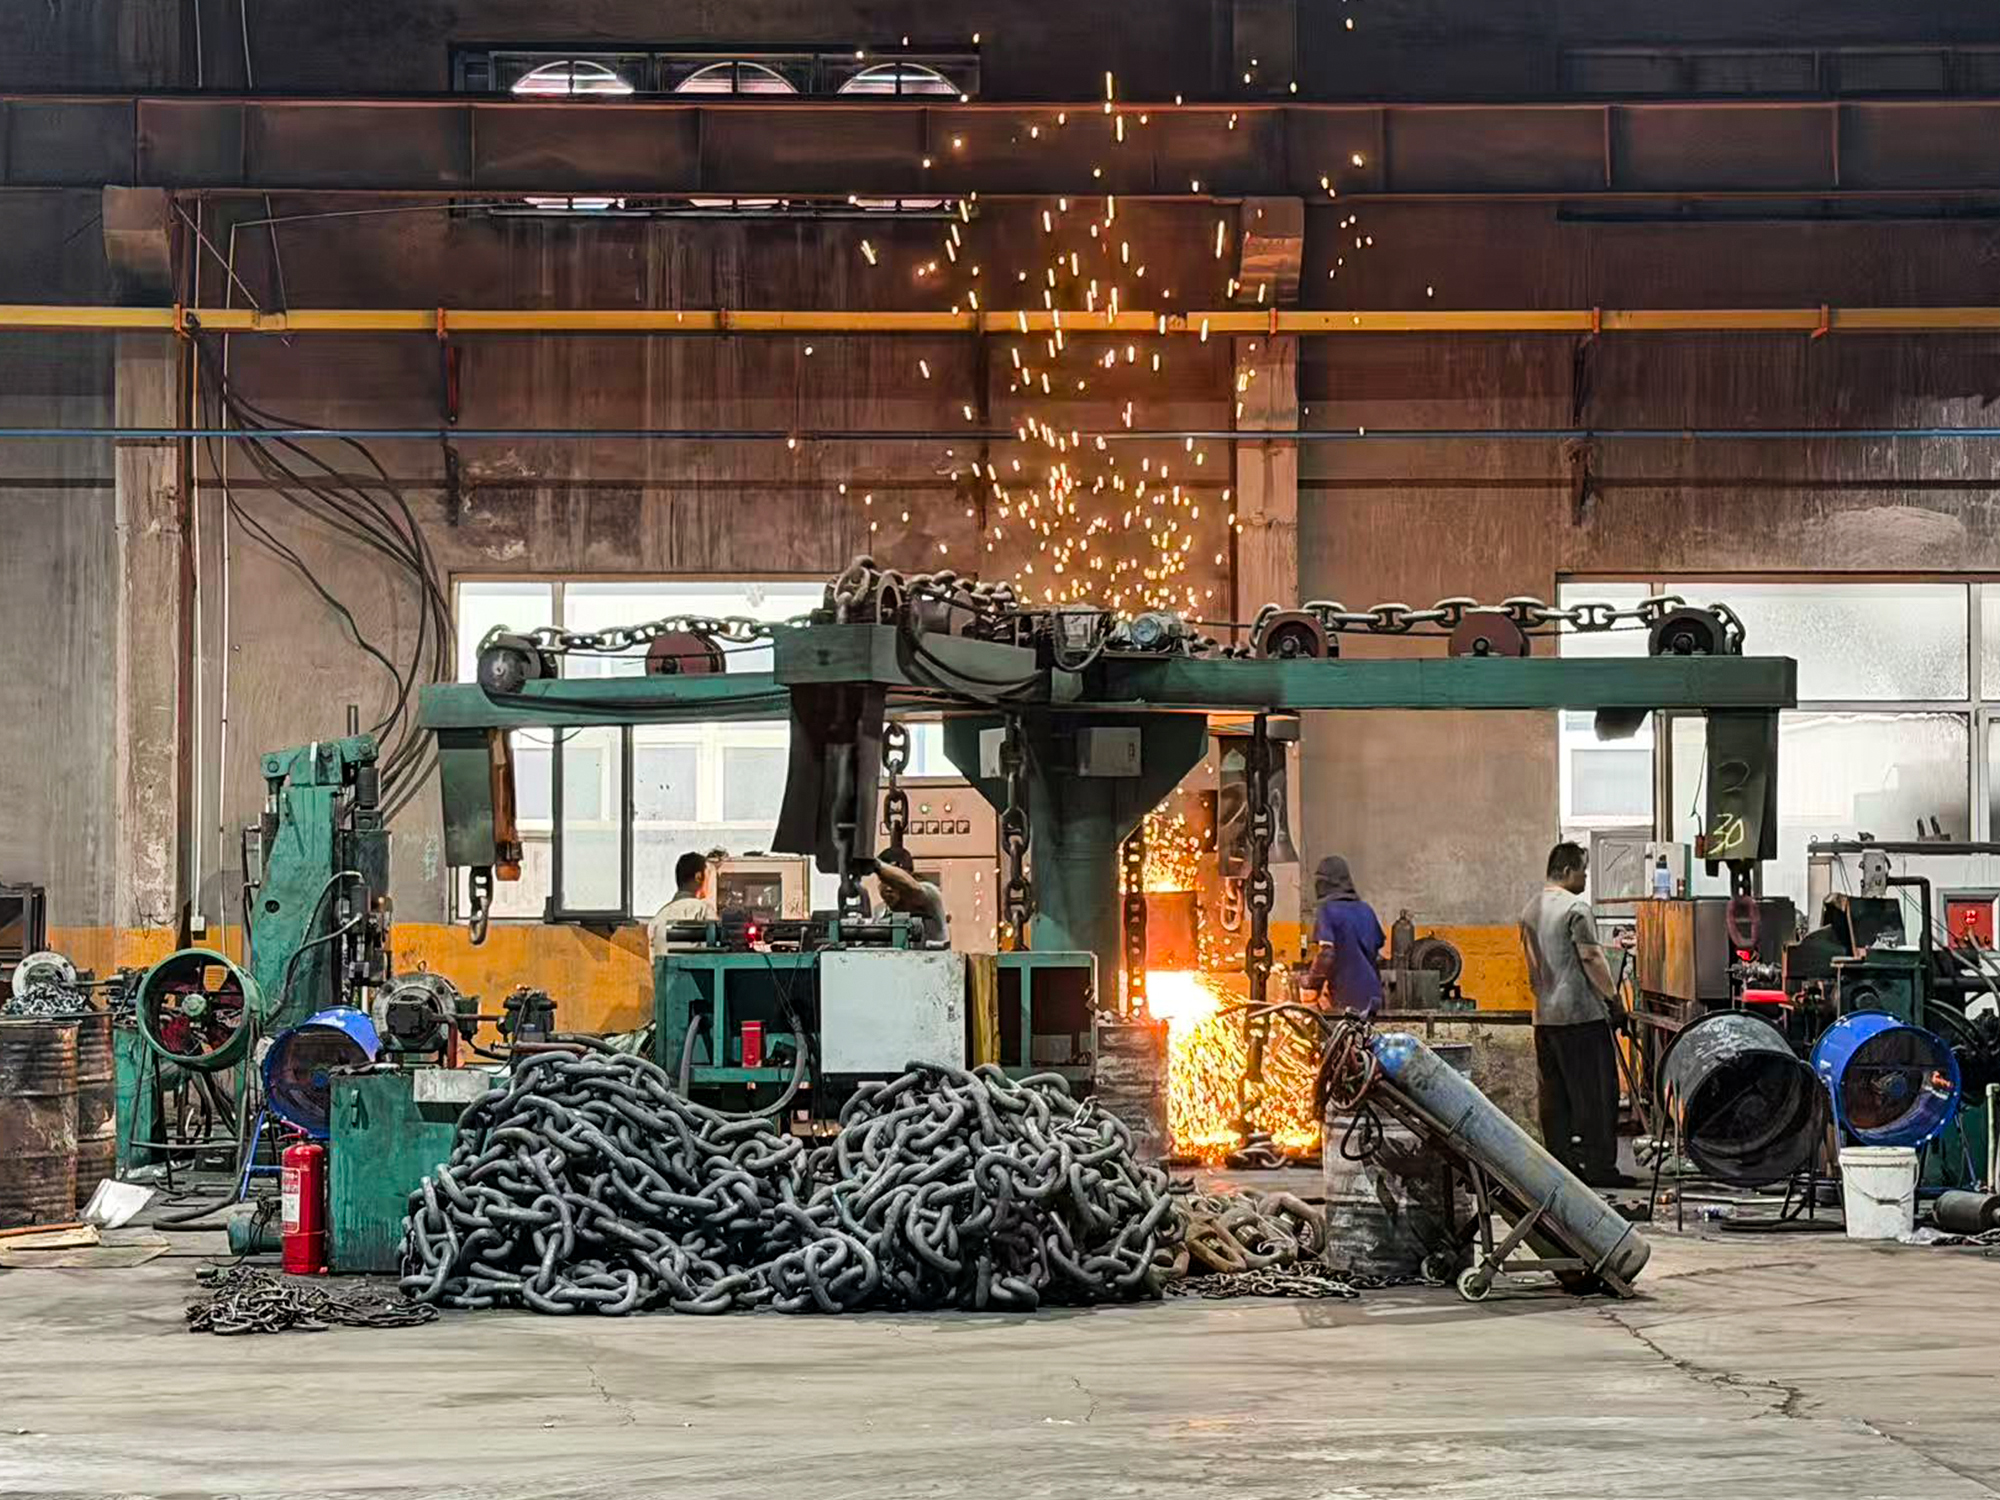
2. Ковачка. Компонентите кои носат товар — шипки, куки, прстени и поставки — се ковани, а не заварени од рамни материјали. Ковачката усогласува насоката на зрната по патеката на товарот, што го прави делот стабилен под товарен приколка наместо да се прекриве на спојот.
3. Брусение и формирање. Операторите го отстрануваат флашот од ковачката, обработуваат рабовите и формираат работните површини според дозволеното од цртежот. Глаткиот радиус на точката на напрегање не е само косметички; остри рабови и белези од брусение се местата каде почнуваат тресните напукнатини.
4. Праскаво премазување. Деловите се дегретираат, бластирани и фосфатирани пред да се нанесе електростатичен прашок кој се пече во пеќ. Покрилото отпорно е на рѓа, корозија и UV штета значително подолго од стандардното електроплакирање, а посебни бои се достапни за програми со приватна марка.
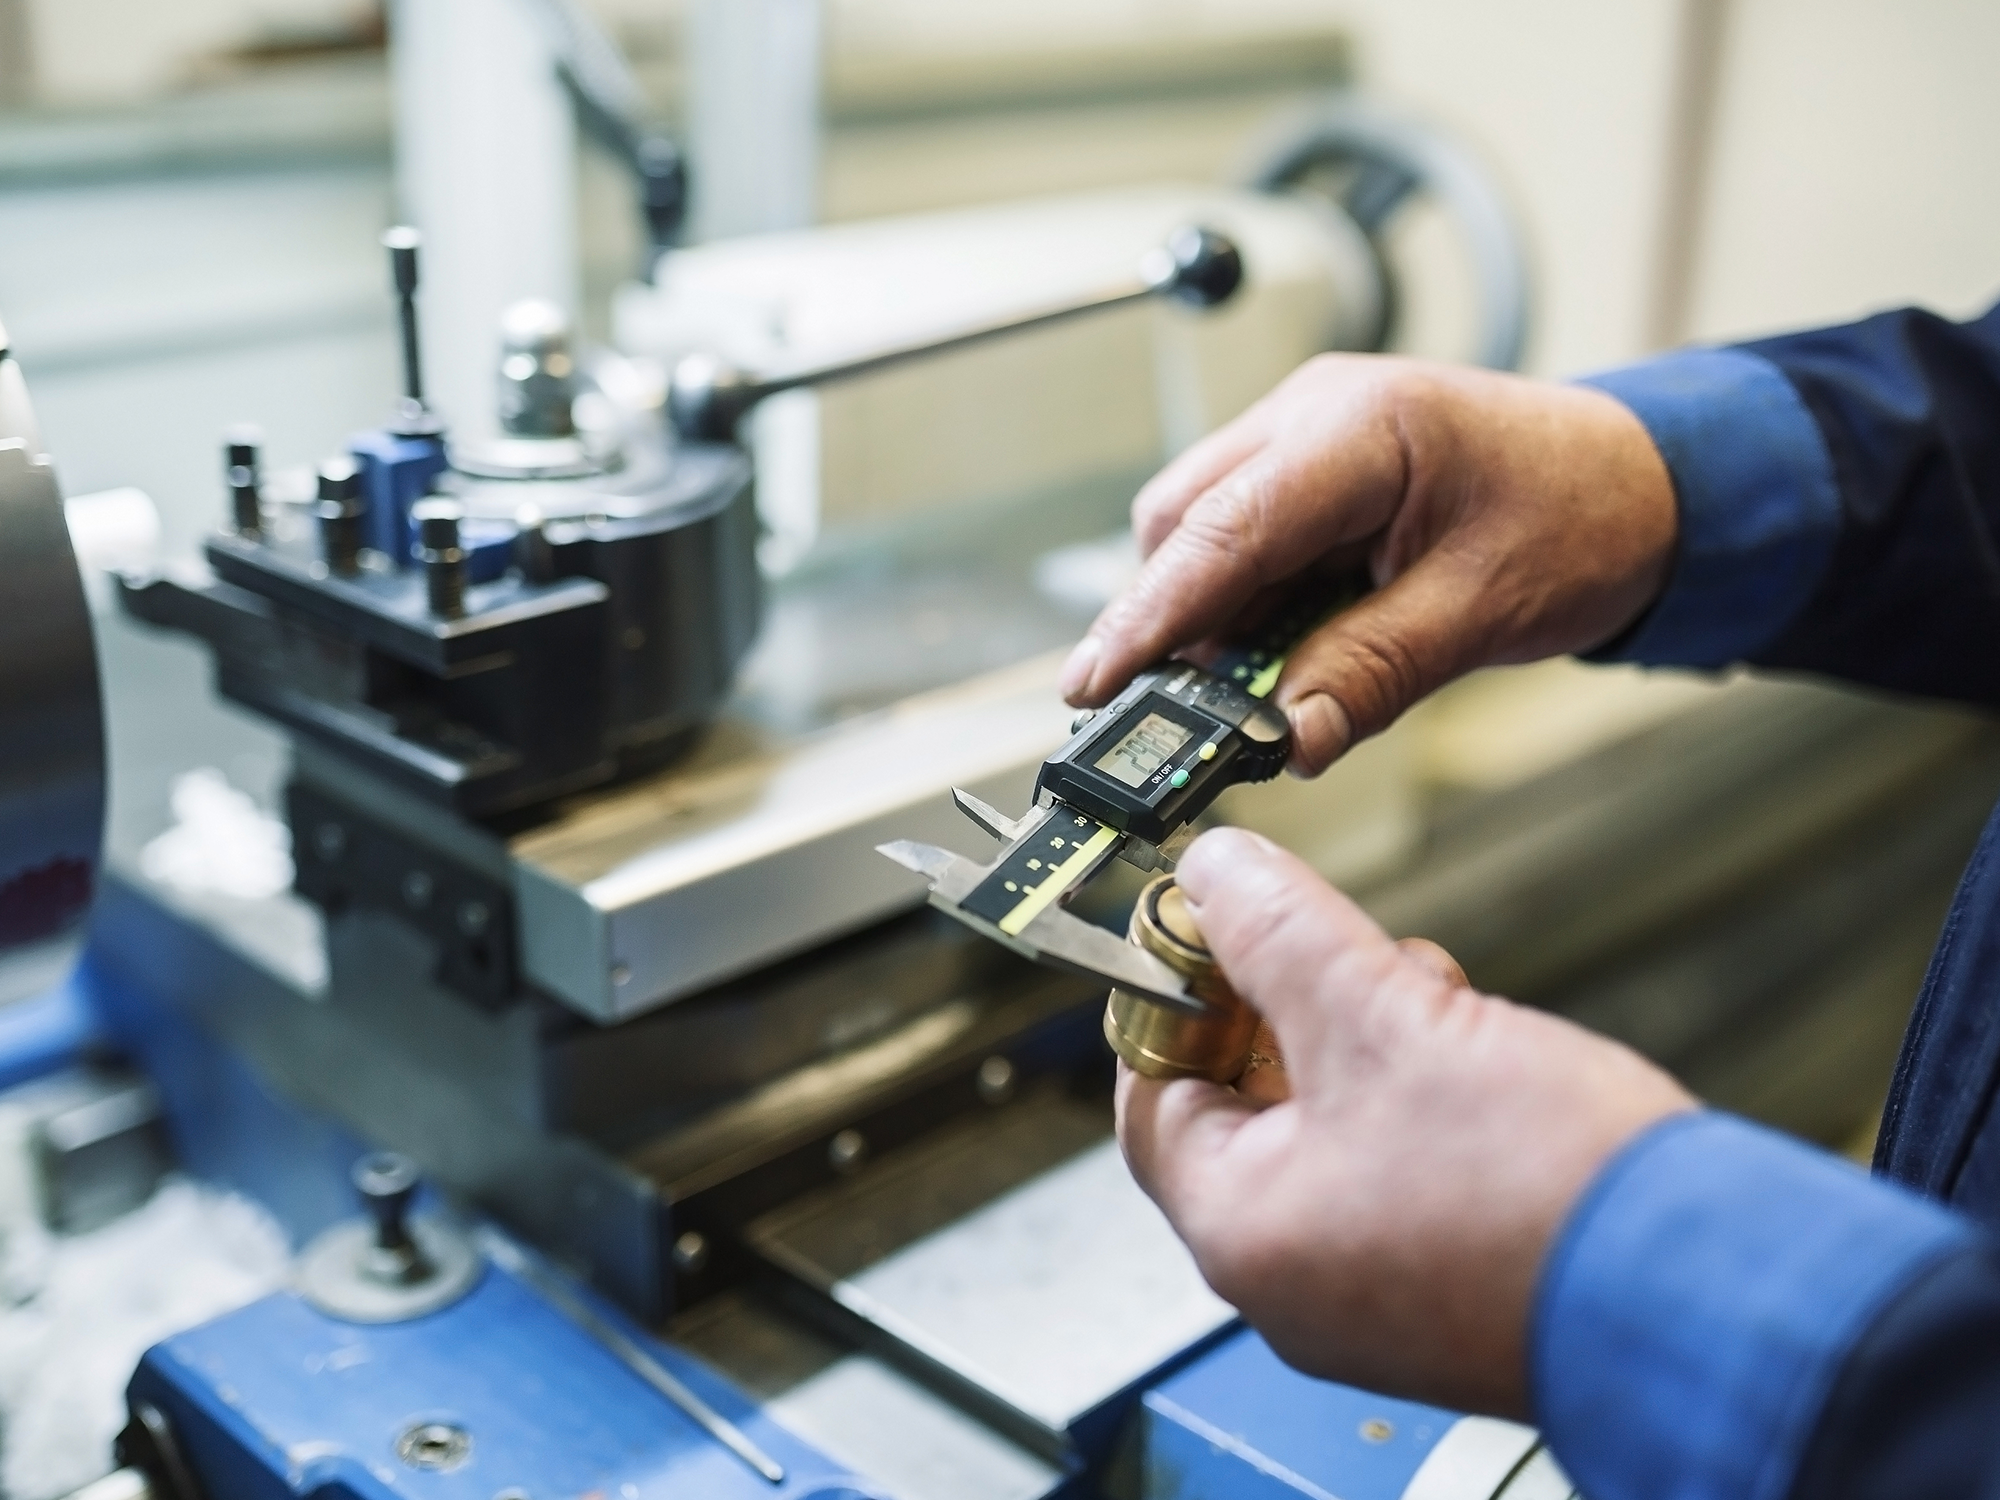
5. Инспекција. Секоја серија следи писмен план за инспекција, измерена и регистрирана според кодот на серијата.
6. Тестирање на товар. Готовите делови се тестираат со товар пред ослободување. Во нашите листи е наведено 100% тестирање на готови производи, а сертификацијата на која се базира нашата производствена практика ги покрива SAE J684, CE, GS, ISO 9001, ROHS и EEC.
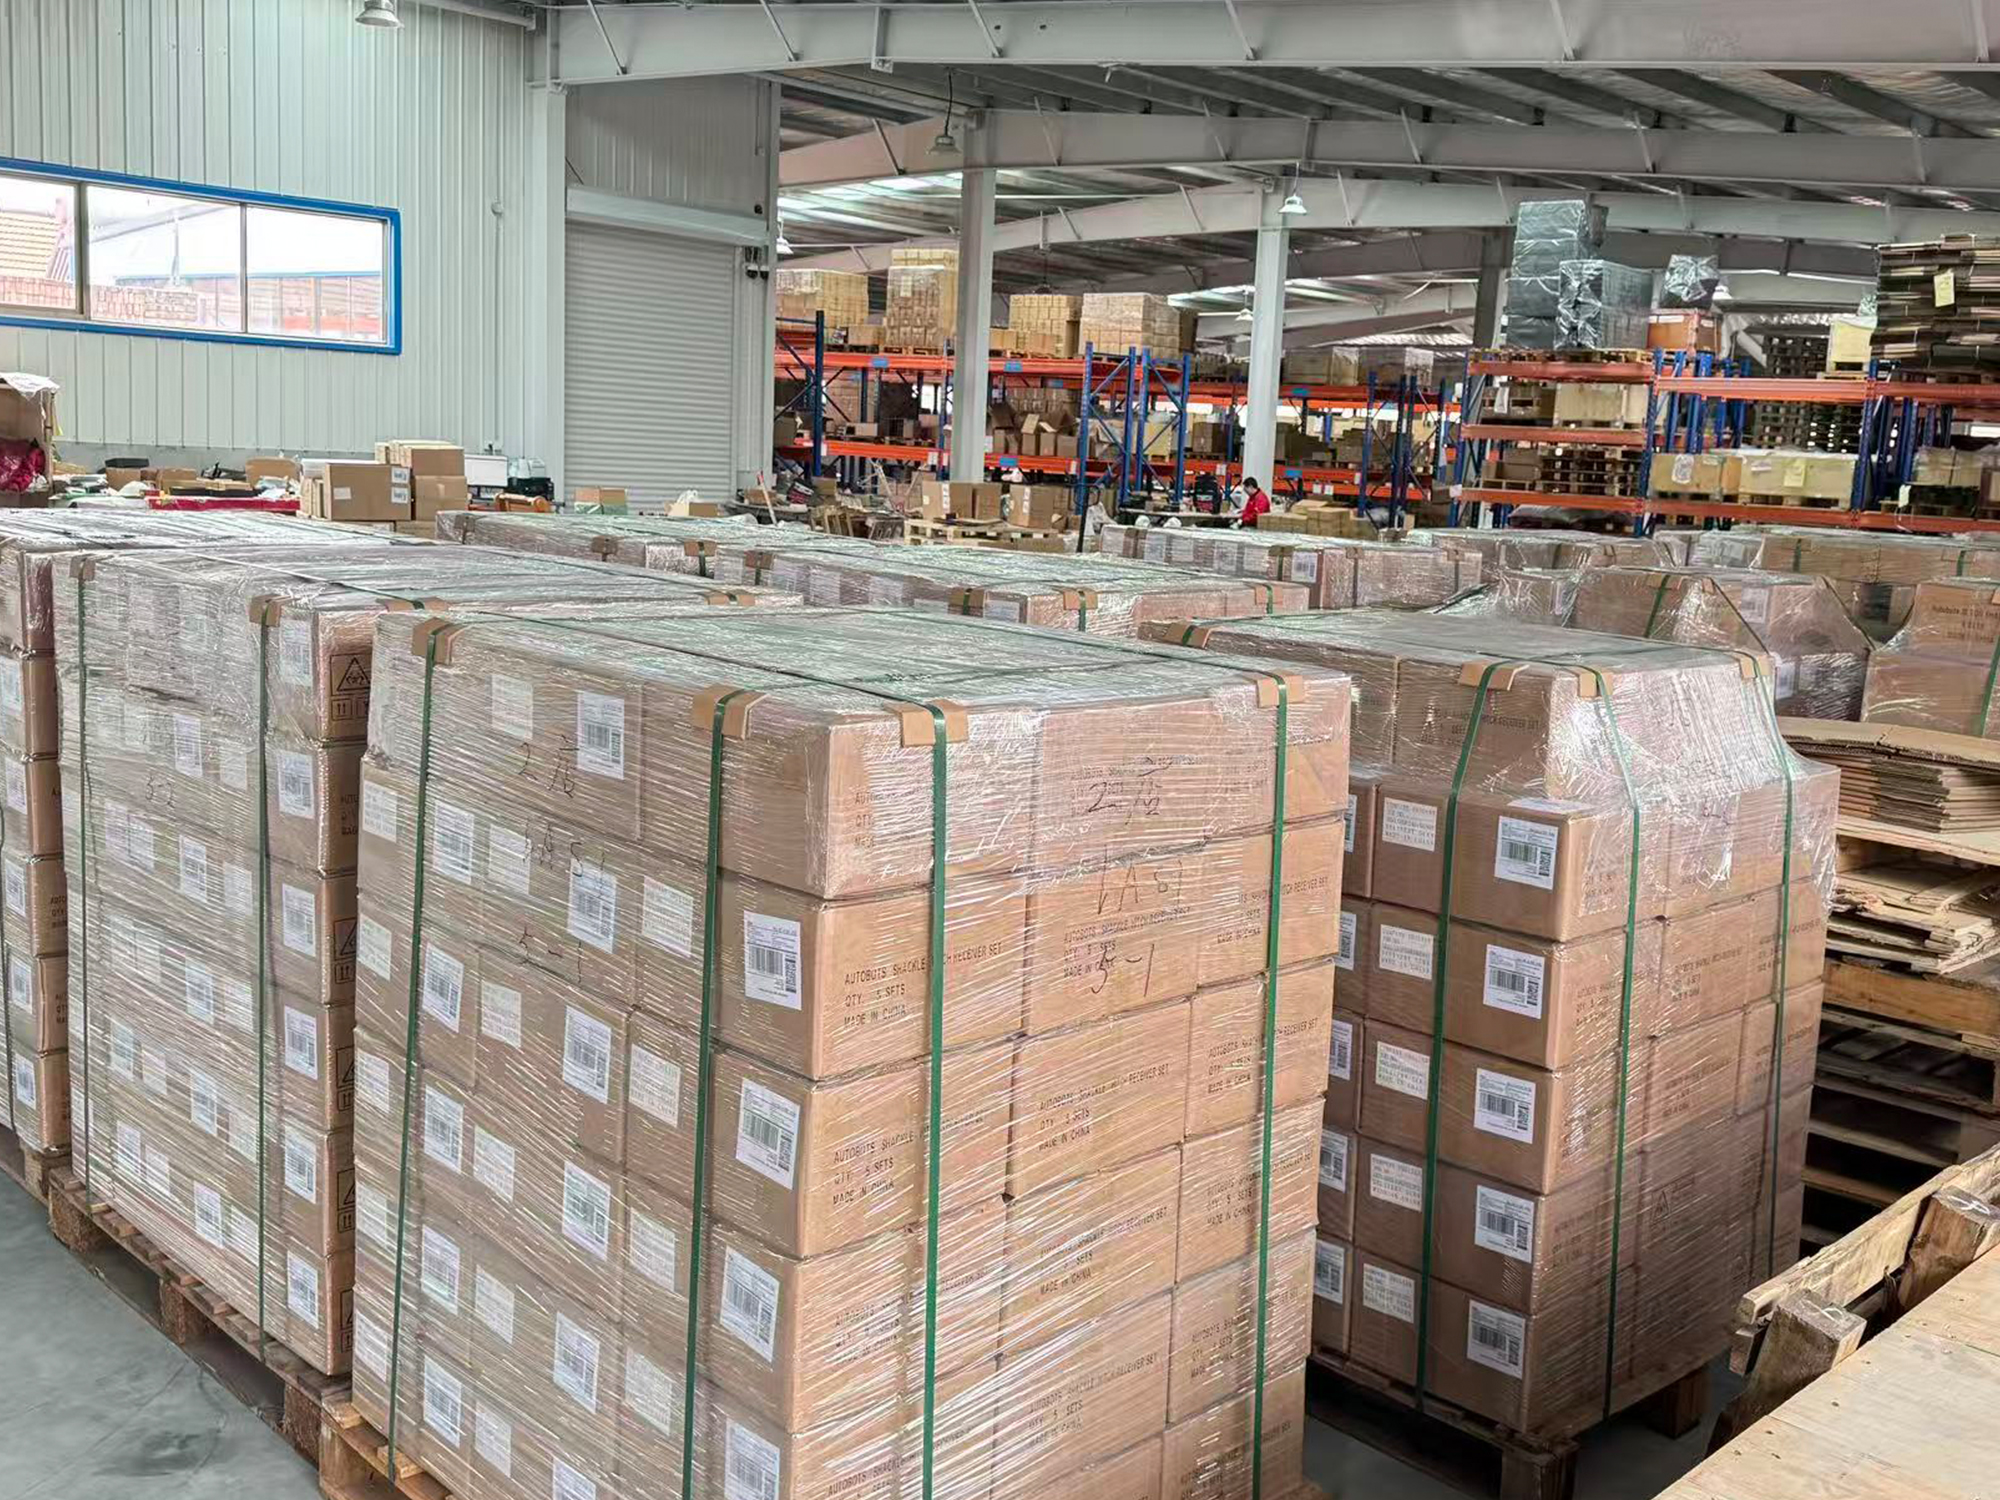
7. Пакување. Единиците што поминале тестирање се ставаат во кутии, означени и поставени на палети истог ден кога ќе поминат тестирање, па така проследливоста останува непрекината од челик до контейнер.
Влезен материјал. Сертификати од млинот и проверки на димензиите при секоја достава на челик; топлина која не одговара на техничките цртежи се одбива пред да стигне до пресата.
Кована форма. Секој кован дел се мери според цртежот и се инспектира за пукнатини, преклопувања и прегиби — влезот кој ги открива проблемите со ковањето додека уште е евтини за отстранување.
Квалитет на лењење. Површините се проверуваат за рамномерност, неравнини и точност на полупречникот. Кога клиент ќе пријави издуваница на премазот, причината обично се пронаоѓа тука, а не на бојлерската линија.
Еднаквост на премазот. Дебелината на филмот и покриеноста се верифицираат по целиот дел, вклучувајќи ги и внатрешните површини кои лесно можат да бидат пропуштени. Деловите со голи точки или протекувања се одбиваат.
Конечен тест на товар. Готовите делови се влечат до номиналниот капацитет. Само единиците што поминат ги добиваат пакувањето, поради што можеме да објавиме гаранција од две години.
| Сцена | Што проверуваме | Стандард за поминување |
| Влезен челик | Сертификат од млинот, ознака, димензии | Соодветствува на спецификациите од цртежот |
| Градење | Димензии, пукнатини, преклопи, виткања | Дозволена толеранција за цртежот, без дефекти |
| Брусенje и формирање | Рамномерност, неправилности, полупречници | Глатка површина без неправилности |
| Облога во прав | Дебелина на филмот, целосно покривање | Еднаков филм, без непокриени делови |
| Готови производи | Тест на товар со номинална капацитет | Поминато пред пакување |
Про Совет: проверете ги контактните точки, врските и поставките на вртежниот момент пред секој долг пат. Деветдесет секунди со вртежен клуч спречуваат повеќето жалби и намалуваат бројот на враќања.
Купувачите од различни региони бараат различна документација. За моделите покриени со соодветните одобренија, производството се управува според SAE J684 за американскиот пазар на влечење и според CE, GS и EEC захтеви за Европа, дополнително на ISO 9001 систем за квалитет и ROHS соодветност. Сертификати и записи од инспекции се достапни за секоја серија, па импортерот може да ги предаде на продавач или царински брокер без да ни се обраќа. Достапни се и посебни бои на каросеријата, ласерско гравирање и приватни ознаки на амбалажата за дистрибутери кои продаваат под сопствена марка.
Деловите напуштаат линијата по еден дел во кутија со боја или крафт кутија, потоа се ставаат во коругирана мајка кутија и на извозни палети. Кутиите се врзани и заштитени од влага, а товарењето во контейнери е планирано според SKU, така што мешаните порачки пристигаат по редослед. Итните програми се испраќаат со брза пошта (5–7 дена) или со воздух (12–15 дена, минимум 22 кг по испратка); големите количини се испраќаат со брод во 20-стапни и 40-стапни контейнери. Ние нудиме цени FOB, CFR, CIF, EXW, DDP и DDU, па дистрибутерите можат да добијат залихи без помош на форвардер.
Делот што преживува една сезона е евтин; делот што преживува седум сезони е залиха на која можете да го ставите своето име. Секој уред минува низ петте горенаведени фази пред да биде запакуван, затоа двегодишната гаранција и OEM/ODM прилагодувања потекнуваат од истата производствена линија.
Готови сте да споредите примероци? Испратете ни ги вашите спецификации за директна фабрички понуда, водечки временски периоди и извештаи од тестирање за вашиот пазар. Купувачите на оптови количини исто така можат да прегледаат асортиманот за влечење , тие опрема за спасување или опрема за врзување линии.
 Горещи вести
2026-05-29
2026-05-22
2026-05-14
2026-01-29
2026-01-23
2026-01-10
Бидете први кои ќе добијат наши нови стилови и понуди.
Building7, Rubber Valley Tower, Qingdao, Shandong, China
Copyright © Qingdao Huilisheng Rigging Hardware Product Co., Ltd. All Rights Reserved - ПОЛИТИКА ЗА ПРИВАТНОСТ
 EN