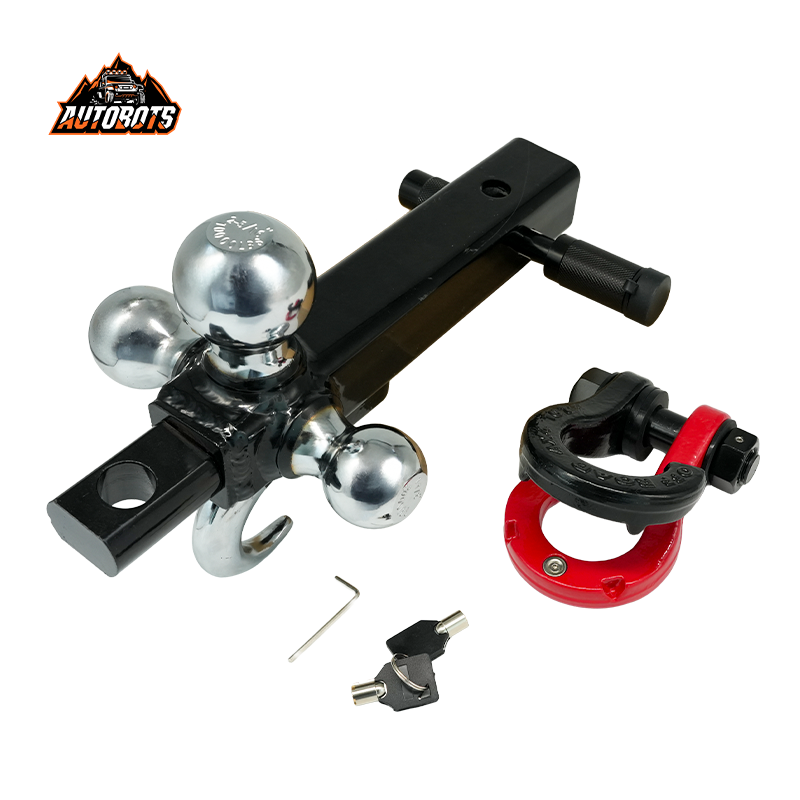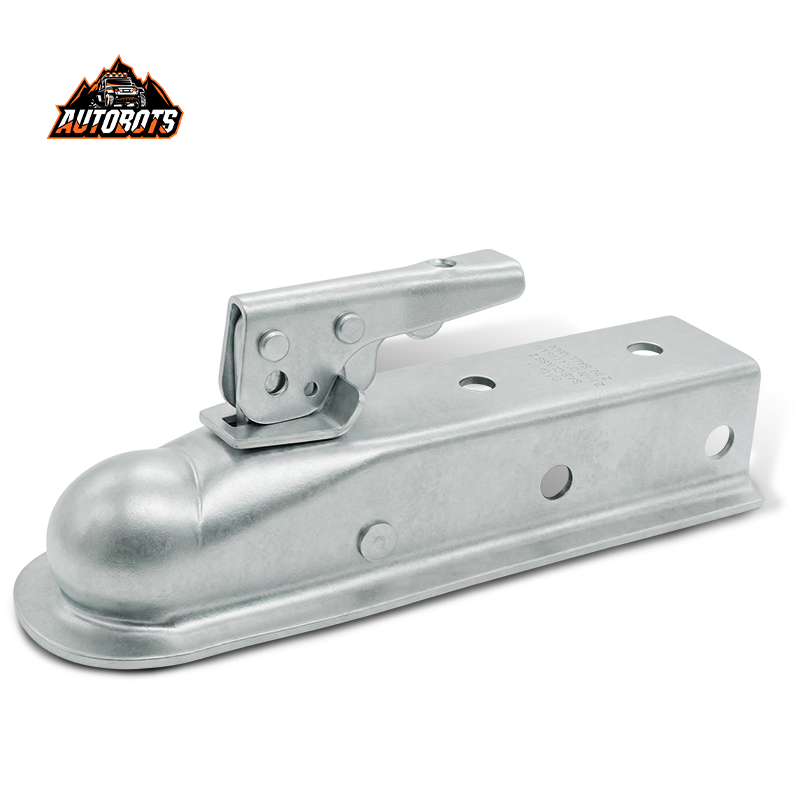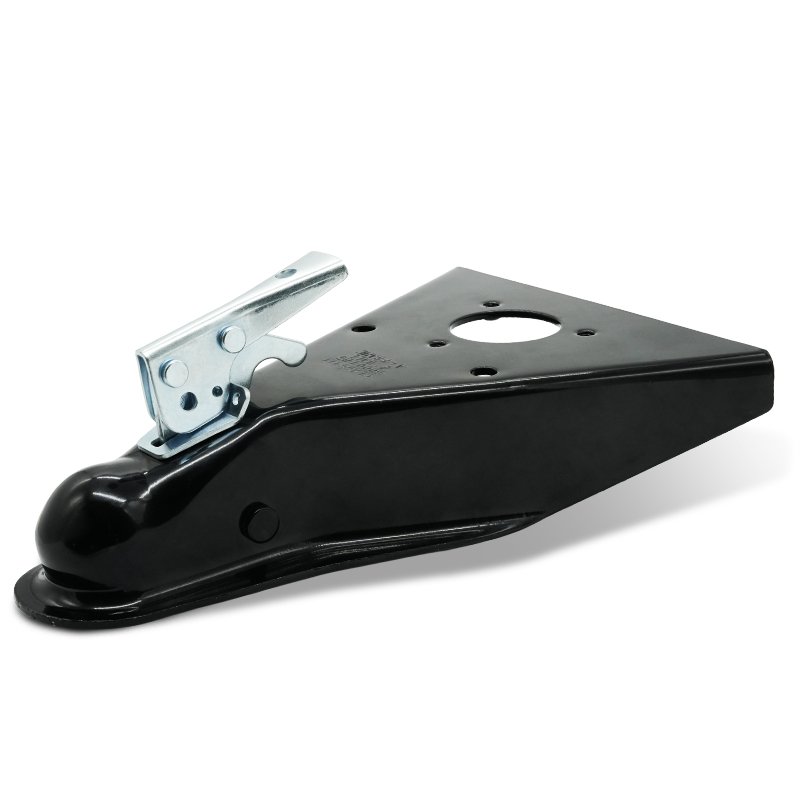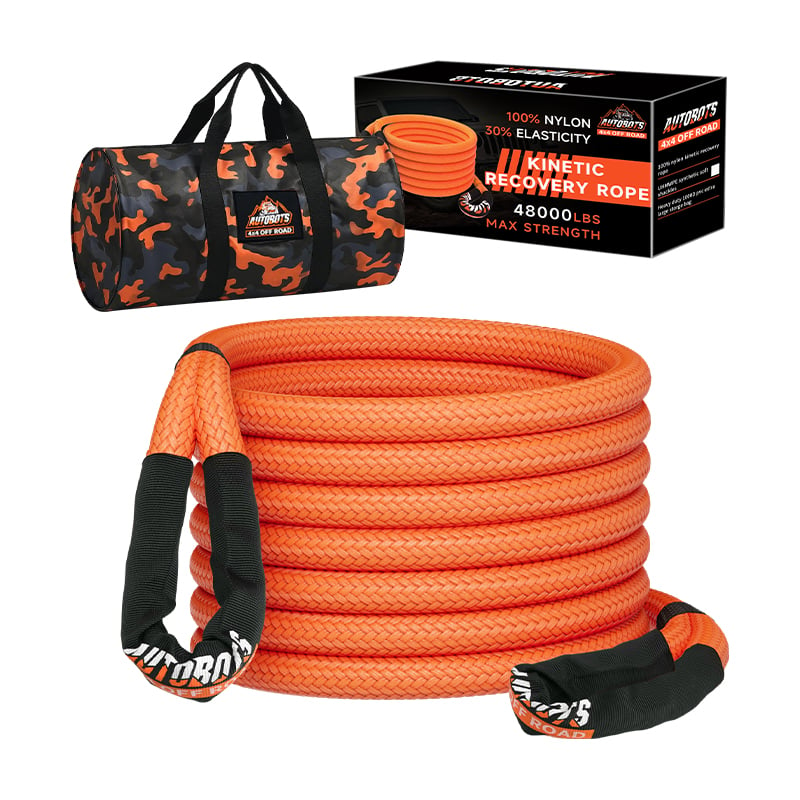
Chaque conteneur quitte une usine, mais pas toutes les usines peuvent fabriquer un conteneur 20 conforme à l’échantillon. Pour les distributeurs de pièces pour remorques et d’équipements de récupération, la cohérence est l’essence même de leur activité : une livraison présentant un revêtement irrégulier ou une attache qui se fissure sous charge coûte bien plus cher que le prix unitaire qu’elle permettait d’économiser. Notre usine de Qingdao applique depuis plus de dix ans un système qualité certifié ISO, avec fabrication et exportation regroupées sous un même toit. Cet article décrit les sept étapes que traverse chaque pièce en acier forgé, les cinq points de contrôle qui les accompagnent, ainsi que la manière dont les produits finis sont emballés et expédiés vers l’Amérique du Nord, l’Australie, l’Europe et le Moyen-Orient.
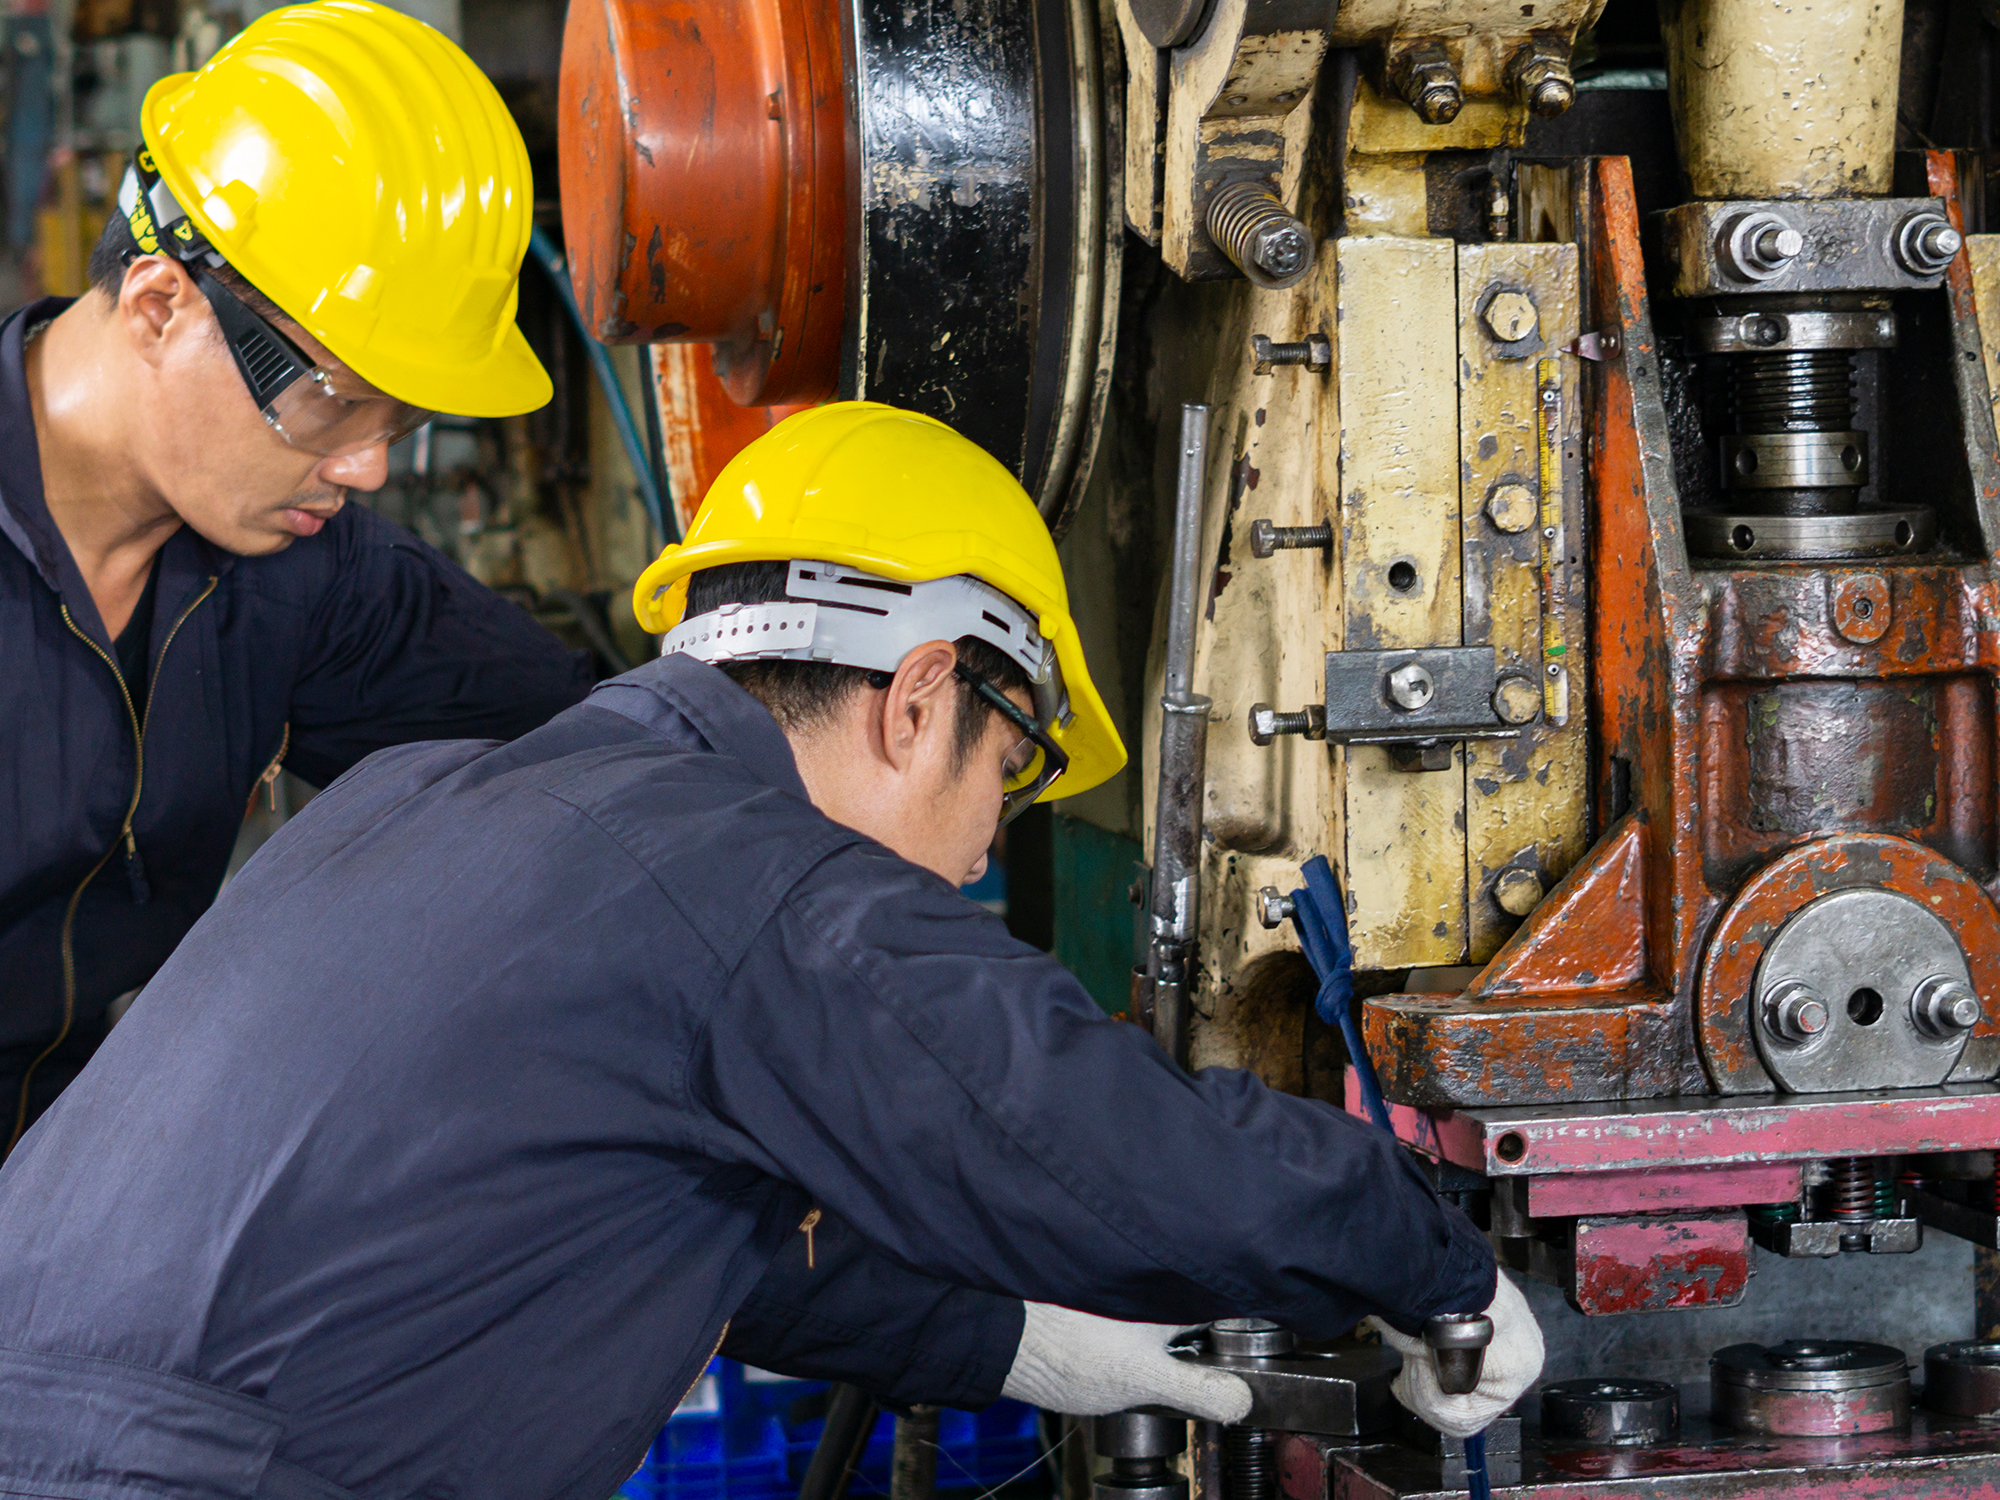
1. Découpage. Chaque commande commence avec des tôles et des barres en acier au carbone certifiées, jamais avec des matériaux de récupération ou des lots thermiques inconnus. Les ébauches sont découpées selon le profil requis par le plan, puis marquées d’un code de lot afin qu’une pièce finie puisse être retracée jusqu’au lot thermique d’acier dont elle provient.
2. Forgeage. Les composants supportant des charges — tiges, crochets, anneaux et supports — sont forgés plutôt que soudés à partir de tôles planes. Le forgeage aligne le flux de grain le long du chemin de charge, ce qui permet à une pièce de rester stable sous une remorque chargée, au lieu de se déformer au niveau des joints.
3. Meulage et formage. Les opérateurs éliminent les bavures de forgeage, affinent les bords et façonnent les surfaces fonctionnelles dans les tolérances spécifiées par le plan. Un rayon lisse au point de contrainte n’a pas qu’une fonction esthétique : les arêtes vives et les traces de meulage constituent les points d’initiation des fissures de fatigue.
4. Revêtement poudre. Les pièces sont dégraissées, sablées et phosphatées avant l'application d'une couche de poudre électrostatique, puis cuites au four. Ce revêtement résiste à la rouille, à la corrosion et aux dommages causés par les UV bien plus longtemps que la galvanoplastie standard, et des couleurs personnalisées sont disponibles pour les programmes de marque privée.
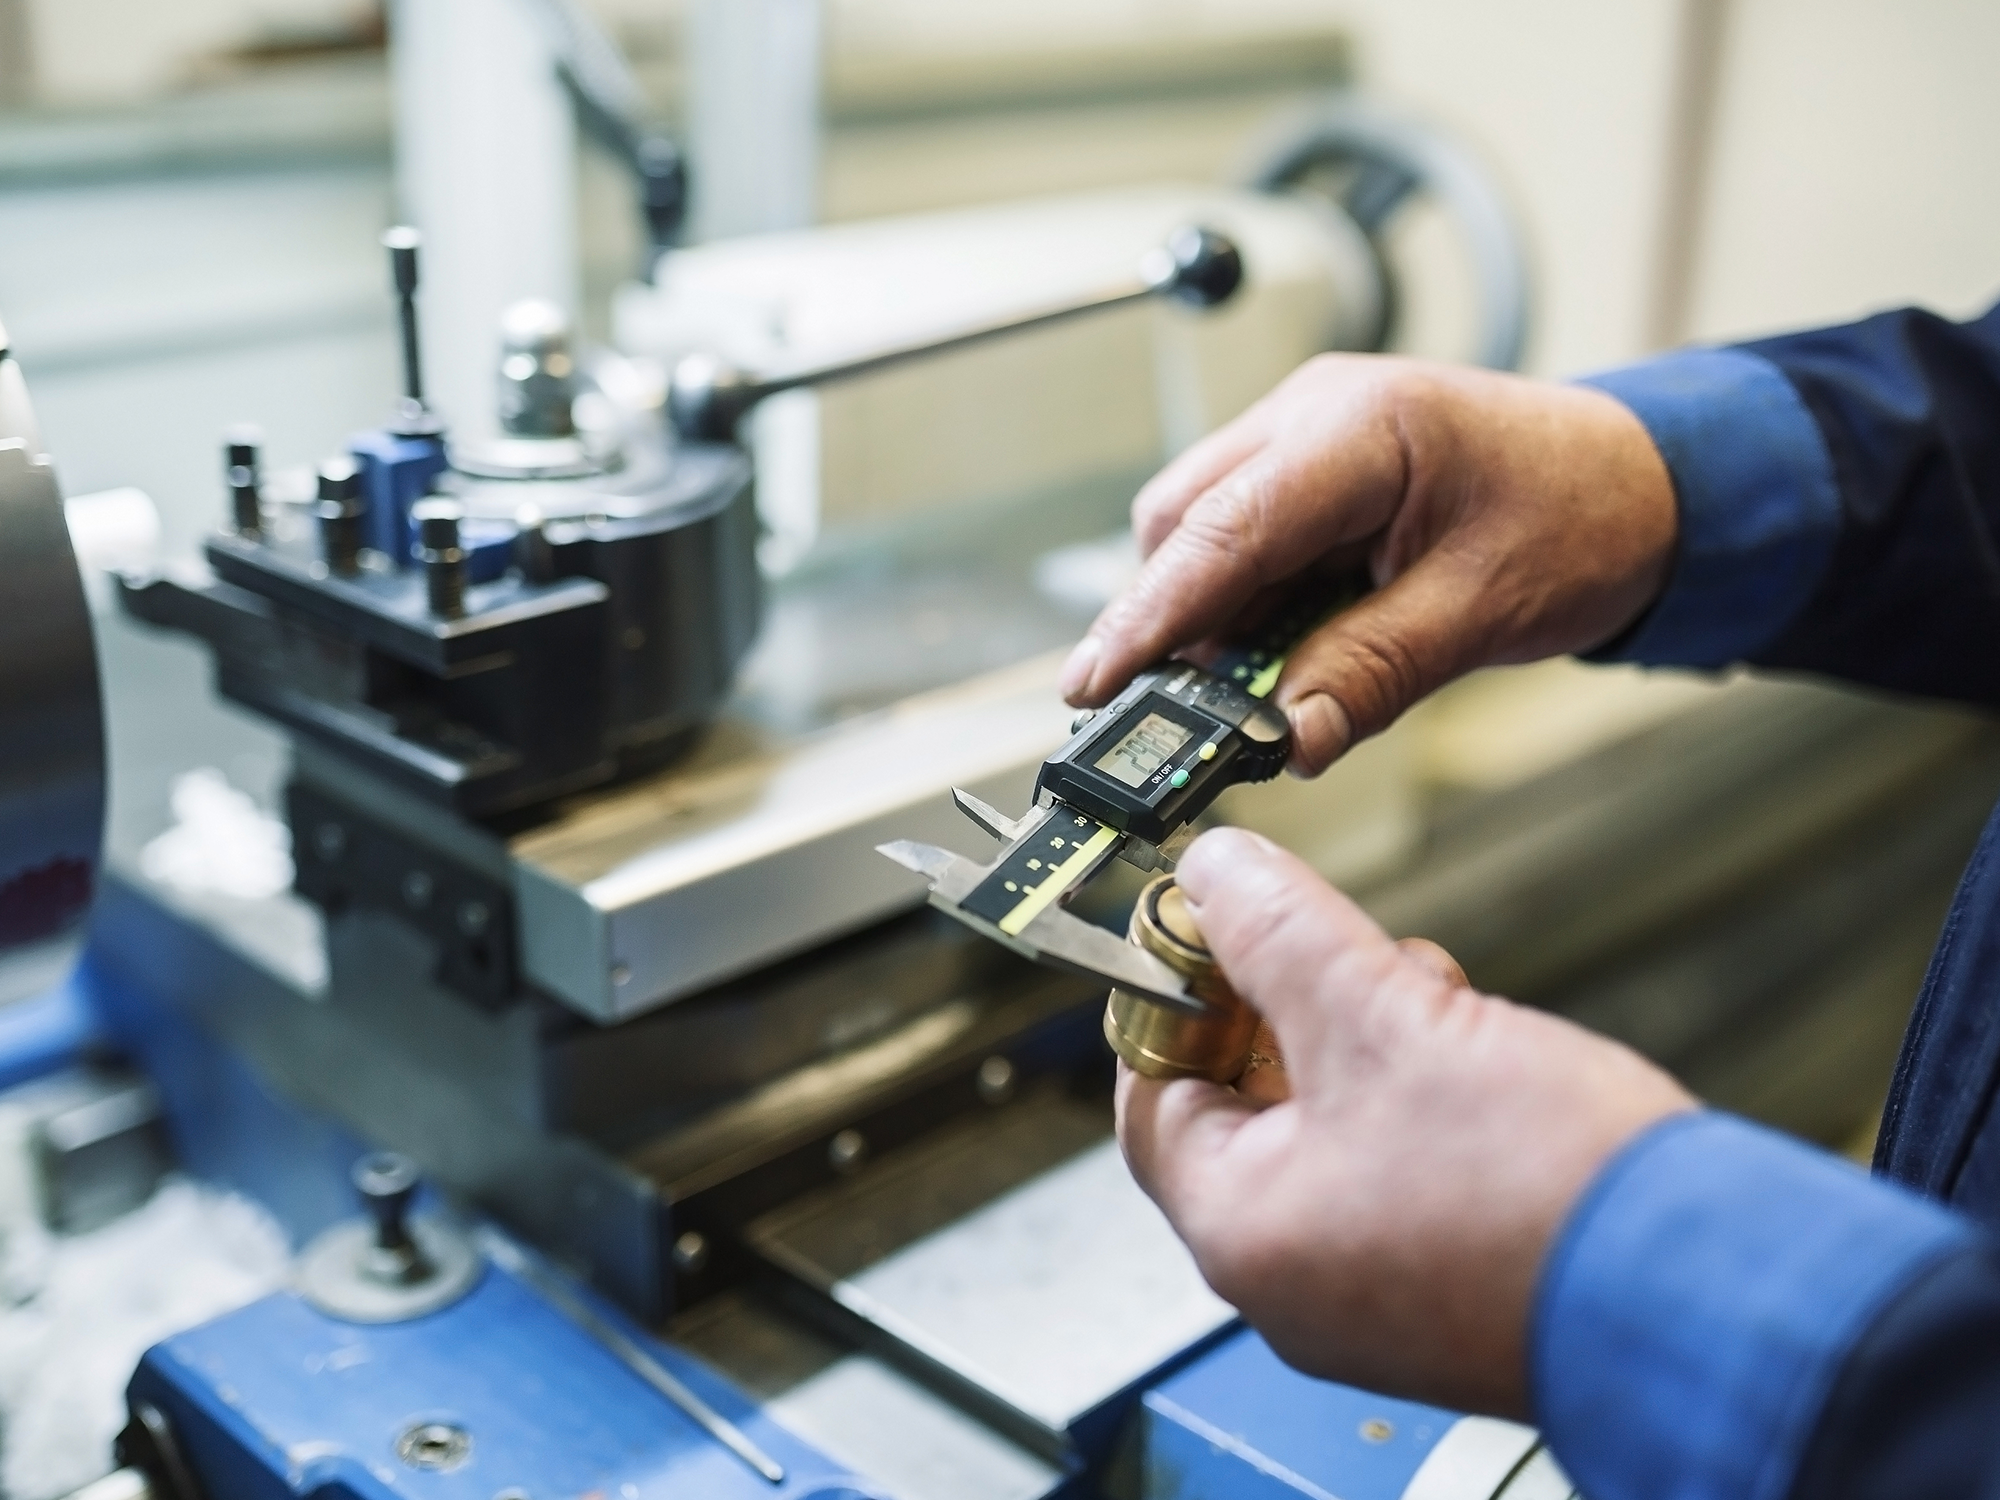
5. Inspection. Chaque lot suit un plan d’inspection écrit, mesuré et enregistré selon le code du lot.
6. Essais de charge. Les pièces finies subissent un essai sous charge avant leur mise en circulation. Nos fiches techniques indiquent un taux de 100 % de tests effectués sur les produits finis, et la certification à laquelle nous nous conformons couvre les normes SAE J684, CE, GS, ISO 9001, ROHS et EEC.
7. Emballage. Les unités validées sont conditionnées dans des boîtes, étiquetées et palettisées le jour même où elles réussissent les essais, afin de garantir une traçabilité continue, de l’acier jusqu’au conteneur.
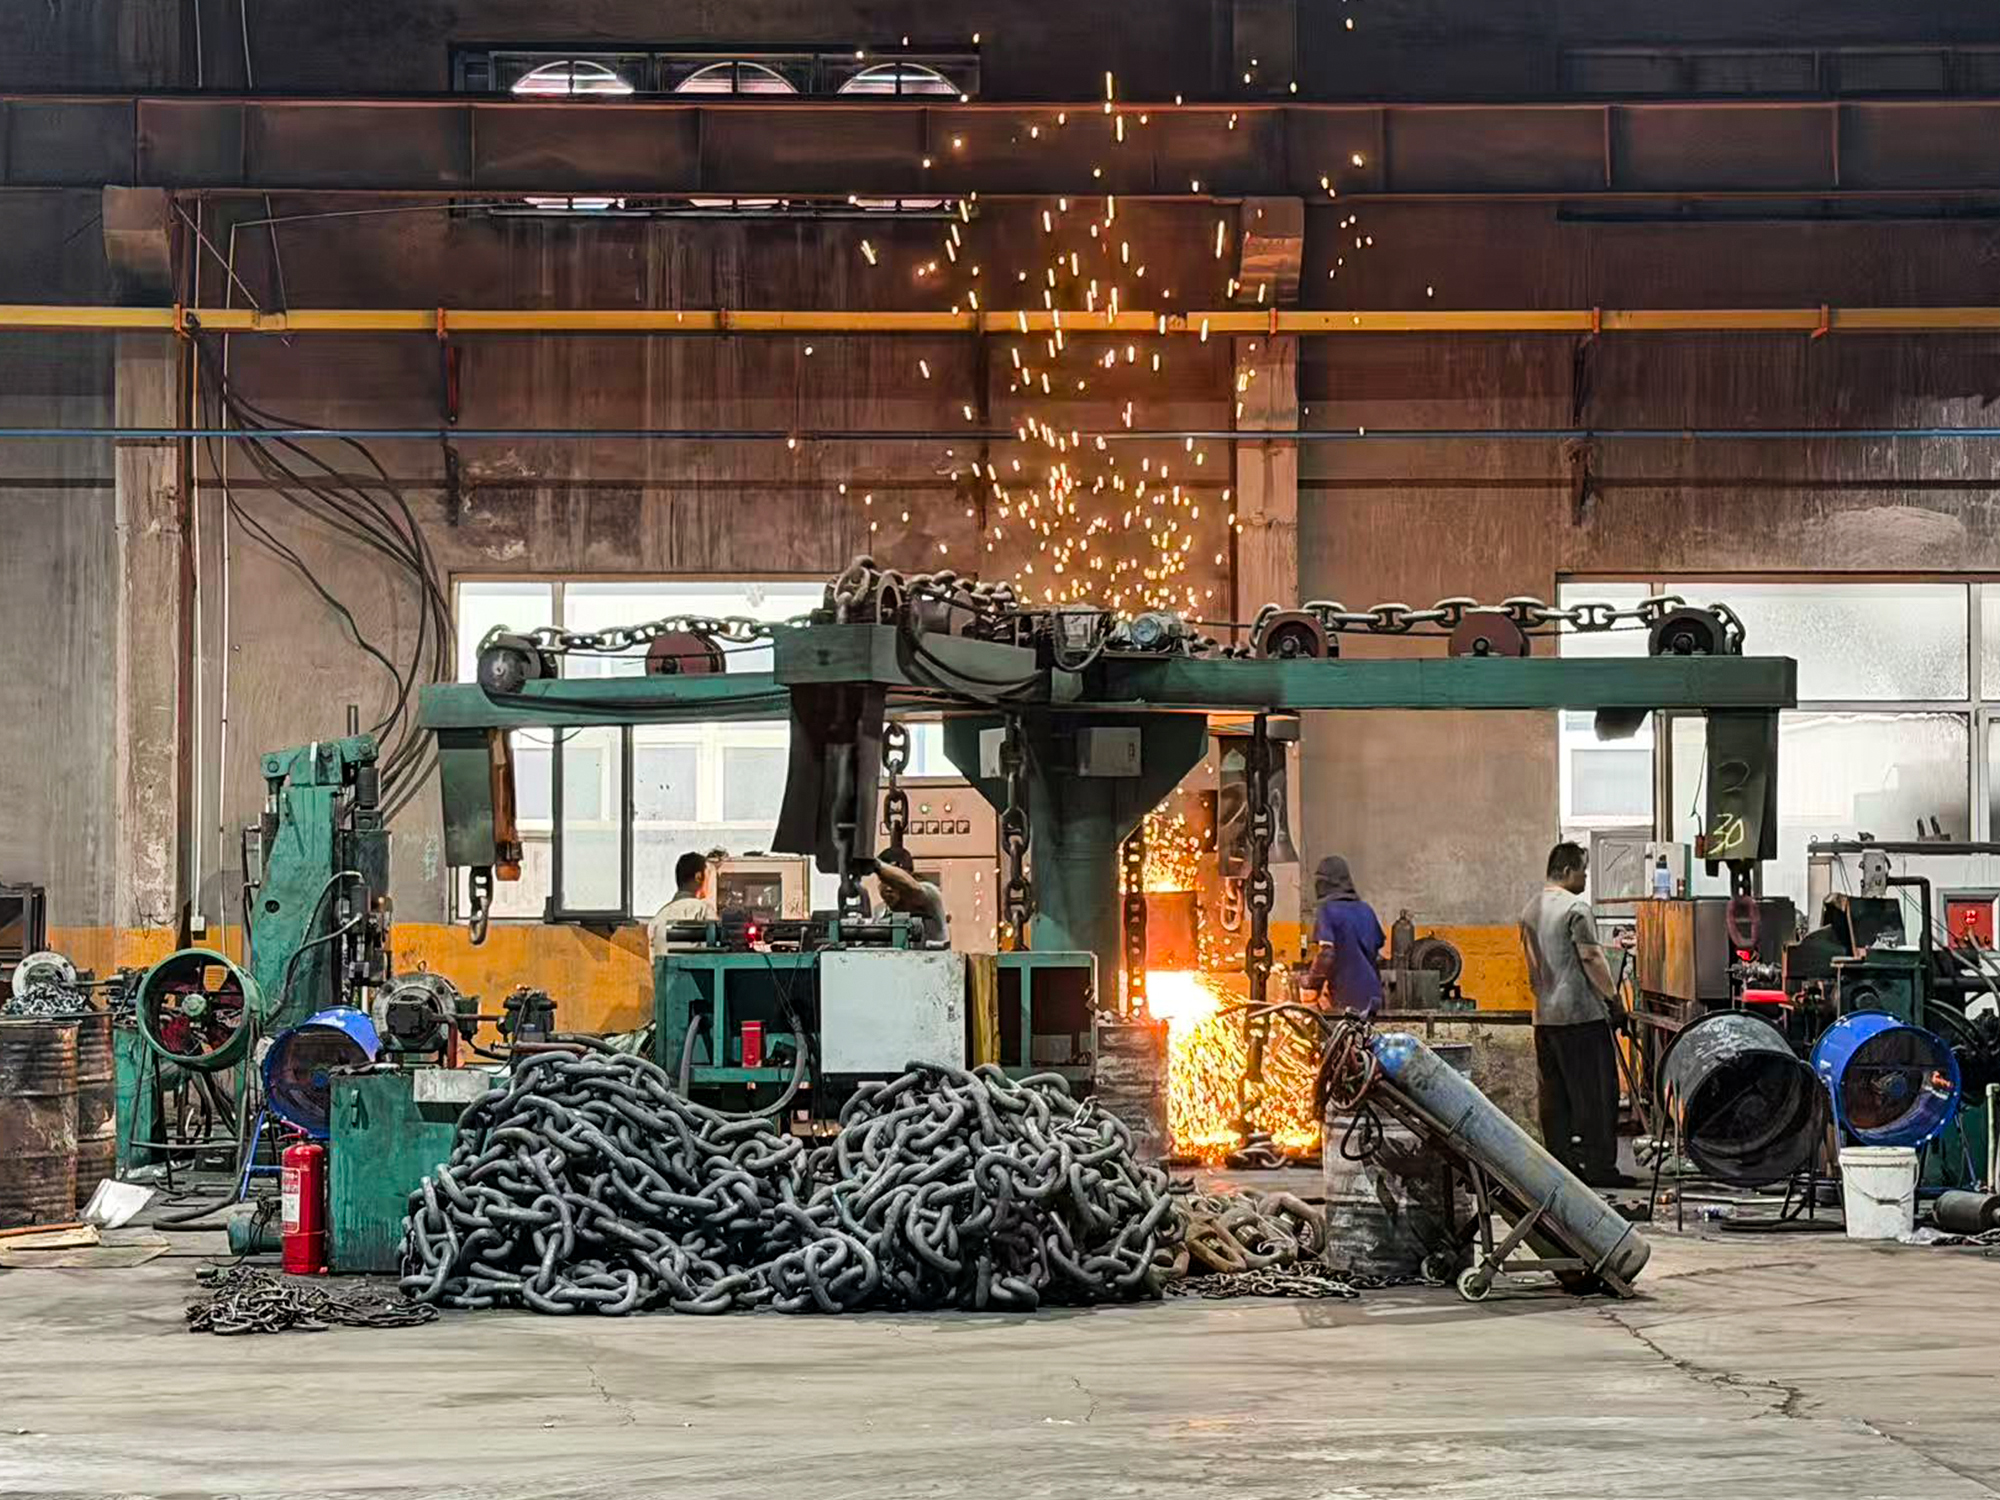
Matériau entrant : certificats d’usine et vérifications dimensionnelles pour chaque livraison d’acier ; toute fournée ne respectant pas les tolérances du plan est rejetée avant d’atteindre la presse.
Forme forgée. Chaque pièce forgée est mesurée par rapport au plan et inspectée afin de détecter les fissures, les replis et les plis — la porte qui permet de repérer les défauts de forgeage tant qu’ils sont encore peu coûteux à éliminer.
Qualité du meulage. Les surfaces sont vérifiées quant à leur planéité, l’absence d’arêtes vives et la précision des rayons. Lorsqu’un client signale un décollement de revêtement, la cause en est généralement identifiée à cette étape, et non sur la ligne de peinture.
Uniformité du revêtement. L’épaisseur du film et la couverture sont vérifiées sur l’ensemble de la pièce, y compris les faces intérieures facilement négligées. Les zones non recouvertes et les coulures entraînent le rejet du lot.
Essai final sous charge. Les pièces terminées sont soumises à une traction correspondant à leur capacité nominale. Seules les unités réussissant cet essai sont emballées, ce qui nous permet de proposer une garantie de deux ans.
| Scène | Ce que nous vérifions | Norme remplie |
| Acier entrant | Certificat de laminage, nuance, dimensions | Conforme aux spécifications du plan |
| Forgeage | Dimensions, fissures, replis, plis | Tolérances du plan, aucun défaut |
| Meulage et formage | Platitude, bavures, rayons de raccordement | Surface lisse et sans bavures |
| Revêtement en poudre | Épaisseur du film, couverture complète | Film uniforme, sans zones non recouvertes |
| Produits finis | Essai sous charge jusqu’à la capacité nominale | Approbation avant emballage |
Un conseil: vérifiez les broches, les éléments de fixation et les réglages de couple avant chaque transport longue distance. Quatre-vingt-dix secondes avec une clé dynamométrique permettent d’éviter la plupart des réclamations et de réduire les retours.
Les acheteurs de différentes régions demandent des documents administratifs différents. Pour les modèles couverts par les homologations pertinentes, la production suit la norme SAE J684 pour le marché américain du remorquage, ainsi que les exigences CE, GS et EEC pour l’Europe, en complément d’un système qualité ISO 9001 et de la conformité ROHS. Les documents de certification et les registres d’inspection accompagnent chaque lot, ce qui permet à un importateur de les remettre directement à un détaillant ou à un transitaire, sans avoir besoin de nous solliciter. Des couleurs personnalisées pour carrosserie, un marquage au laser et un conditionnement sous marque privée sont disponibles pour les distributeurs commercialisant sous leur propre marque.
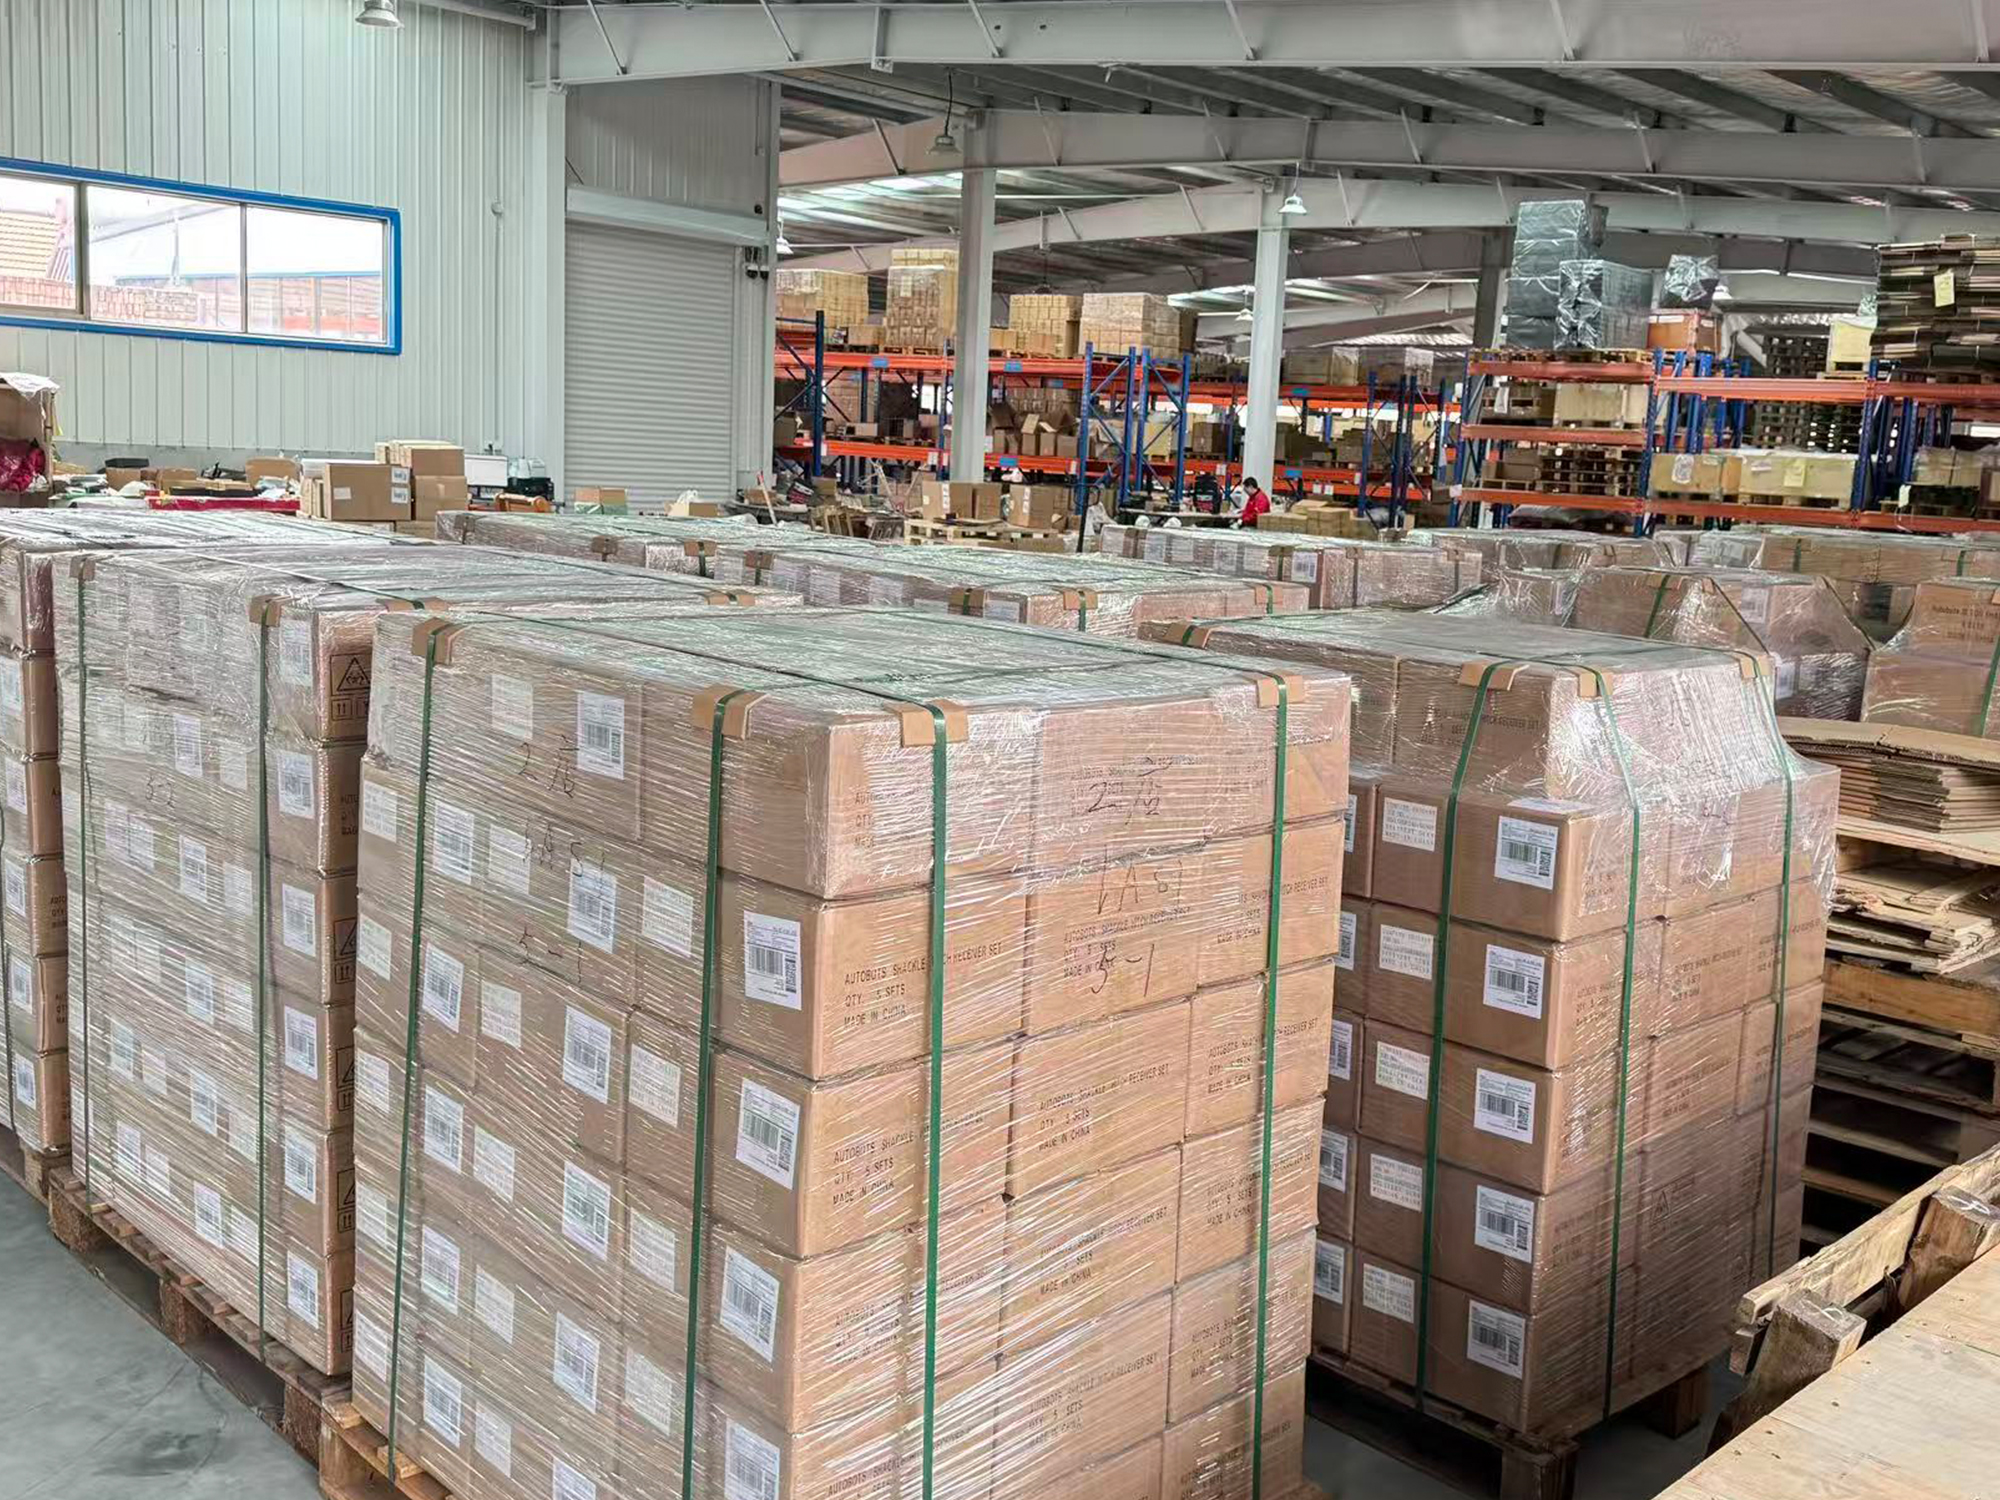
Les pièces quittent la ligne une pièce par boîte de couleur ou boîte en kraft, puis sont placées dans un carton ondulé collectif et chargées sur des palettes d’exportation. Les cartons sont cerclés et protégés contre l’humidité ; le chargement des conteneurs est planifié par SKU afin que les commandes mixtes arrivent dans l’ordre chronologique. Les programmes urgents sont expédiés en express (5 à 7 jours) ou par avion (12 à 15 jours, poids minimal par envoi : 22 kg) ; les volumes sont acheminés par voie maritime dans des conteneurs de 20 pi et 40 pi. Nous proposons des prix aux conditions FOB, CFR, CIF, EXW, DDP et DDU, ce qui permet aux distributeurs de recevoir leurs stocks sans recourir à un transitaire.
Une pièce qui résiste une saison est bon marché ; celle qui résiste sept saisons devient un stock sur lequel vous pouvez apposer votre nom. Chaque unité franchit les cinq étapes de contrôle ci-dessus avant d’être emballée, ce qui explique pourquoi la garantie de deux ans et la personnalisation OEM/ODM proviennent de la même chaîne de production.
Prêt à comparer des échantillons ? Envoyez-nous vos spécifications pour obtenir un devis direct usine, les délais de livraison et les rapports d’essai adaptés à votre marché. Les acheteurs en gros peuvent également parcourir la gamme de remorquage , le équipement de remorquage our le matériel de grutage lignes.
 Actualités chaudes
2026-05-29
2026-05-22
2026-05-14
2026-01-29
2026-01-23
2026-01-10
Soyez le premier à recevoir nos derniers modèles et offres.
Building7, Rubber Valley Tower, Qingdao, Shandong, China
Copyright © Qingdao Huilisheng Rigging Hardware Product Co., Ltd. All Rights Reserved - Politique de confidentialité
 EN